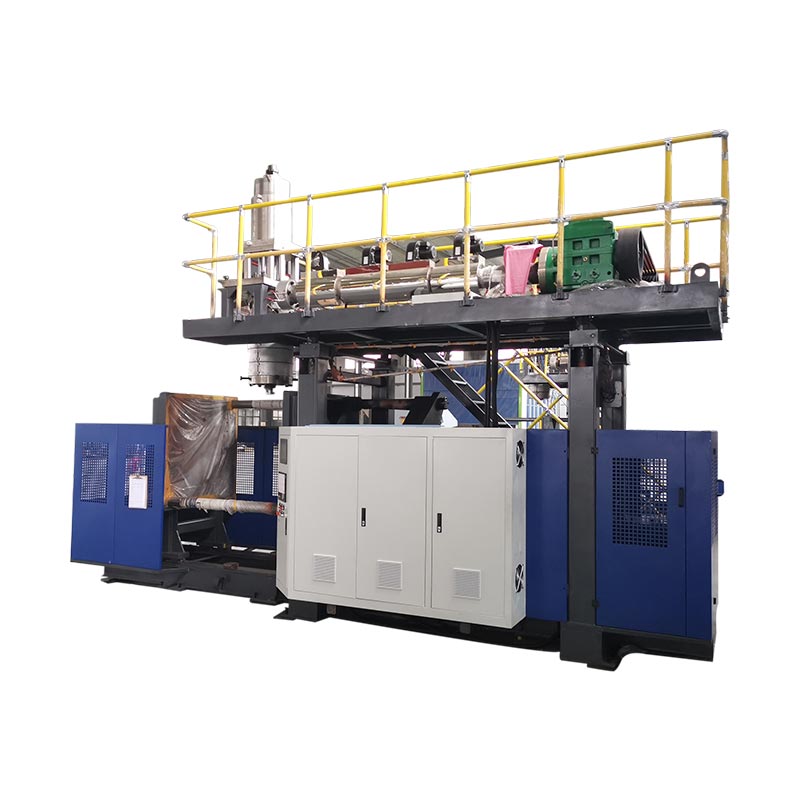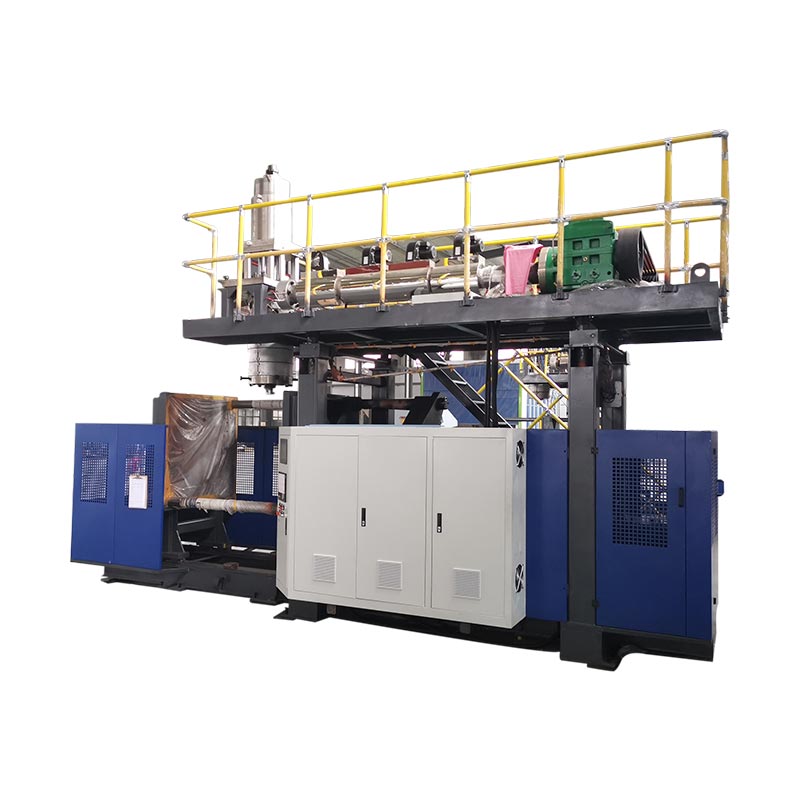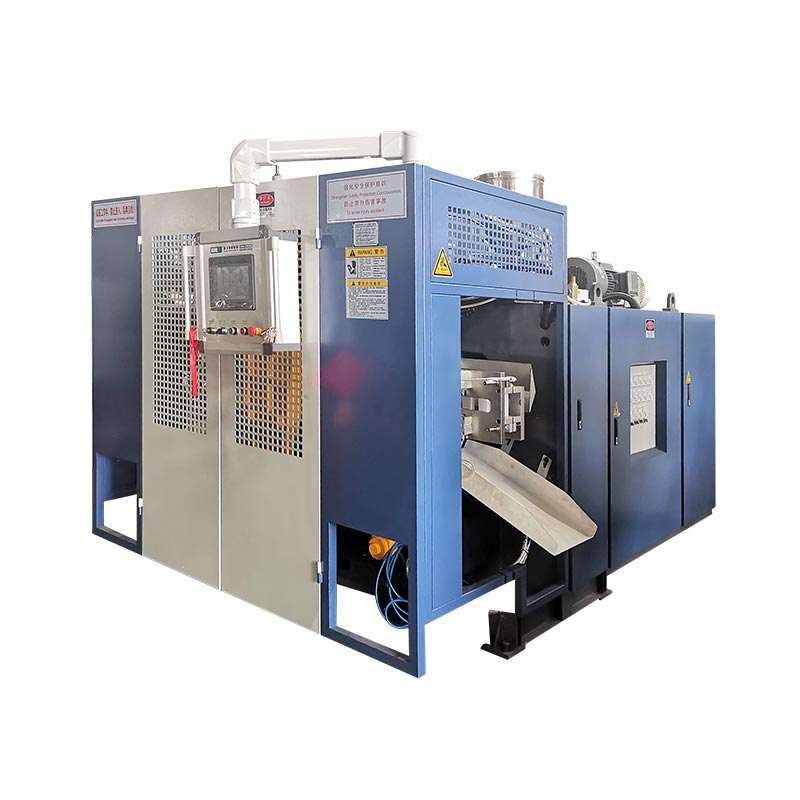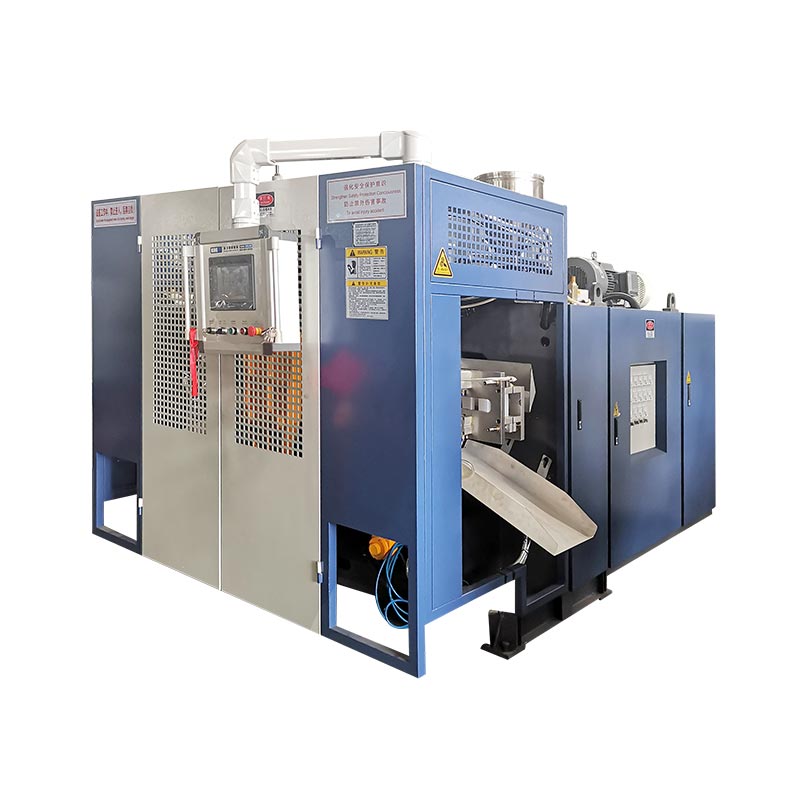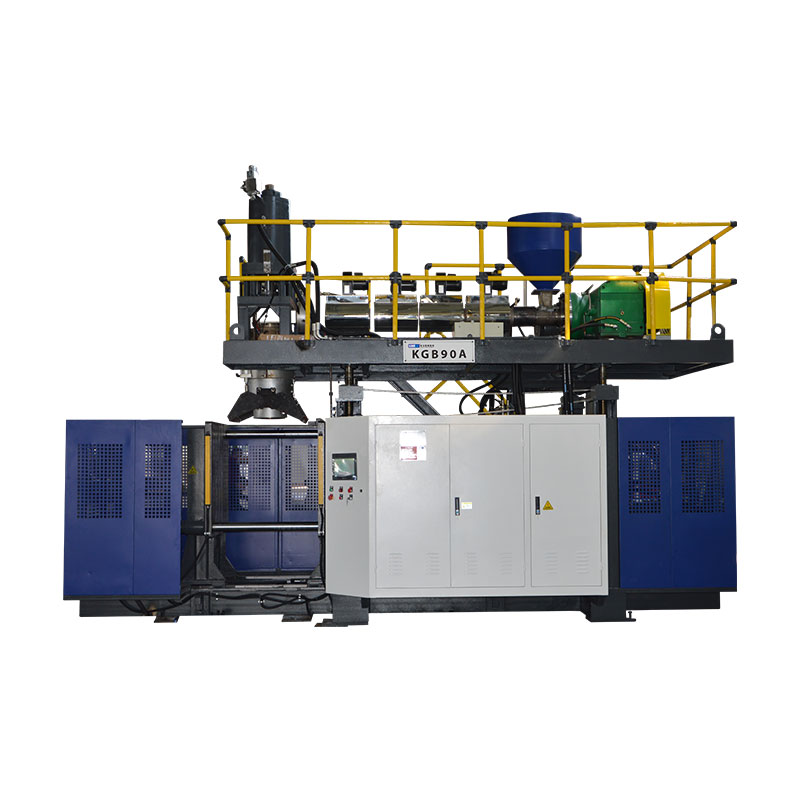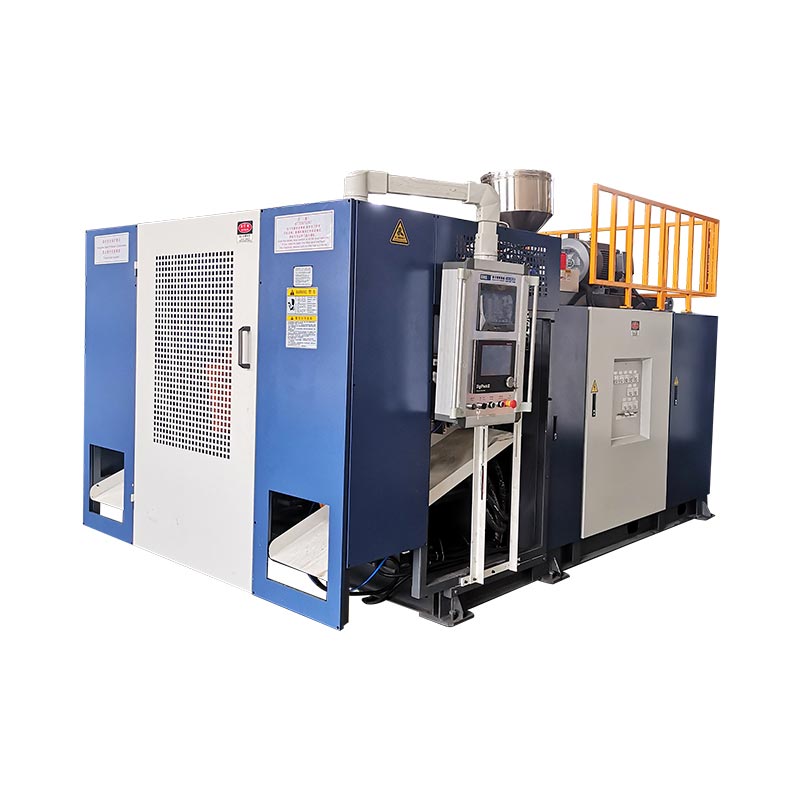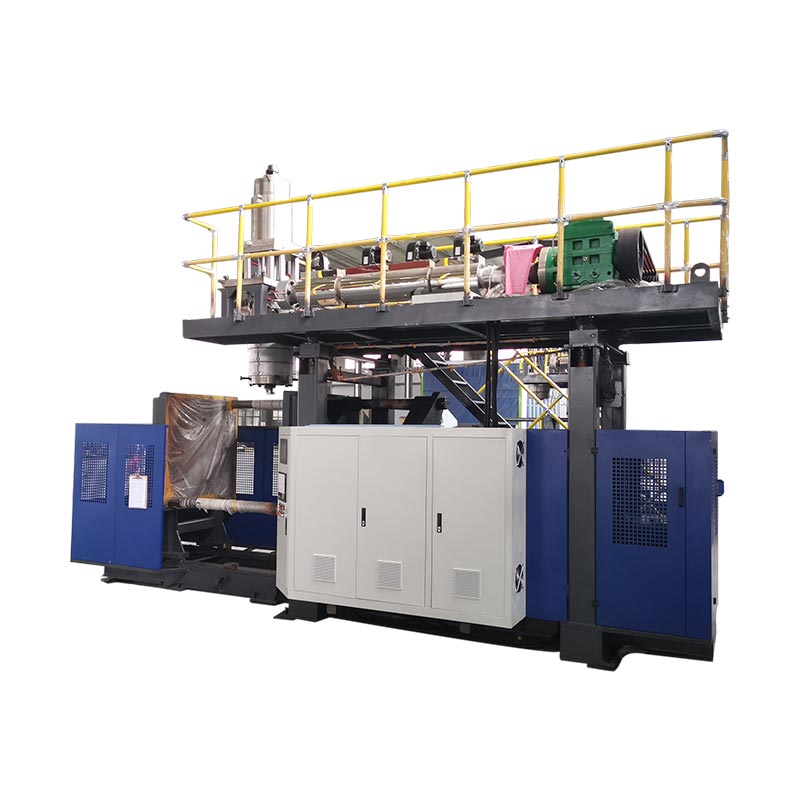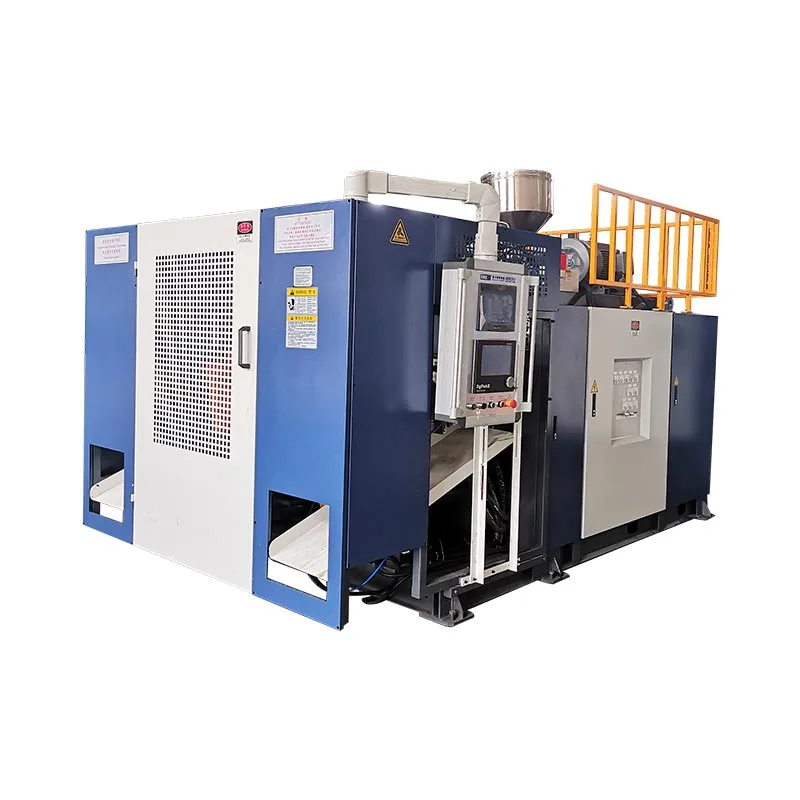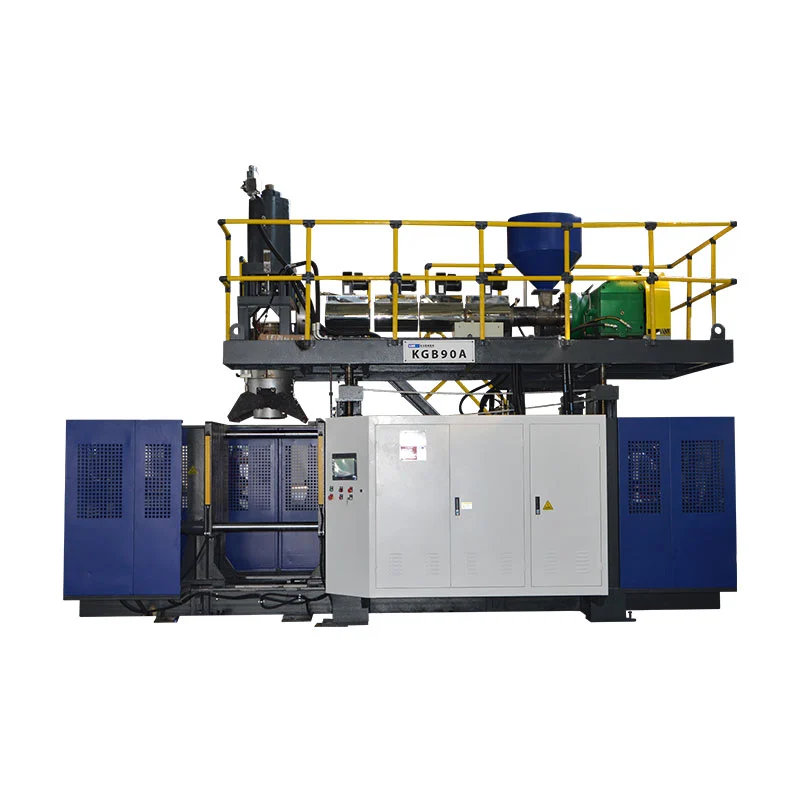
Automotive blow moulding kin produsearje holle dielen lykas lucht kanalen en floeistof reservoirs. It selektearjen fan de apparatuer begjint mei de dieltekening, spesifisearre hars en aksepteasken. It geadvertearde kontenervolume fan in masine allinich kin net fêststelle oft it in bepaald kanaal sil foarmje, har skimmel sil opfange of de fereaske ôfmakke útfier leverje.
In nuttige oankeapbeoardieling folget it diel troch it folsleine proses: foarmjen, fuortheljen, trimmen, assemble en ynspeksje. Los ferplichte produkt- en arkeasken op foardat jo nominale útfier as priis fergelykje. Oars kin in rappe foarmsyklus in produksjesel ferbergje dy't syn leveringsdoel noch mist.

Blow moulding auto dielen: applikaasjes en proses geskiktheid
Groepearje auto-ûnderdielen troch wat se moatte dwaan, ynstee fan troch it feit dat se hol binne. Kabine lucht duct, motor lucht-intake komponint en floeibere reservoir nedich ferskillende resinsjes. Har bedriuwsbetingsten en ynterfaces bepale de fragen dy't in masinefoarstel moat beantwurdzje.
| Part famylje | Ynputen te fêstigjen | Fragen oer apparatuer en ark |
|---|---|---|
| Kabine HVAC-kanalen | Luchtpaad, ferbiningsgeometry, ynstallaasjeromte en oantsjutte funksjonele kontrôles | Kin de foarstelde rûte it lichem foarmje en tagonklike trim- en ynspeksjelokaasjes litte? |
| Motor lucht-intake dielen | Spesifisearre temperatuer, druk of fakuümbetingsten, mediaeksposysje en ferbiningseasken | Past de hars, foarmjende rûte en folsleine sel oan dy bepaalde betingsten? |
| Fluid reservoirs | Fluid, tsjinst betingsten, havens, mounting funksjes en akseptaasje kritearia | Hoe sil it lichem, ynterfaces en elke folgjende gearstalling wurde produsearre en ferifiearre? |
| Oare holle technyske dielen | Laadgefallen, dimensjes, assemblagefunksjes en bedoeld gebrûk | Is blaasfoarming geskikt, of moat in oare foarm- of gearfetsrûte fergelike wurde? |
Hâld brânstofsysteemprojekten op in apart goedkarringspaad. Bygelyks,RISE beskriuwt plestik brânstoftank fjoer testenûnder UN Regeljouwing 34, Annex 5, klausule 5. Dat is in spesifike test omfang, net in folsleine goedkarring checklist. Fêststelle de jildende merk, easken en goedkarring ferantwurdlikheden foar it eigentlike brânstof-systeem projekt; in masine katalogus list "auto tanks" net fêstigje konforme brânstof-tank produksje.
Blaasfoarmige HVAC-kanalen: mjitkunde, ynterfaces en masineeasken
Foar blaasfoarmige HVAC-kanalen, kontrolearje it loftpaad en elke ferbining tegearre. In lichem dat kin wurde foarme noch nedich iepeningen dy't kin wurde trim, lokalisearre en kontrolearre. Oanpaste plestik ductwork moat dêrom berikke de offerte poadium mei sawol de getten mjitkunde en de bedoelde klear mjitkunde definiearre.
Separate kabine fentilaasje fan motor lucht-intake easken
Net oerdrage in motor lucht-intake materiaal of test betingst nei in kabine kanaal gewoan omdat beide drage lucht. Opnimme de ynstallaasjeomjouwing, goedkard materiaal en fereaske kontrôles foar it bepaalde diel. As druk, fakuüm, temperatuerfytsen of floeistofblootstelling fan belang is, identifisearje de relevante betingsten yn 'e projektspesifikaasje.
Besjoch de ôfmakke ferbining, net allinich de foarme iepening
Mark ferbining eintsjes, mounting datums, seksje feroarings en de foarnommen trimming lokaasjes op de tekening. Kontrolearje dan hoe't it diel sil sitte yn in finish of ynspeksje fixture. In brûkbere resinsje fraach is oft itselde datum systeem kin lokalisearje it diel konsekwint by trimmen, mjitting en gearkomste.
Spesifisearje alle fereaske stream, passaazje, fit of sealing kontrôle foardat jo de sel definiearje. Dizze kontrôles kinne spesjale fixtures as aparte stasjons nedich wêze. Se moatte in tawiisde leveransier en akseptaasjemetoade hawwe, ynstee fan te wêzen dat se komme mei de blaasmasjine.
Kies de prosesrûte foardat jo masinegrutte kieze
Beprate hoe't de parison de skimmelholte sil berikke foardat jo in gruttere masine selektearje. In parison is de hjitte holle buis dy't it proses foarmet en opblaast. De ôfhanneling en pleatsing dêrfan moatte passe by de mjitkunde.
Konvinsjonele extrusion tsjin 3D suction blow moulding
Toray's technyske útlis fan 3D suction blow mouldingbeskriuwt suction ynfiering fan de parison yn in mal holte foar lange, komplekse holle foarmen. Dit is in ûnderskate prosesarrangement. In konvinsjonele extrusion blow moulding masine mei in diel-removal robot moat net wurde behannele as lykweardich bewiis fan dy mooglikheid.
Foar in ûnhandich paad, freegje in foarmjen-rûte review mei help fan de eigentlike mjitkunde en hars. Ferlykje konvinsjonele extrusion blow moulding, in spesjalisearre pleatsing of suction rûte, en joined getten seksjes wêr passend. De fergeliking moat it foarmjen fan helberens, ynterfaces en streamôfwerts wurkje oanpakke, ynstee fan oan te nimmen dat ien rûte past by elk autokanaal.
Hâld melt levering en stasjon konfiguraasje apart
Trochrinnende extrusion en accumulator-head operaasje beskriuwe melt levering. Parison pleatsing beskriuwt in oar diel fan it proses. Hydraulyske, servo-hydraulyske en elektryske oandriuwingen beskriuwe oandriuwing. Ferlykje dizze op aparte assen makket sitaten makliker te ynterpretearjen en foarkomt in automatisearring label út in stean foar in foarmjen kapasiteit.
Selektearje blaasfoarmharsen foar de eigentlike automotive applikaasje
Spesifisearje de klasse, net allinich de polymerfamylje. "PA" of "PP" lit iepen fragen oer fersterking, modifikaasje, ferwurkjen gedrach en geskiktheid foar it beëage diel. Envalior'sDurethan PA6 portefúlje, bygelyks, ûnderskiedt blow moulding klassen en fersterke klassen foar buizen en lucht kanalen. In famyljenamme identifisearret gjin útwikselber resept.
Match materiaal tarieding en plasticizing oan de klasse
Krij de hjoeddeistige klasse-spesifike ferwurkingsynstruksjes. Kontrolearje de foarstelde arranzjemint foar drogen en fieding, mjitting fan focht as nedich, geskiktheid foar skroef en kop, temperatuerkontrôle en alle wearbestindige spesifikaasjes dy't nedich binne foar de ferbining. Dit binne items foar technyske befêstiging, gjin redenen om ien droegetemperatuer te publisearjen foar alle technykplestik.
Toray identifisearret smeltviskositeit en foarmbehâldstabiliteit as relevant foar geskiktheid foar blaasfoarmhars. Record de materiaal tastân en proses ynstellings tidens in proef sadat in foarmjen probleem kin wurde ûndersocht tsjin in bekend resept. Akseptearje de publisearre HDPE-ekstrusjefrekwinsje fan in masine net as bewiis fan syn leveringsnivo mei in oare hars.
Hâld opnij binnen it goedkarde resept
Opnimme de boarne, ferwurkingsskiednis en foarstelde oanpart fan opnij grind, tegearre mei tastimming fan klanten en de kontrôles dy't nedich binne om it resept te kwalifisearjen. Test de bedoelde produksjemix. In proef mei allinnich virgin hars net fêstigje prestaasjes mei in lettere regrind tafoeging.
Oersette de dieltekening yn easken foar blaasfoarmapparatuer
Brûk in tabel foar easken-nei-bewiis om blaasfoarmapparatuer te besjen. Elke ferplichte eask hat in oerienkommende spesifikaasje, tekening of proefrekord nedich. Net oploste items moatte sichtber bliuwe oant de ferantwurdlike partij se slút.
| Eask | Kontrolearje yn it foarstel | Bewiis en sluting |
|---|---|---|
| Materiaal en bruto skot fraach | Grade-spesifike plasticizing, brûkbere skot en levering; omfetsje prosesskrot ynstee fan klear gewicht allinich | Materiaal rekord en represintatyf foarmjen proef |
| Mold ynstallaasje | Envelope, mounting, mal dikte en massa, nutsbedriuwen en tsjinst tagong | Skimmel-masine ynterface tekening |
| Iepening en fuortheljen | Iepeningsromte, fereaske malbewegingen, grippaad en klaring foar it waarme diel | Motion review en tsjûge fan ferwidering folchoarder |
| Krityske muorre regio's | Head tooling, parison kontrôle en foarstelde ynspeksje lokaasjes | Yn kaart brocht mjittingen tsjin tekening grinzen |
| Finished ynterfaces | Trimmen, ferbinen, assemble en posisjonearring fixtures | Foltôge-diel dimensionale en funksjonele kontrôles |
| Akseptearre útfier | Folsleine sel, telpunt, ûnderbrekkingsregels en ôfwize ôfhanneling | Timed proef mei akseptearre hoemannichten en stop records |
Hoe soe ik in automotive blow moulding projekt beoardielje
Foar in blaasfoarmprojekt foar auto's soe ik de dieltekening besjen foardat ik de masinekapasiteit besprek. Myn startfragen soene oangeane de materiaalgraad, bedriuwsomjouwing, ferbiningspunten en akseptaasjeeasken. In masine syn nominale container folume soe bliuwe in screening referinsje, net de basis foar it goedkarren fan in kanaal of in ûnregelmjittige reservoir.
As in proefdiel foldie oan syn gewichtsdoel, mar mislearre in lokale muorrendiktekontrôle, soe ik materiaalferdieling ûndersykje foardat it totale dielgewicht fergruttet. Ik soe ferlykje de oantsjutte ynspeksje lokaasjes mei de parison profyl, materiaal tarieding, tooling en opnommen proses ynstellings. It tafoegjen fan materiaal oeral soe in foarstelde feroaring bliuwe oant de oanbelangjende dielkontrôles sjen litte dat it it probleem oplost.
De tooling review soe dekke mear dan oft de skimmel past tusken de platen. Ik soe kontrolearje mounting, mal dikte, apningsromte, fereaske bewegings en de folsleine part-removal paad. Havens en mounting funksjes soe ek nedich in dúdlik plan foar trimmen, posisjonearring en ynspeksje nei moulding.
Foar in spesifisearre engineering-plestik graad, Ik soe freegje syn ferwurkjen begelieding en ferifiearje de foarstelde drogen, feeding, screw en holle arrangement. Ik soe net brûke in HDPE trochstreaming figuer as bewiis fan prestaasjes mei in oare hars. Eltse foarstelde regrind resept soe bliuwe ûnderwurpen oan de tapassing materiaal en klant easken.
Foardat ik de produksjesel goedkarre, soe ik streamôfwerts wurk opnimme yn it proefplan. In getten kanaal moat noch de ôfsprutsen trim-, montage- en ynspeksjestadia passe. Ik soe akseptearre útfier, ûnderbrekkings en manuele oanpassingen opnimme, dan skiede trochjûne easken fan items dy't korreksje of fierdere bewiis nedich binne.
Myn oanbefelling soe ôfhingje fan dy befinings. In gruttere masine soe net wêze myn automatyske reaksje op in produksje tekoart; Ik soe earst fêststelle oft de beheining kaam út foarmjen, ôfhanneljen, finishing of ynspeksje.
Blow mould design, muorre distribúsje en krityske Schnittstellen
It gewicht fan in ôfmakke diel is ien mjitting fan it hiele objekt. It kin de dikte net identifisearje by in bocht, ferbining of pinch-off. Fêstigje ynspeksje lokaasjes út de tekening en funksje, dan ferlykje mjittingen makke yn in definiearre diel betingst.
Separate longitudinale en circumferential kontrôle
Review longitudinale parison programmearring apart fan muorre ferdieling om it diel syn omtrek. Toray beskriuwt radius muorre-dikte kontrôle yn syn 3D suction proses diskusje. Befêstigje de eigentlike kontrôlefunksjes fan it foarstelde systeem; in grut oantal programmearpunten allinich toant net oan dat elke krityske lokaasje syn limyt foldocht.
Foar in lokale mislearring, map de mjitting oan syn posysje op it diel en ûndersiikje de oanbelangjende proses en tooling fariabelen. Hâld feroarings traceable sadat har effekten kinne wurde kontrolearre. De besteandeparison programmearring gidsferklearret de kontrôle ûnderwerp yn mear detail.
Draach de datums troch finishing en montage
Definiearje hoe't havens, ôfsnien rânen en mounting funksjes sille wurde mjitten relatyf oan de oantsjutte datums. Iens oer de stipe en mjitting fan it diel. Besjoch dizze ynterfaces mei de skimmel en fixture leveransiers mei help fan deskimmelûntwerp en kontrôles foar masine-ynterface, ynstee fan it behanneljen fan finish as in apart probleem nei goedkarring fan schimmel.
Definiearje de folsleine blaasfoarmsel foar auto's
Tekenje de rûte fan hars tarieding nei it akseptearre diel tellen punt. Omfetsje fuortheljen, trimmen, iepenjen, ferbinen, gearstalle en ynspeksje allinich wêr't it diel se nedich is. Foar elke operaasje, neam de leveransier, akseptaasjebewiis en ferantwurdlikens foar yntegraasje.
Kontrolearje stasjonsinterfaces: hoe't in diel oerset, hoe't it leit, wat bart der as in streamôfwerts stasjon stoppet en hoe't ôfwiisde dielen wurde skieden. In offerte moat de apparatuer dy't wurdt levere troch de masinebouwer ûnderskiede fan apparatuer levere troch oaren. Deautomatisearre-line konfiguraasje gidscovers dizze oanbod grinzen.
Kies ynspeksjes út de funksje en spesifikaasje fan it diel. In lektest, wêr nedich, ferfangt gjin diminsje, passaazje, montage of duorsumensbewiis. Foarkom ien generyske testlist foar elke auto-applikaasje.
Bewize it diel en it produksjeproses apart
Plan in represintative proef om de tekening revyzje, goedkard materiaal en bedoeld resept. Record de skimmel, opset, materiaal lot en mjitting plan. Hâld akseptearre hoemannichten, wegerje redenen, stopjes en manuele yntervinsjes neist it syklusrekord.
De masinetest fan in leveransier en de goedkarring fan in produksjediel fan in klant tsjinje ferskate doelen.AIAG's iepenbiere PPAP-oersjochferbynt goedkarring fan produksjediel mei konsekwint foldwaan oan ûntwerprekords en spesifikaasjes tidens in eigentlike produksjerun by produksjetariven. Dat berik is breder dan it demonstrearjen fan in masinebeweging of it produsearjen fan ien akseptabel monster.
| Aktiviteit | De fraach dy't it oanpakt | Bewiis om te definiearjen | Net troch himsels fêstigje |
|---|---|---|---|
| Machine of sel FAT | Voldoet de levere apparatuer oan it ôfpraat akseptearingsgebiet? | Kontraktuele kontrôles, konfiguraasje, proefbetingsten en record mei iepen items | Alle funksjes fan ôfmakke diel as goedkarring fan klantproduksje |
| Part funksjonele falidaasje | Voldoet it ôfmakke diel oan de oantsjutte gebrûkseasken? | Tapasbere dimensionale, montage, funksjonele en duorsumens records | Oanhâldende produksjeprestaasjes bûten de evaluearre betingsten |
| Klant produksje diel goedkarring | Voldoet it beëage produksjeproses oan de tapassingeasken foar goedkarring fan de klant? | Klant-definieare ynstjoerings en produksjebewiis, ynklusyf PPAP wêr nedich | Goedkarring foar in feroare materiaal, tekening of proses sûnder de fereaske resinsje |
Stel samplehoeveelheden, proeftiid, mjitmetoaden en alle statistyske kritearia yn yn it plan foar akseptaasje fan projekten. Net liene in universele Cpk doel of run doer fan in generike masine artikel. Foar de apparatuer diel, brûk deFAT planning gidsom de ôfpraat kontrôles fêst te stellen.
Slút elke eask as trochjûn, easket korrektyf wurk en retest, of noch net ferifiearre. Tawize in eigner en slutingsbewiis oan de lêste twa kategoryen. It hâlden fan dizze statusen apart foarkomt dat in ûnfolsleine proef in skynbere produksjeferzje wurdt.
Ferlykje útfier en kosten by de akseptearre dielgrins
Tel ôfmakke auto-ûnderdielen dy't de ôfpraat kontrôles passe. Stel oft it doelwittenskip omfettet, ûnderbrekkings en streamôfwerts operaasjes, en brûk deselde tiidbasis foar elk stasjon. Sjoch deproduksje-rate berekkening gidsfoar it ûnderskied tusken nominale syklusen en akseptearre útfier.
Evaluearjen fan in HVAC-kanaalsel bûten syn mouldingssyklus
Foar in hypotetysk automotive HVAC duct projekt, Ik soe begjinne mei in eask fan 95 akseptearre dielen per plande oere. Oannimme in single-cavity mal, in 32-twadde moulding syklus, 90% moulding-poadium run beskikberens en in definitive akseptearre opbringst fan 96% oer it folsleine proses.
De nominale moulding taryf soe wêze 3.600 ÷ 32, of 112,5 dielen per oere. It tapassen fan de oannommen run beskikberens soe ferlitte in moulding-poadium kapasiteit fan 101,25 dielen per plande oere.
Dat sifer soe de ôfmakke útfier net fêststelle. Ik soe ek ferlykje de kapasiteit fan trimmen, ôfhanneljen en ynspeksje. De tabel hjirûnder toant twa planning senario, útgeande fan gjin ekstra oerdracht ferliezen of ynteraksjes tusken stasjon stoppers. Beide streamôfwerts kapasiteit sifers brûke plande oeren en al tastean foar de oannommen stasjon ûnderbrekkings; de 96% opbringst wurdt tapast ien kear oan 'e ein.
| Planning maatregel | Inisjele streamôfwerts senario | Herzien downstream senario |
|---|---|---|
| Moulding-poadium kapasiteit | 101,25 dielen / oere | 101,25 dielen / oere |
| Downstream ferwurkjen kapasiteit | 90 dielen / oere | 105 dielen / oere |
| Oannommen definitive akseptearre opbringst | 96% | 96% |
| Projektearre akseptearre útfier | 86,4 dielen / oere | 97,2 dielen / oere |
| Fereaske akseptearre útfier | 95 dielen / oere | 95 dielen / oere |
Yn it earste senario soe downstream kapasiteit de sel beheine ta 90 dielen per oere foar de definitive opbringst. Projektearre akseptearre útfier soe dêrom 90 × 0,96 = 86,4 dielen per oere wêze, ûnder de eask.
Ik soe neist evaluearje in streamôfwerts regeling by steat om te ferwurkjen 105 dielen per oere. Mei de moulding poadium dan beheine oanbod, projektearre akseptearre útfier soe wurden 101,25 × 0,96 = 97,2 dielen per oere.
De herziene berekkening soe it doel mar 2,2 dielen per oere oertreffe. Ik soe behannelje dat as beheinde planning headroom, net bewiis fan in goedkard produksje taryf. In represintative selproef soe noch moatte fêststelle de eigentlike syklus, ûnderbrekkings, streamôfwerts prestaasjes en akseptearre opbringst.
Dizze fergeliking soe de yngenieurresinsje rjochtsje op 'e finish- en ynspeksjearranzjemint foardat jo in gruttere blaasmasjine oanfreegje.
Fergelykje deselde produksjeomfang
Skied de masine, skimmel, materiaal tarieding, finishing fixtures, ynspeksje, yntegraasje en proefkosten yn elk foarstel. In priis allinich foar masines kin net direkt wurde fergelike mei in priis foar folsleine sel. Evaluearje ekstra kapasiteit tsjin akseptearre útfier en projektfraach; net oannimme dat in gruttere masine sil fuortsmite in streamôfwerts bottleneck.
Tariede in auto-diel RFQ foar Kinggle
Kinggle's publisearre accumulatorplatfoarms jouwe spesifikaasjeferwizings foar in earste diskusje. Se binne gjin automatyske seleksjes foar it hypotetyske kanaalfoarbyld as foar elk autodiel. It foarstelde materiaal, skimmel en folsleine produksjeromte hawwe noch in technyske resinsje nedich.
| Referinsjefjild | KGB80A | KGB100B |
|---|---|---|
| Advertised maksimale container kapasiteit | 30 L | 120 L |
| Klemkracht | 215 kN | 440 kN |
| Mould plaat grutte, B × H | 750 × 860 mm | 1.200 × 1.200 mm |
| Maksimale foarmgrutte, B × H | 520 × 860 mm | 920 × 1.200 mm |
| Mold dikte | 360 oant 420 mm | 510 oant 600 mm |
| Listed applikaasje ferbining | Auto dielen pipelines | Auto dielen en auto tanks |
De tabel reprodusearret selektearre fjilden út de keppele Kinggle produkt siden. Platen grutte en maksimale mal grutte binne ferskillende fjilden. Gjin fan beide befêstiget in folsleine bewegingsomhulsel, klasse-spesifike útfier, spesjalisearre suigproses of goedkarring fan brânstofsysteem. Freegje de ynterface tekening en konfiguraasje foar de foarnommen build.

Stjoer in resinsje pakket, net allinnich in frege masine folume
- 3D en 2D diel tekeningen mei ferzjes, klear mjitkunde, datums en krityske muorre of ynterface easken.
- De oantsjutte harsklasse, goedkard produksjeresept en relevante ferwurkingsynstruksjes.
- Dielgewicht, plande skimmelarrangement, besteande tooling-ynformaasje en de foarstelde finish-sekwinsje.
- Fereaske akseptearre útfier mei syn tiidbasis, jierlikse fraach, produktmix en ynspeksjeeasken.
- Site betingsten en in dúdlike list fan wa't leveret de skimmel, auxiliaries, finishing, ynspeksje en yntegraasje.
Dizze ynputs litte it technyske beoardielingsadres passe, net-oploste easken en proefbetingsten foardat in masinekonfiguraasje is finalisearre.
Faak stelde fragen
Kin elke luchtkanaal foar auto's wurde makke op in konvinsjonele blaasmasjine?
Nee Review de mjitkunde, oantsjutte hars, Schnittstellen en tooling tagong. Guon foarmen garandearje evaluaasje fan spesjalisearre parison pleatsing, suction blow moulding of joined seksjes. In konvinsjonele masine mei in take-out robot stelt dy foarmingsmooglikheden net op himsels.
Is accumulatorvolume genôch om in masine te selektearjen foar in autodiel?
Nee brûkber skot fraach, materiaal-spesifike levering, mal ynstallaasje, apningsrom, fereaske bewegings, diel fuortheljen en streamôfwerts wurk ek nedich review. In advertearre container folume is in screening referinsje, net in folsleine seleksje metoade foar in ûnregelmjittich technyske part.
Kin in HDPE-masine in spesifisearre engineering-plestikklasse ferwurkje?
Dat fereasket in grade-spesifike resinsje fan materiaal tarieding, plasticizing, holle tooling, kontrôles en it foarstelde proses. In publisearre HDPE extrusion rate bewiist gjin útfier mei in oare hars. Befêstigje de konfiguraasje en fier in represintative proef mei it bedoelde materiaal.
Wêrom kin in diel oan syn gewichtsdoel foldwaan, mar in kontrôle fan muorredikte mislearje?
Gewicht beskriuwt it hiele diel, wylst in dikte kontrôle mjit in lokaasje. Materiaal kin wurde ferdield oars tusken regio sûnder in oerienkommende feroaring yn totaal gewicht. Map de mislearre lokaasje yn kaart en ûndersiikje it oanbelangjende materiaal, ark en prosesbetingsten foardat jo beslute hoe't jo it korrigearje.
Docht it trochjaan fan in masine FAT folsleine goedkarring fan klantproduksjediel?
Nee FAT covers de ôfpraat apparatuer akseptaasje omfang. Validaasje fan foltôge diel en goedkarring fan klantproduksje fereaskje har eigen jildich bewiis. Wêr't PPAP fereaske is, befêstigje de easken fan 'e klant yntsjinje en produksje-run ynstee fan levering fan apparatuer as goedkarring te behanneljen.
Is it keapjen fan in blaasfoarmmasjine foar auto's itselde as it keapjen fan oanpaste blaasfoarmige dielen?
Nee Equipment oankeap giet it om de masines, tooling Schnittstellen, yntegraasje en akseptaasje omfang foar in produksje proses. Sourcing ôfmakke dielen giet it om de ferantwurdlikens fan in fabrikant foar it produsearjen en leverjen fan dy dielen. Ferklearje hokker omfang wurdt oanfrege foardat jo leveransiers fergelykje.
Foar in beoardieling fan apparatuer foar auto-ûnderdielen, stjoer de tekening- en materiaaleasken trochKinggle syn kontakt sideof emailsales@kinggle.com. Telefoan:+86-574-87103665. Company ynformaasje is beskikber op deKinggle Oer side.
Goedkarre de produksjerûte foardat jo ynsette foar de masine
Begjin mei it diel en materiaal, regelje de foarmjende rûte, en meitsje de tekening yn eksplisite apparatuer en falidaasjeeasken. Fergelykje dan folsleine útstellen by de grins fan akseptearre diel. In ferplichte fit probleem moat resolúsje; in flugger syklus of legere oankeap priis kin net slute it.