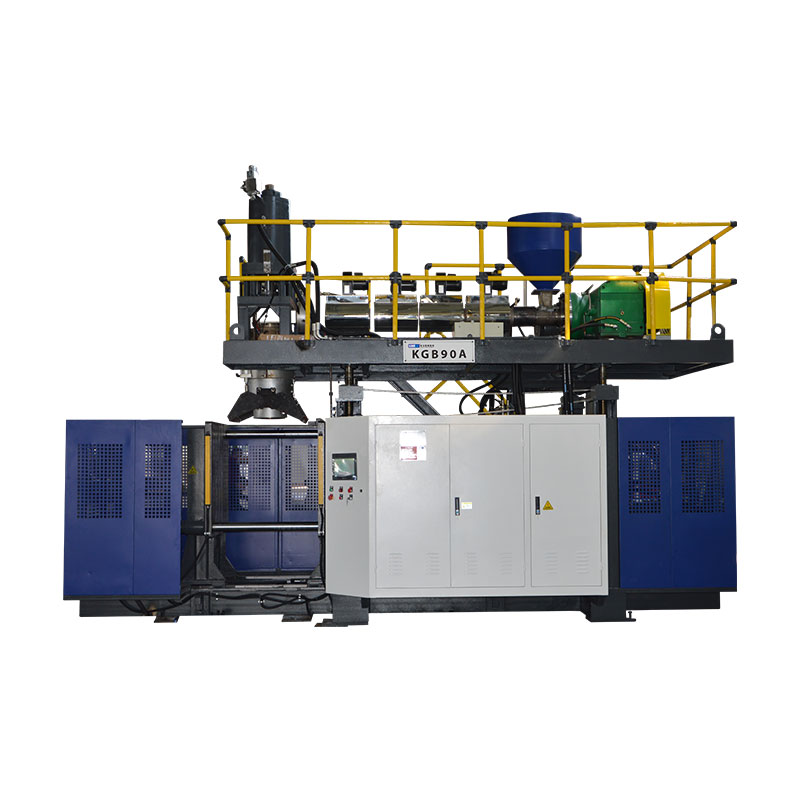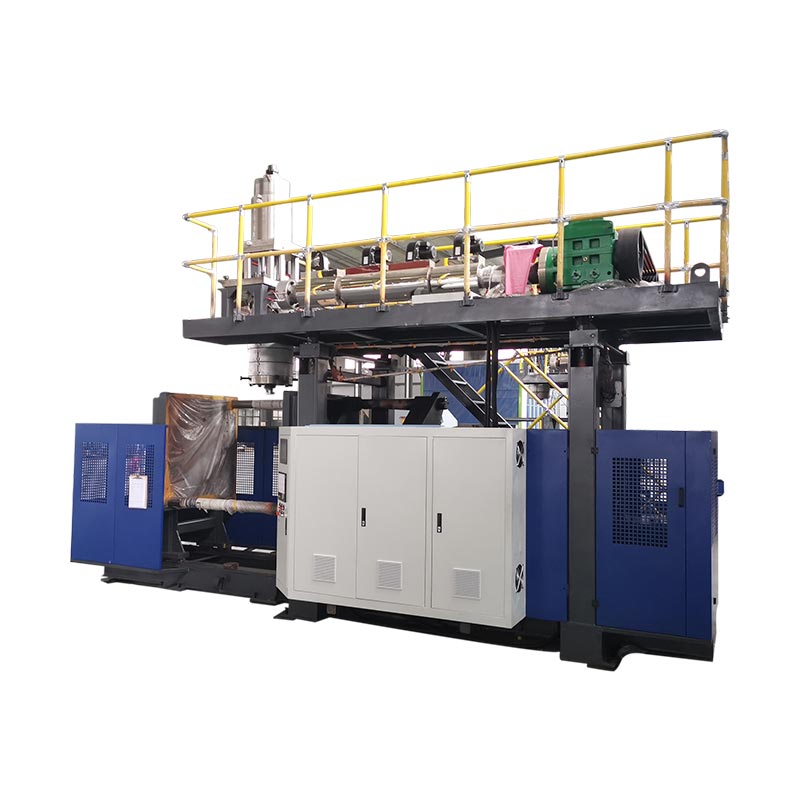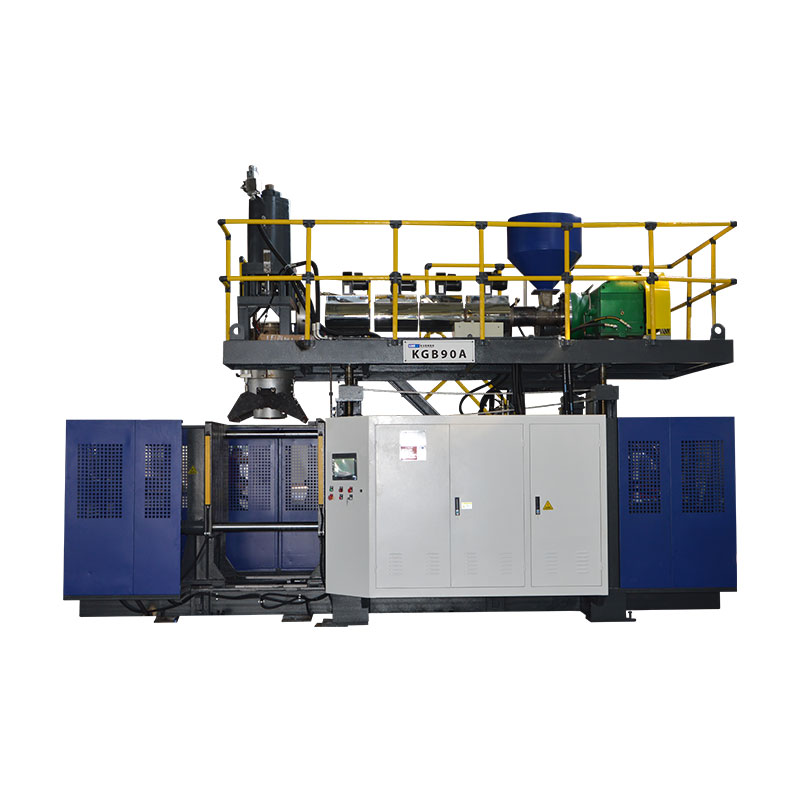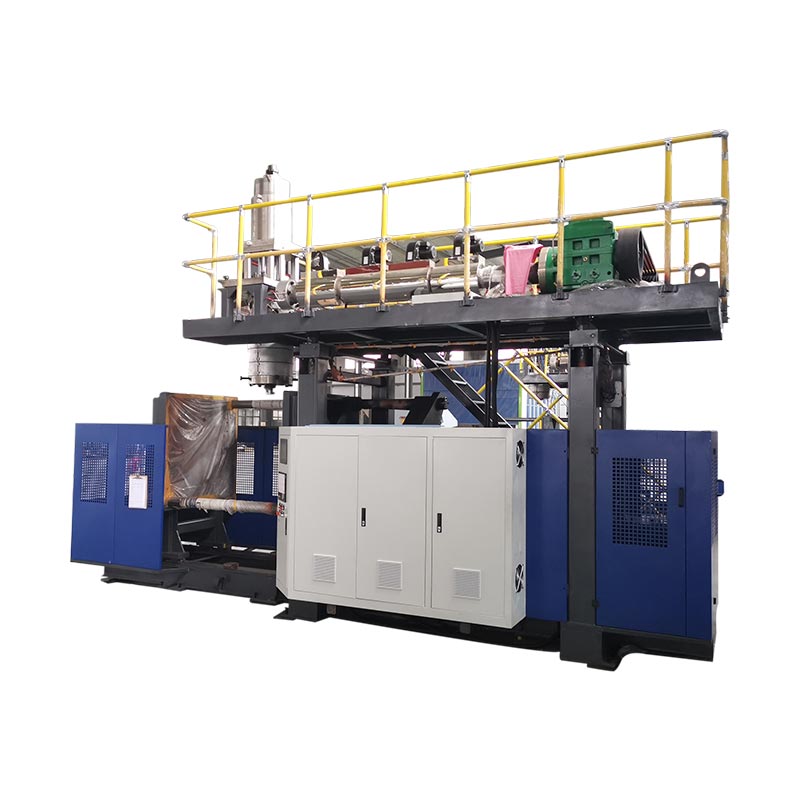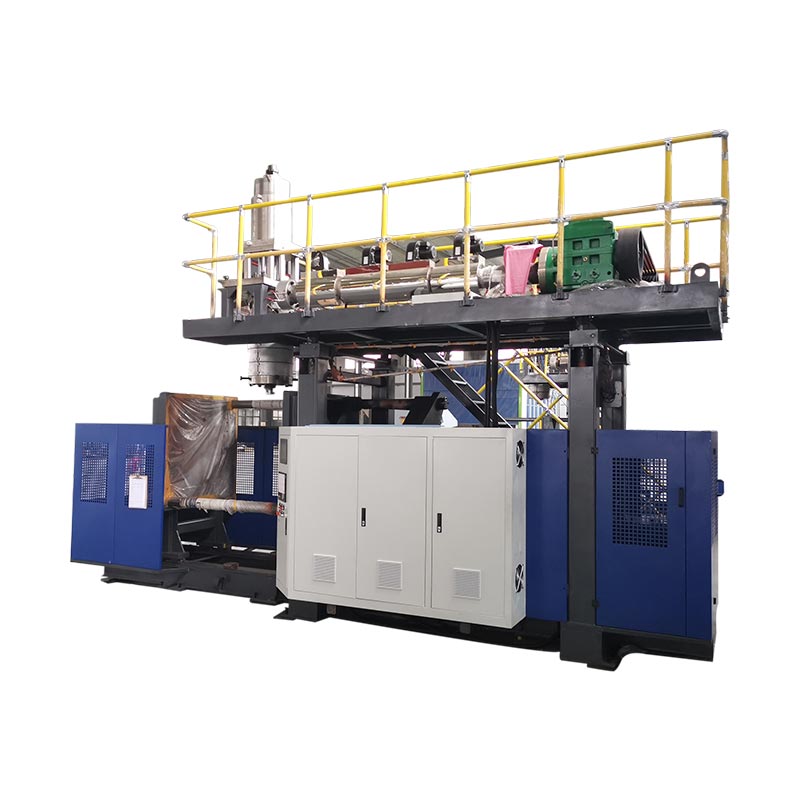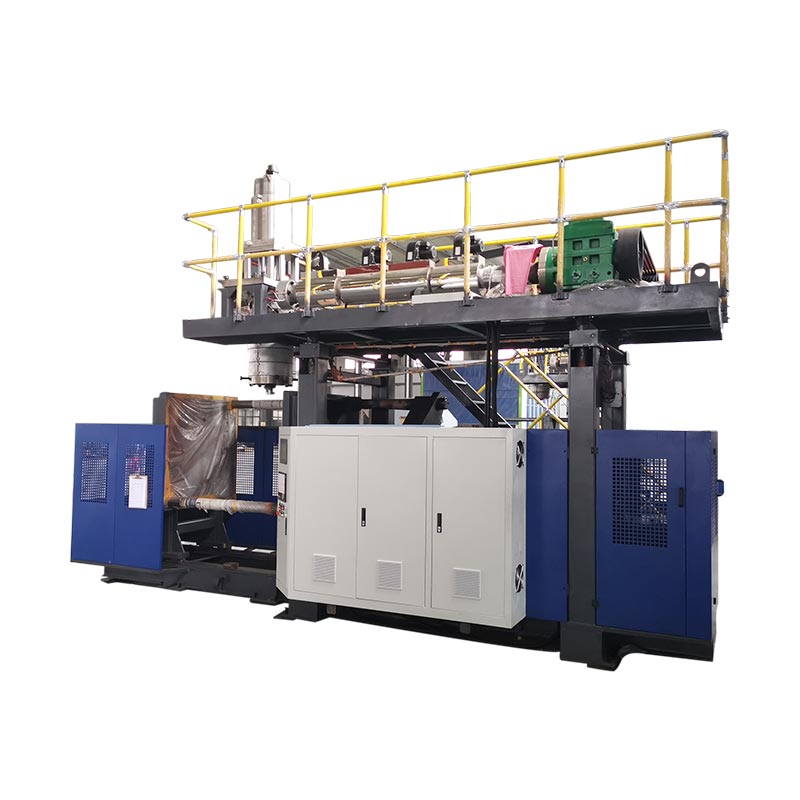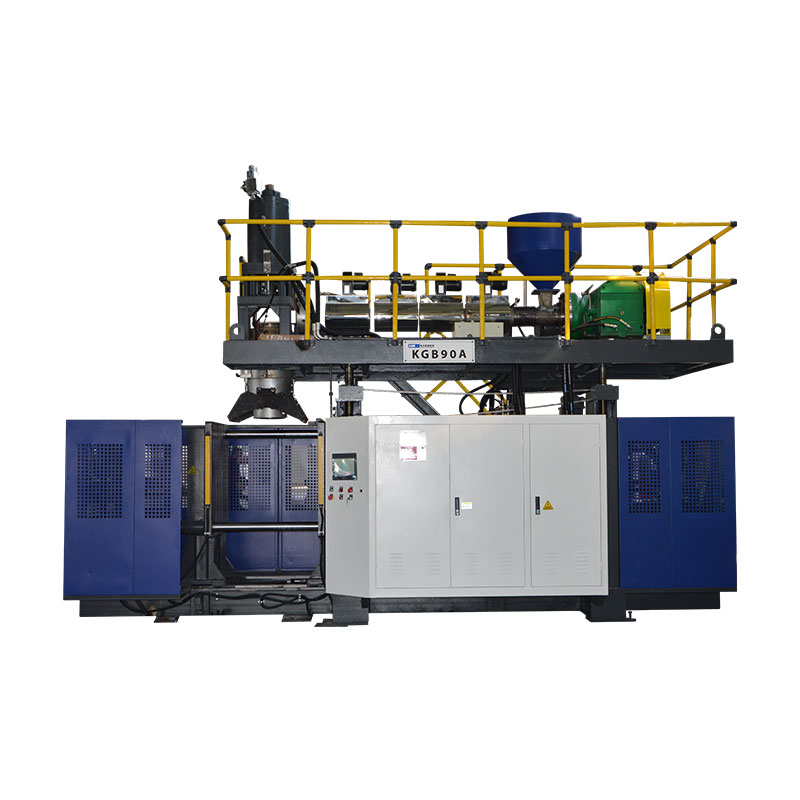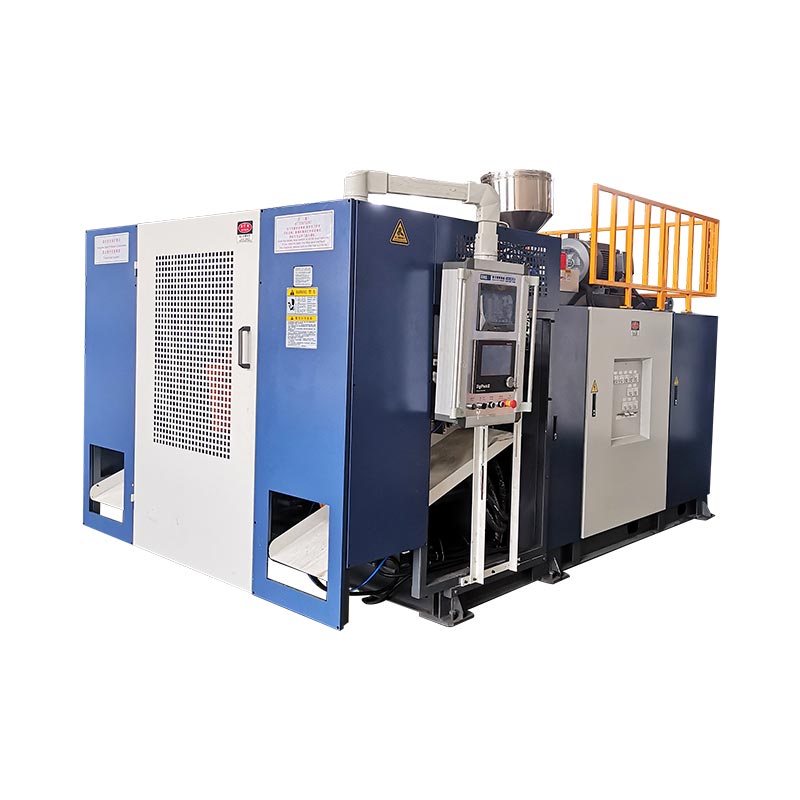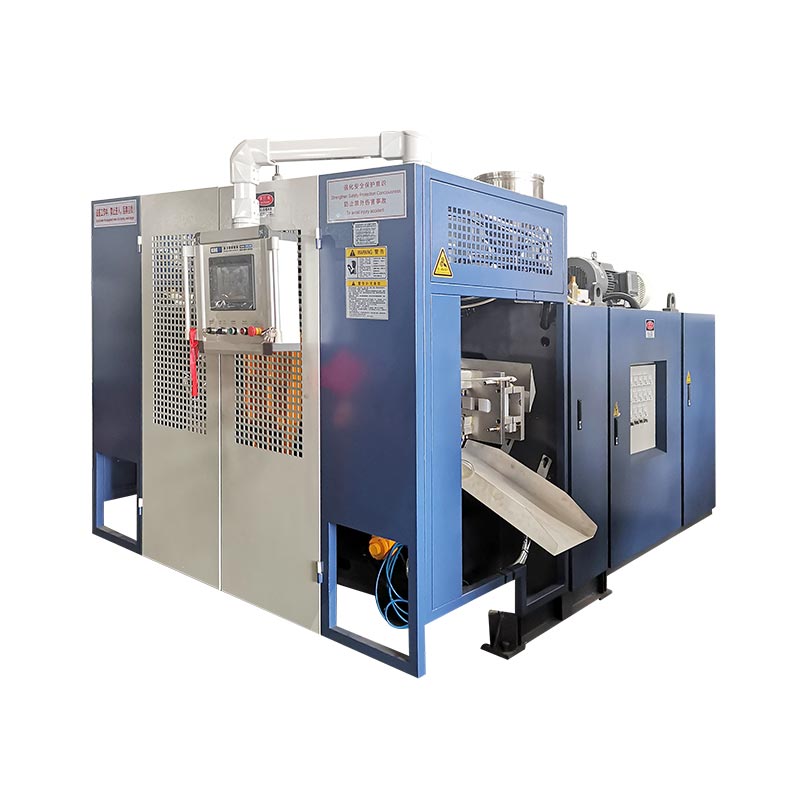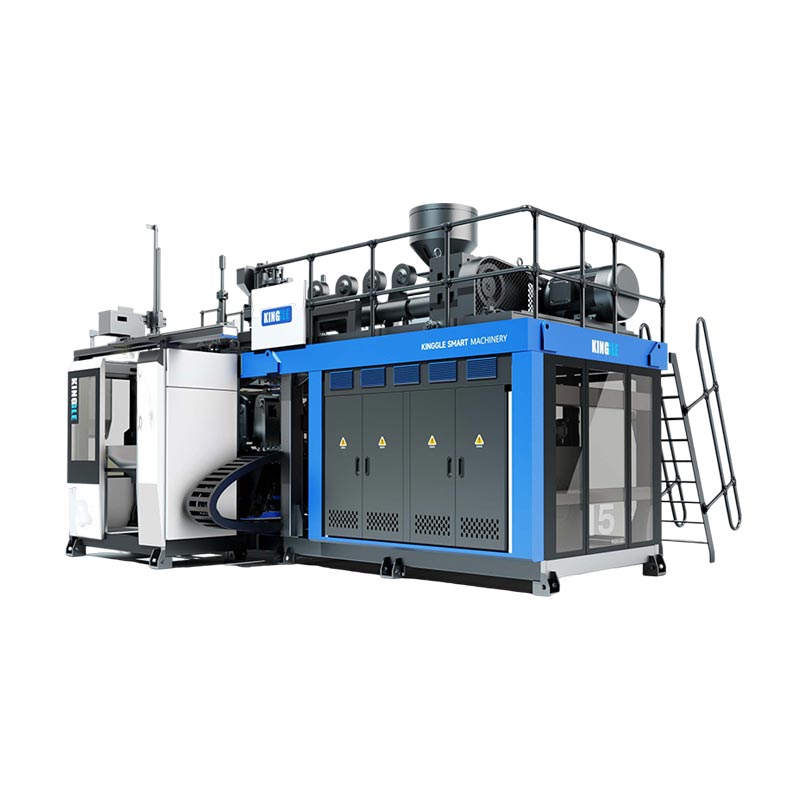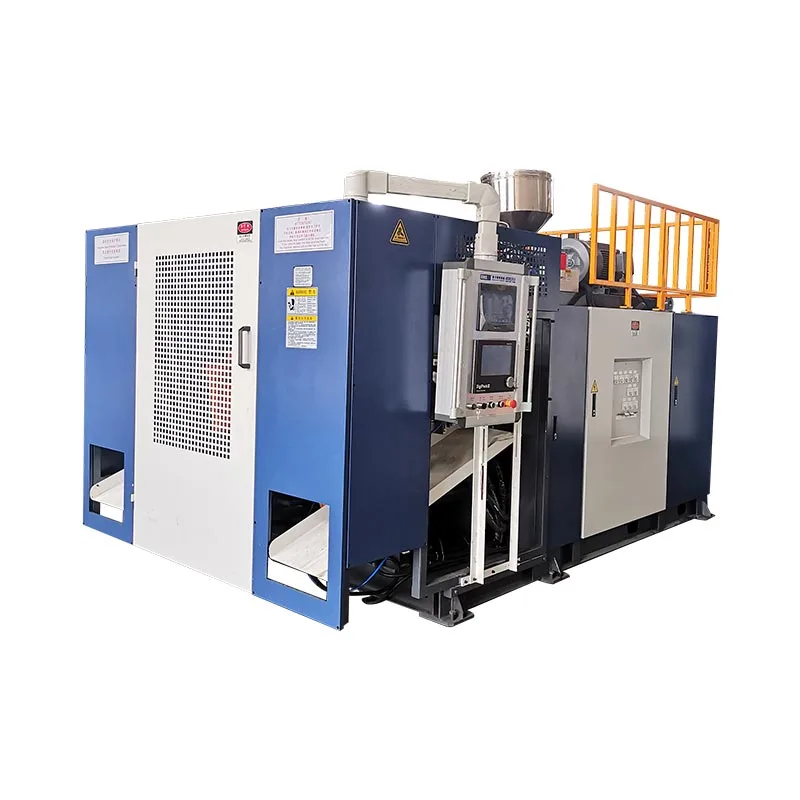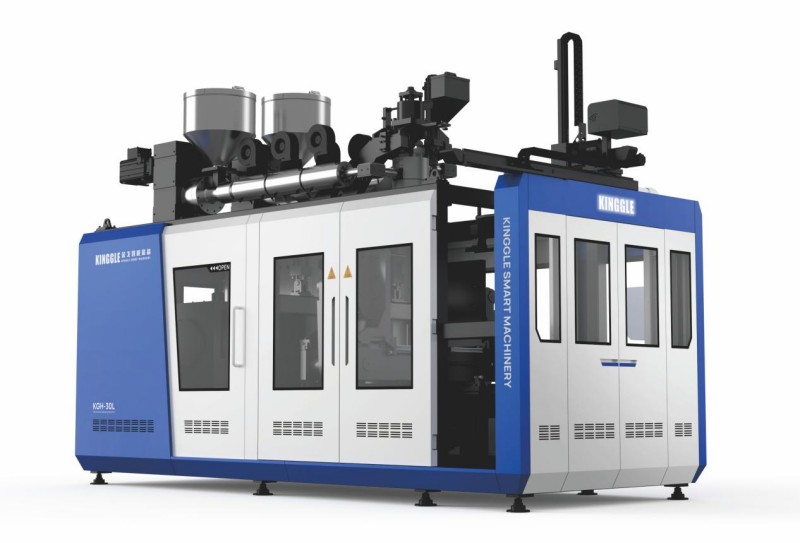
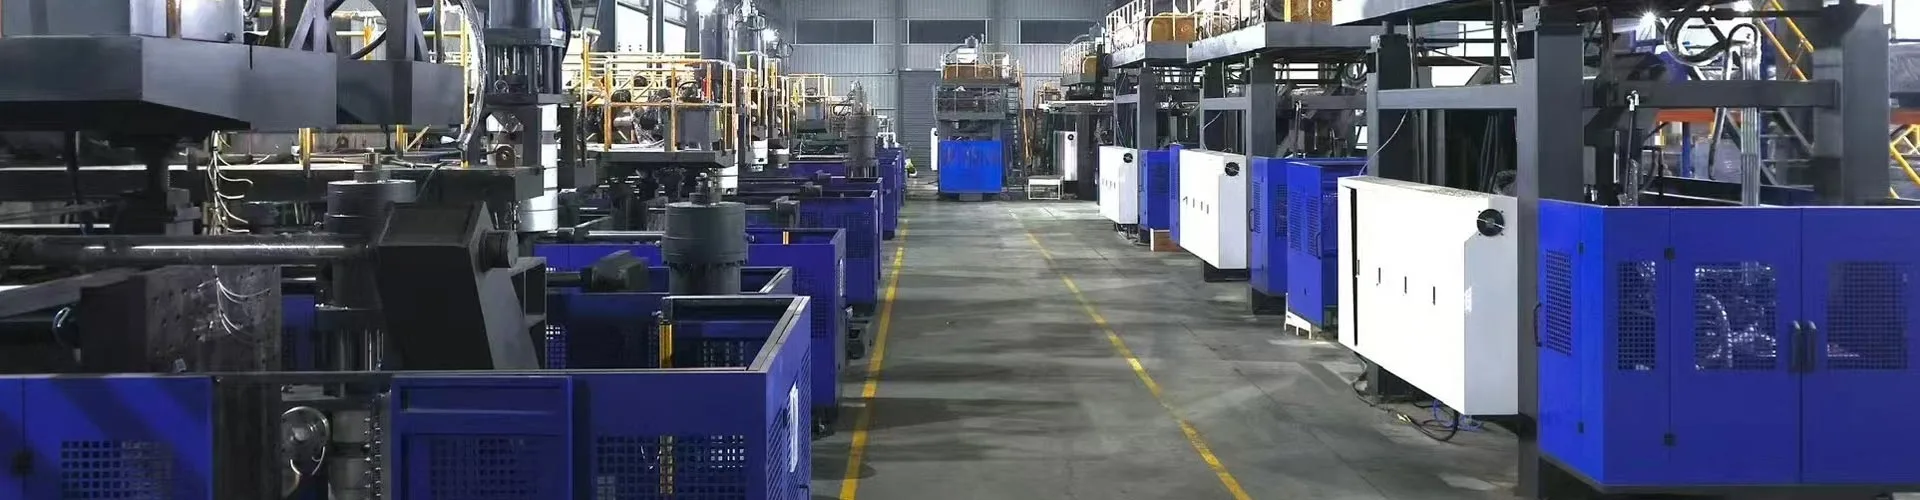
De wichtichste dielen fan in blaasfoarmmasjine binne it fiedings- en extrusiesysteem, diekop, skimmel en klem, blaassysteem, koelsirkels, driuwfearren en kontrôles, en apparatuer foar dielferwidering. Har arranzjemint hinget ôf fan it foarmjen proses en masine konfiguraasje. Foar extrusion blow moulding, identifisearje elke komponint troch syn funksje en gearkomste foardat beskôgje in ferfanging.
Om in komponint te identifisearjen, lokalisearje de gearstalling, befêstigje har funksje en sammelje de relevante technyske ynformaasje. In foto as in bekende namme stelt komselden fêst oft twa ferfangende dielen sille wurkje op deselde masine.
Fjouwer ûnderskiedings foarkomme djoere mix-ups
- De die kop foarmet de plestik buis; de blaasfoarm foarmet de bûtenkant fan 'e kontener.
- In die pin of mandrel foarmen de melt passaazje. In blaaspin leveret lucht en kin nekke-relatearre funksjes útfiere.
- In kontrôle kommando, in actuator posysje en in mjitten flesse muorre binne ferskillende stikken fan bewiis.
- It oerienkomme mei in komponintnamme is mar it begjin fan identifikaasje fan ferfangende diel.
Identifisearje it masinetype foardat jo de dielen neame
Befêstigje it proses fan 'e identifikaasje fan' e masine en technyske dokuminten. Extrusion blow moulding, ynjeksje blow moulding en stretch blow moulding meitsje holle produkten troch ferskate tooling arranzjeminten. In komponint list dy't kombinearret alle trije kin stjoere in keaper op syk nei hardware dat de ynstallearre masine net brûkt.
Yn extrusion blow moulding, of EBM, leveret in extruder smelte polymeer oan in diekop. De kop foarmet in holle buis neamd in parison, dy't de skimmel fangt en opblaast. Kinggle'sblow moulding masine gidsferklearret de proses kategoryen en identifisearret extrusion blow moulding as syn apparatuer fokus.
In ynjeksje blow moulding masine ynstee foarmet in preform om in kearn roede foardat it oerdrage oan it blaaspoadium. In PET-stretch-blow-systeem brûkt in foarfoarm en in stretchoperaasje. Dy ûnderskiedingen binne fan belang by it identifisearjen fan ark: in IBM-kearn-roede-gearstalling en in PET-stretsje moatte net ferskine op in generyske EBM-ûnderdielenlist.
Hâld gearkomsten, dielen en prosesmateriaal apart
De term "blow moulding dielen" kin betsjutte masine komponinten as de plestik produkten makke troch it proses. Jou oan hokker betsjutting jildt. In parison is plestik dat wurdt ferwurke, net in ferfangber masinediel. In holte is in skaaimerk fan 'e skimmel. In diekop is in gearstalling dy't ferskate komponinten befettet mei har eigen identiteiten.
Brûk de gearstallingshierarchy by it oanfreegjen fan help: masine, systeem, gearstalling, dan yndividueel diel. Bygelyks, "extrusion holle, tooling assembly, mandrel" is mear brûkber as "head pin." Foegje de tekeningreferinsje of orizjinele dielnûmer ta as it beskikber is. Dit jout de leveransier in útgongspunt sûnder te betrouwen op in lokale bynamme.
| Komponint groep | Funksje | Nuttich identifikaasjebewiis |
|---|---|---|
| Feeding en extrusion | Supply, convey, melt en mix hars | Extruder tekening, screw / barrel spesifikaasje, motor plaat |
| Die holle en parison tooling | Fersprieden melt en foarmje de buis | Head model, tooling tekening, montage revyzje |
| Parison kontrôle | Kommando feroarings oan de tooling iepening | Controller ferzje, actuator en feedback identifikaasje |
| Mold en klem | Fang de parison, hâld it ark en definiearje eksterne foarm | Mold ID, ynterface tekening, clamp assembly referinsje |
| Blazen en koelje | Blaas de parison op en fuortsmite fan waarmte | Blow-ark tekening, luchtcircuit en koelcircuitkaart |
| Ryd en kontrôle | Power, folchoarder en monitor funksjes | Skema, apparaat platen, software en parameter ferzjes |
| Útbringen en finishen | Fuortsmite en, wêr ynbegrepen, foltôgje it produkt | Gripper / fixture tekening en goedkard line konfiguraasje |
Fier en smelt de hars: hopper, skroef, barrel en ryd
It feedpaad begjint foar de skroef
De hopper leveret materiaal oan 'e extruder feed seksje. In projekt kin ek loaders, blenders, doseerapparatuer as in weromfergrutting omfetsje. Behannelje dy as identifisearbere apparatuer mei aparte ynterfaces. De oanwêzigens fan in hopper bewiist net dat automatyske ferfier, drogen of blending is opnaam yn 'e masine oanbod.
As de útfier ûnregelmjittich wurdt, registrearje de harsklasse, lot, blend en fiedingsgedrach foardat jo de skroef beskuldigje. In beheining of in ûnderbrekking yn materiaal levering kin beynfloedzje wat de holle berikt. It ûnderhâldsteam hat observaasjes nedich ferbûn oan 'e eigentlike run, net gewoan in fersyk foar in gruttere extruder.
De skroef, barrel en temperatuer systeem dogge ferskillende banen
De rotearjende skroef bringt en wurket de hars yn 'e barrel. Heating sônes tafoegje waarmte ûnder temperatuer kontrôle, wylst it proses ek ûntwikkelet waarmte troch meganysk wurk. Temperatuersensors jouwe feedback op har ynstalleare lokaasjes. In werjûn barrel-sône temperatuer is dêrom net in direkte mjitting fan elk diel fan 'e streamende melt.
Hâld de heater en sensor identiteiten apart. In alaarm foar lege temperatuer kin it stroomsirkwy, kachel, feedbackapparaat, bedrading of kontrôle opset belûke. It ferfangen fan in kachel sûnder de fout te befêstigjen kin it orizjinele probleem net oplosse litte. Brûk it eigentlike wiringdiagram en kwalifisearre elektryske diagnoaze ynstee fan in universele ferset as temperatuerlimyt.
It stasjon moat oerienkomme mei mear as in krêftwurdearring
De motor, fersnellingsbak en koppeling drage beweging oer nei de skroef. Har meganyske ferbinings en bestjoeringssysteem easken hearre ta de ynstallearre gearkomste. In motor mei deselde rated macht is net automatysk in gaadlik ferfanging, en in skroef mei deselde nominale diameter kin hawwe ferskillende mjitkunde of ferbining details.
Foar in skroef of barrel inquiry, jouwe de orizjinele tekening, masine serial number en materiaal applikaasje. Omfetsje de folsleine motor- en Fersnellingsbakplaten plus de oanbelangjende assemblageferwizing foar in stasjonsfraach. Bewarje de orizjinele oriïntaasje en ferbiningynformaasje yn foto's nommen út in feilige posysje. Dizze records helpe it mislearre item te ûnderskieden fan 'e gruttere gearkomste der omhinne.
Foarmje de parison: die holle, die tooling en muorre-dikte kontrôle
De diekop ûntfangt melt fan 'e extruder en ferspriedt it nei it outlet-ark. De die en mandrel, soms omskreaun as die pin of core tooling, definiearret de annular passaazje dat foarmet de buis. Terminology fariearret troch holle design, sadat in neamd komponint moat altyd ferbine werom nei in tekening.
De blaasfoarm docht in oare baan. It slút om 'e hite parison en definiearret de bûtenkant fan' e kontener as loft it plastyk útwreidet tsjin 'e holte. It bestellen fan "in nije skimmelkop" sûnder te identifisearjen oft it probleem de extrusionkop, outlet-ark of blaasskimmel oanbelanget, soarget foar foarkommende dûbelsinnigens.
Trochrinnende en accumulatorkoppen hawwe ferskillende materiaalpaden
In trochgeande-extrusion arranzjemint foarmet de parison út de oanhâldende melt oanbod. In akkumulatorkop bewarret in hoemannichte melt en ûntslacht it tidens de syklus. De ekstra opslach- en ûntslachfunksjes feroarje de kopmontage en har kontrôles. In melt-akkumulator is ek oars as in hydraulyske accumulator dy't enerzjy opslacht yn in fluid-power circuit.
Identifisearje de holle arsjitektuer foar it fergelykjen fan seehûnen, tooling, kachels of actuators. It oerienkomt mei de útlaatdiameter allinich stelt net fêst dat de omlizzende gearstalling, beweging of kontrôleynterface kompatibel is.
De controller is mar ien diel fan muorre-dikte kontrôle
In parison-kontrôlesysteem ferbynt in programmearre profyl oan toolingbeweging fia in controller, actuator en feedbackarrangement. Moog'sblow moulding komponint oersjochbeskriuwt controllers, actuators en servo komponinten as aparte eleminten fan syn oplossings. Dizze komponintfamyljes hawwe ferskate banen binnen it kontrôle- en bewegingsysteem.
De praktyske ymplikaasje is ienfâldich: in ferfangende skerm of controller kin net selektearre wurde ûnôfhinklik fan de actuator, feedback en masine ynterface. Moog syn oersjoch beskriuwt komponint famyljes; it net identifisearje hokker apparaat is ynstallearre op in bepaalde Kinggle masine.
Tooling posysje en lêste muorre dikte moatte ek bliuwe apart. De flesse muorre noch hinget ôf fan materiaal gedrach, diel mjitkunde en proses betingsten. Ferifiearje it getten diel yn stee fan in werjûn profyl te behanneljen as in muorrenmjittingsrapport. Deparison programmearring gidsferbynt profylferoarings mei mjitten produktlokaasjes.
Foarmje en loslitte it diel: mal, klem, blaassysteem en take-out
De blaasfoarm en de klemienheid moatte apart identifisearre wurde. De skimmel is it produktspesifike ark. De klemmasjine stipet en beweecht dat ark en hâldt it sletten yn 'e fereaske stadia. Platens, gidsen, silinders en eltse koetsmeganisme hearre ta de masine konfiguraasje, net automatysk ta de mal oankeap.
Foar ferfangingsfragen kin in holtefoto it produkt identifisearje, mar net folle iepenbierje oer de montage-ynterface. Omfetsje de ark-ID en de oanbelangjende masine- of maltekening. Deextrusion blow moulding mal design gidsferklearret wêrom't de holte, pinch-off, cooling, waait ynterface en fuortheljen metoade moatte gearwurkje.
In blow pin is gjin die pin
De die pin of mandrel heart ta de melt-foarmjen tooling. In blow pin heart ta de lucht-levering en, yn guon konfiguraasjes, hals-foarmjen of kalibraasje arrangement. Beide meie wurde neamd in "pin" op 'e winkel flier, mar se fiere ferskillende banen en hawwe ferskillende ynterfaces.
Guon produkten brûke in oare blaasarrangement, ynklusyf ûnderblazen. Net bestelle in klap pin út de flesse folume allinnich. De produktfinish, arkgeometry, montage, beweging en loftferbining moatte oerienkomme mei it goedkarde ûntwerp. De krekte funksjes fan in pin as blaasgearstalling binne ôfhinklik fan dat ûntwerp.
Part removal wreidet fierder as it iepenjen fan de mal
It ferwideringssysteem moat it foarme produkt út nimme sûnder ûnakseptabele skea of ynterferinsje. Ofhinklik fan it projekt kin ferwidering in gripper, in robot, in oar ôfhannelingsmeganisme of in definieare hânbewurking belûke. Flitsferwidering, handgreeppunching, lektesten en ferfier kinne aparte apparatuer wêze.
Dy grins is fan belang as in part berikt de folgjende masine ferkeard. In markearring of ferfoarming kin foarkomme neidat de skimmel iepenet. Opnimme wêr't it earst ferskynt, hokker stasjon of holte it produsearre, en oft it oanwêzich wie foardat it behannele waard. Diagnoaze gjin skimmelslijtage fan in defekt dat allinich is ynspekteare nei trimmen en ferfieren.
Befêstigje de bestelde take-out en finishbereik foardat jo ferfangende fingers, fixtures of sensoren oanfreegje. Deautomatyske masine en folsleine-line gidsskiedt masine funksjes út streamôfwerts oanbod. Automatisearring moat wurde identifisearre troch de eigentlike konfiguraasje, net ôflaat fan it wurd "automatysk."
Stypje de syklus: hydraulyk, koeling, sensoren en kontrôles
Power en floeibere circuits
Op in hydraulyske masine leverje de motor en de pomp hydraulyske krêft. Kleppen rjochtsje of regulearje stream, en actuators produsearje beweging. In servo-oandreaune oaljepomp bliuwt diel fan in hydraulysk systeem. It neamen fan in elektryske motor makket de hiele masine net folslein elektrysk.
It luchtsysteem stipet de oantsjutte pneumatyske en blaasfunksjes. Regulators, kleppen, filters, buizen en it blaasynstrumint hawwe ferskate rollen. In ferbining dy't der goed útsjocht, moat noch oerienkomme mei syn circuit-easken. Identifisearje hydraulyske en pneumatyske komponinten út 'e skematyske en folsleine apparaatkoade, net allinich lichemsgrutte of poarte-uterlik.
Cooling hat ferskate aparte loads
De skimmel moat waarmte ferwidering, en de masine kin hawwe ekstra cooling loads lykas hydraulyske oalje of oare oantsjutte circuits. In koeler, toer of plantwettersysteem kin bûten de masinefoarsjenning sitte. Map de ferantwurdlikensgrins foar it behanneljen fan ûntbrekkende plantapparatuer as in ûntbrekkende masinekomponint.
In normale lêzing by de haadwetterfoarsjenning bewiist net dat elke skimmeltûke adekwate sirkulaasje hat. Circuit identiteit en eigentlike operearjende observaasjes binne brûkberer as in inkele line-wide oanname. Denut easken gidsleit út hoe't te hâlden masine, skimmel en auxiliary easken distinct.
De HMI, PLC en feedback-apparaten binne net útwikselber
De HMI is de operatorynterface. De PLC fiert de kontrôlelogika fan 'e masine út, wylst fjildapparaten sinjalen leverje en kommando's útfiere. In berjocht op de HMI identifisearret in rapportearre tastân; it docht net, op himsels, fêst dat it skerm defekt is of dat in werjûn apparaat is mislearre.
Bewarje it alarm, fytsstap en relevante observaasjes foardat jo wat wiskje of feroarje. Brûk deHMI ynstellings en alaarm gidsom dat rekord te organisearjen. Ferfangings fan kontrôler, oandriuwing of feedback kinne ek it juste programma, parameters en kalibraasje fereaskje.
Feiligens-relatearre apparaten fereaskje harren oantsjutte ferfanging en falidaasje proses. Yn 'e Feriene Steaten,OSHA's begelieding foar gefaarlike enerzjybehannelet servicerisiko's fan ûnferwachte enerzjy as opsleine enerzjy. Folgje de masine-spesifike proseduere fan 'e side fia autorisearre personiel. Noch in HMI-stop noch in generike gids foar dielen stelt feilige tagong ta.
Sjoch hoe't de dielen ferskille op Kinggle trochgeande en accumulatormasines
Echte platfoarmfoarbylden meitsje de komponintkaart brûkber. Kinggle'sKGB5L produkt sidebeskriuwt in single-stasjon trochgeande masine mei in translational mal-shifting meganisme. Syn tabel listet in 60 mm skroef en Mitsubishi PLC wurdt neamd yn 'e funksje beskriuwing.

DeKGB100B 120L sideynstee beskriuwt in accumulator-head platfoarm. It listet in 100 mm-skroef en beskriuwt hydraulyske servo-operaasje, direkte drukfoarmbeskoatteljen en muorrediktekontrôle. De opslach- en ûntslacharrangement dêrfan jout de diskusje fan 'e komponint in oare struktuer.

| Ûnderdiel | KGB5L | KGB100B | Wat feroaret it ûnderskied |
|---|---|---|---|
| Publisearre arsjitektuer | Single-stasjon trochgeande extrusion | Akkumulator-head extrusion | Head gearkomste en syklus relaasjes |
| Publisearre screw diameter | 60 mm | 100 mm | Ferskillende extruder referinsjes; diameter is net in folsleine diel spesifikaasje |
| Publisearre mal arrangement | Translational skimmel ferskowing | Fêste iepenings- / slutingsarrangement beskreaun op 'e side | Identifisearje de juste klem- en bewegingsgearkomste |
| Ferfanging identiteit | Brûk de as-built dokumintaasje fan dizze masine | Brûk de as-built dokumintaasje fan dizze masine | Gjin útwikselberens folget út in dielde komponint namme |
Boarnen: de twa keppele Kinggle-produktsiden. Konfiguraasjebeskriuwingen en skroefdiameters binne katalogusynformaasje, net mjittingen fan 'e ynstalleare masine fan in klant.
Dizze foarbylden litte sjen wêrom't "in Kinggle-skroef", "in hydraulyske klep" of "in muorrekontrôler" in te brede oarderbeskriuwing is. Sels binnen ien masine famylje, it serial number, goedkard feroarings en aktuele gearkomste revyzje saken. Gegevens op produktpagina kinne it platfoarm lokalisearje, mar it kin de as-boude rekken fan materialen net ferfange.
Foar oankeap, skiede trije records: wat de katalogus beskriuwt, wat de bestelling omfette, en wat is no ynstalleare. In lettere modifikaasje kin in stasjon, sensor of ark feroare hawwe. Fermoedsoene dy records foar it selektearjen fan in ferfanging, benammen as de âlde komponint net mear oerienkomt mei de orizjinele tekening.
Tidens in tsjinst enkête, markearje it troffen subsysteem op in oersjochfoto en hechtsje it lêsbere komponintlabel apart oan. Keppelje beide ôfbyldings oan it searjenûmer fan 'e masine. In close-up sûnder ynstallaasje kontekst kin ferbergje oft it item heart ta de extrusion drive, hydraulyske pakket of in helptiidwurd.
Identifisearje de juste ferfanging foardat jo bestelle
Begjin mei it waarnommen probleem en de dielidentiteit, net in konklúzje dat in komponint mislearre is. Unjildiche muorren, stadige beweging of in temperatueralarm kinne ferskate oarsaken hawwe. Record de betingsten en befêstigje de fout fia it goedkard diagnostyske proses foardat it keapjen fan in ferfanging.
Deblow moulding mankeminten gidsis nuttich foar it organisearjen fan produktsymptomen. Foar tsjinst yntervallen, brûk dechecklist foar previntyf ûnderhâldnjonken de ynstallearre masine syn hânboek. In komponint oersjoch moat net foarskriuwe ien ferfangende leeftyd foar elke hars, duty cycle en bestjoeringssysteem omjouwing.
| Opnimme | Ynklusyf | Wêrom is it wichtich |
|---|---|---|
| Masine identiteit | Model, serial number en identifisearjende plaat foto | Lokalisearret de bou en syn dokumintaasje |
| Gearkomste identiteit | Systeem, gearstalling tekening, orizjinele diel nûmer en revyzje | Ûnderskiedt ien komponint fan ferlykbere items |
| Apparaat ynformaasje | Folsleine fabrikantkoade en lêsbere wurdearrings | In parsjele koade kin in konfiguraasjeferskil weilitte |
| Ferbinings | Relevante mounting, shaft, fluid, elektryske of sinjaal Schnittstellen | Befêstiget mear as fisuele oerienkomst |
| Skiednis feroarje | Goedkard ferfangings, oanpassings en software feroarings | Fersoenet de orizjinele tekening mei de hjoeddeiske masine |
| Fault bewiis | Alarm, fytsstap, mjittingen, markearre samples en feilige foto's | Helpt it rapportearre symptoom te skieden fan it mislearre item |
Brûk in koarte, kontroleare identifikaasjesekwinsje
- Sykje it item yn 'e tekening of diellist fan' e masine en registrearje de referinsje fan 'e gearkomste.
- Fang it folsleine label en omlizzende ynstallaasje fanút in feilige, tastiene posysje.
- Kom oerien mei de relevante meganyske, elektryske en floeiende ynterfaces mei de spesifikaasje fan 'e leveransier.
- Dokumintaasje of ferzjes en krije de fereaske technyske goedkarring foar ynstallaasje.
- Kontrolearje nei autorisearre ferfanging de fereaske opset, feedback, feiligensfunksjes en produktresultaat foardat jo produksje frijlitte.
Ferskillende komponintklassen hawwe ferskillende bewiis nedich. In kachel fereasket syn spesifisearre elektryske en ynstallaasjedetails. In klep fereasket de juste circuit funksje en apparaat konfiguraasje. In meganysk ark fereasket syn tekening en ynterfaces. In kontrôle ferfanging fereasket ferzje en parameter kontrôles. In foto kin dizze records stypje, mar kin net elke ferburgen eask fêststelle.
Fersykje skriftlike befêstiging fan it krekte levere item en elke goedkarde ferfanger. Bewarje de âlde en nije identiteiten yn it tsjinstrekord. Dat rekord is mear brûkber by de folgjende mislearring as in oankeap beskriuwing dy't seit mar "ien reserve diel foar blow moulding masines."
In ûnlêsber label hat mear bewiis nedich, net in rieden dielnûmer. Brûk de tekeningposysje, ynstallaasjefoto's en masinerecord om de identiteit op te lossen. Kopiearje gjin koade fan in masine yn 'e buert gewoan om't de komponint derút liket.
Faak stelde fragen oer dielen fan blaasfoarmmasjine
Wat binne de wichtichste dielen fan in blaasfoarmmasjine?
Foar in extrusion masine binne de haadgroepen feeding en extrusion, de diekop en tooling, parisonkontrôle, skimmel en klem, blazen, koeljen, driuwfearren en kontrôles, en produktferwidering. De krekte regeling hinget ôf fan it platfoarm en projekt. Identifisearje it proses earst, brûk dan de gearstallingsdokuminten om standertapparatuer, selekteare opsjes en aparte helpstikken te ûnderskieden.
Wat is it ferskil tusken in diekop en in blaasfoarm?
De dieskop behannelet gesmolten polymeer en foarmet de parison troch syn outlet-ark. De blaasfoarm slút om dy parison hinne en definiearret de bûtenkant fan it produkt by ynflaasje. In mal holte, die of folsleine holle gearkomste is dêrom in oare folchoarder item. Jou de gearkomste referinsje ynstee fan in berop dwaan op it wurd "skimmel" allinnich.
Is in blow pin itselde as in die pin of mandrel?
Nee in die pin of mandrel heart ta de melt-foarmjen tooling en helpt te definiearjen de annular outlet. In blaaspin yntrodusearret lucht en kin halsfoarmjende of kalibraasjeplichten hawwe yn it spesifike ûntwerp. It dielde wurd "pin" makket de komponinten net útwikselber. Brûk de eigentlike arktekening om elk item te identifisearjen.
Binne dielen útwikselber tusken ferskate blow moulding masines?
Nim gjin útwikselberens fan in gewoane namme, ferlykber uterlik of oerienkommende kopwurdearring. De folsleine apparaatkoade, montageferzje, montage, ferbiningen en bestjoeringsfunksje moatte oerienkomme. Kontrôles kinne ek ôfhingje fan software, parameter en feedback kompatibiliteit. Elk alternatyf moat wurde goedkard foar de ynstalleare konfiguraasje ynstee fan ôf te sluten fan in katalogusfoto.
Hokker ynformaasje is nedich om in ferfangend diel te identifisearjen?
Stjoer it masinemodel en serialnûmer, orizjinele dielnûmer, referinsje fan montagetekening, revyzje en dúdlike labelfoto's. Omfetsje relevante ynterfaces, goedkarde oanpassingen en de waarnommen fout. Foar kontrôleapparaten, bewarje ek de ferzje- en konfiguraasjerecords. Dit lit it ûndersyk in bepaald item identifisearje ynstee fan in brede kategory fan komponinten.
Tariede in spesifyk dielen enkête
Foar in Kinggle masine, begjinne mei de masine plaat, gearkomste referinsje en lêsbere komponint label. Foegje it probleem rekord en relevante tekeningen, dan stjoer it pakket troch deKinggle kontakt side. It identifisearjen fan it ynstalleare diel is de earste stap nei it befêstigjen fan de juste ferfanging.