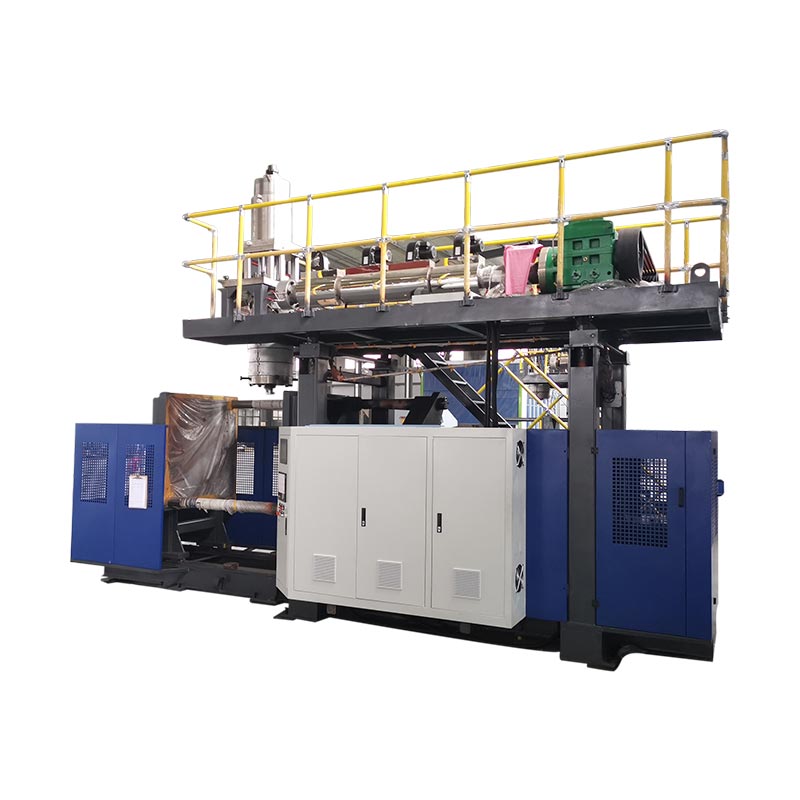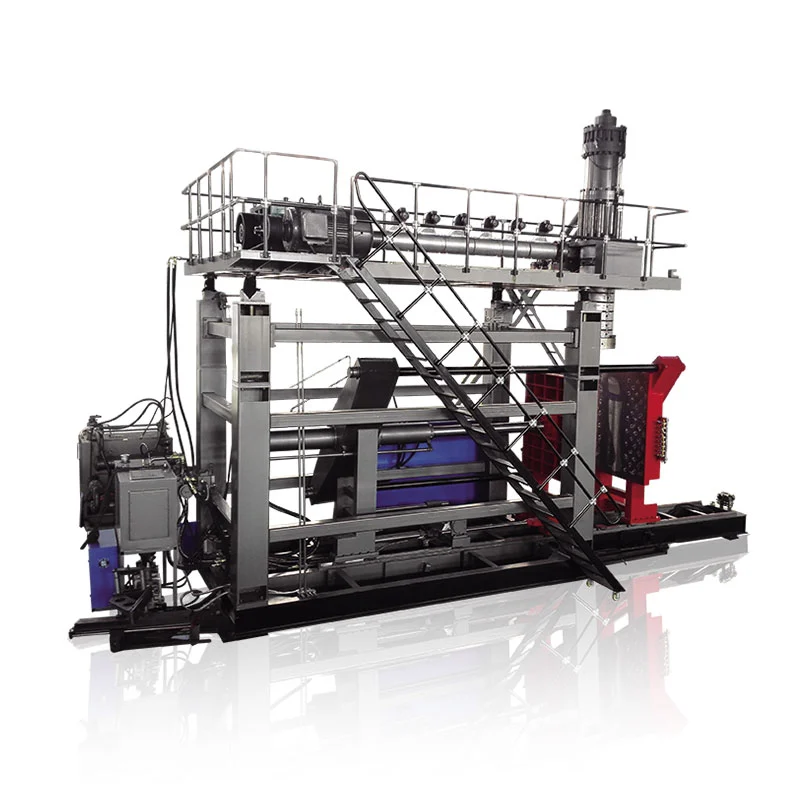
In blow pin leveret lucht yn 'e parison en, yn guon extrusion blow moulding ûntwerpen, helpt te kalibrearjen of finish de container nekke. Diagnoaze nekke defekten troch it lokalisearjen fan de mislearring, kontrolearjen fan it folsleine ark- en slutingssysteem, en kontrolearje dan de korreksje tsjin 'e produkteasken.
Foardat it feroarjen fan de klap pin
- Identifisearje wêr't de nekke earst skansearre wurdt as út spesifikaasje.
- Hâld samples traceable nei it stasjon, holte en tooling revyzje.
- Separate ôfstimming en slijtage fan fragen oer luchtlevering, timing en koeling.
- Befêstigje it resultaat mei de oantsjutte flesse, sluting en testbetingsten.
Wat docht in blaaspin yn extrusion blow moulding?
De blaaspin heart by de blaasregeling. It leveret de loft dy't in fongen parison útwreidet tsjin 'e skimmel. Op systemen ûntworpen foar in kalibreare finish, wurket de blow-pin-assemblage ek mei de hals-ark. In cutting ring, cooling passaazje of oare finishing funksje hinget ôf fan it eigentlike ûntwerp; de namme allinnich identifisearret de levere funksjes net.
Eastman beskriuwt blow-pin metoaden foar thread-finish kalibraasje en trimmen yn synextrusion blow moulding gids foar copolyesters. Dat is in nuttich foarbyld fan de tooling relaasje. De hars-spesifike opsetwearden moatte bliuwe by de materialen en apparatuerarranzjeminten beskreaun yn dy hantlieding.
Identifisearje de funksje foardat jo de oarsaak tawize
In flessefinish befettet funksjes mei ferskate banen. De halsboring, eksterne tried en sealing kontaktgebiet hawwe harren eigen tekening referinsjes nedich. De sluting kin ôfslute tsjin in liner of in oar ûntwurpen kontaktflak. Record de eigentlike sealing arranzjemint foar it beskriuwen fan in mark as de oarsaak fan in lek.
De eksterne finish komt fan 'e folsleine tooling- en foarmjende folchoarder. It alles tawize oan 'e blaaspin slacht de paringsynstruminten oer. In dimensjele klacht moat dêrom de funksje, de mjitmetoade en de ark dy't it beynfloedzje, identifisearje.
In die pin en in IBM kearn rod binne ferskillende ferwizings
De die pin of mandrel heart ta de melt-foarmjende tooling by de die kop. It betiizjen fan dat komponint mei de blaaspin kin in ûnderhâldsfersyk liede nei de ferkearde gearkomste. Brûk de dieltekening en identifikaasje fan 'e gearstalling ynstee fan in bynamme fan in workshop.
Injection blow moulding brûkt in oare foarfoarm-en-kearn arranzjeminten. Dizze hantlieding rjochtet op kontrôles foar nekke foar blaasfoarmjen fan extrusion. Foar mal funksjes bûten de nekke, deextrusion blow mould design gidsferklearret de bredere relaasje tusken foarmjen, koeljen en ventilearjen.
Sykje it halsdefekt foardat jo de blaaspin feroarje
Bewarje in mislearre flesse foardat jo it resept oanpasse. Markearje it defekt en syn oriïntaasje. Identifisearje it stasjon en de holte, hâld dan in fergelykber akseptabel stekproef. In rapport dat allinich "halsprobleem" seit, lit ferskate heul ferskillende ûndersiken iepen litte.
Skied in lek troch de nekke muorre út in lek by de flesse-en-sluting ynterface. Kontrolearje ek oft de lek-test fixture kontakten of sealen tsjin deselde funksje as de definitive sluting. In fixtureprobleem en in ferpakkingslek kinne ferskate korrigearjende wurken fereaskje.
Fergelykje it diel yn opienfolgjende stadia
Wêr't de kwaliteitsproseduere feilige sampling tastiet, fergelykje de nekke nei foarmjen, nei trimmen en nei streamôfwerts handling. Foegje it sletten pakket ta as de mislearring ferskynt nei it kapjen. Sammelje fia goedkarde samplingpunten; tagong ta bewegende ark is gjin samplingmetoade.
As der earst in kontaktmerk ferskynt nei it trimmen, kontrolearje dan de arranzjemint fan snijen en stypjen foardat jo de ôfstimming fan de blow-pin feroarje. As in hals feroaret foarm yn 'e oantsjutte conditioning perioade, befetsje termyske skiednis yn de resinsje. Dizze observaasjes liede de folgjende kontrôle; se stelle gjin oarsaak út harsels.
Brûk it patroan sûnder it yn in diagnoaze te feroarjen
Ien troffen stasjon fertsjinnet in nauwe blik op syn ark- en ôfhannelingspaad. In probleem oer ferskate holtes garandearret ek in resinsje fan dielde betingsten. Gjin fan beide patroanen slút in ark-relatearre oarsaak út: meardere gearkomsten meie diele itselde ûntwerp, opset ynstruksje of resinte ferfanging.
Record wat feroare foar de earste ôfwiisde stekproef. Nuttige yngongen omfetsje de skimmelynstallaasje, materiaal- of slutingsbatch, ûnderhâldswurk en reseptferzje. Hâld de oarspronklike tastân sichtber yn it rekord sadat in lettere ferskowing in observaasje kin ûnderskiede fan in fertochte ferklearring.
Wannear't it mislearjen is eins yn it lichem of boaiem weld, brûk debredere extrusion blow moulding troubleshooting guide. De nekke-ynspeksje moat net elke kontenerdefekt opnimme yn in blow-pin-reparaasje.
Fjouwer hals-defekt patroanen en it bewiis te sammeljen
In nuttige tabel foar probleemoplossing fertelt de technikus wat te ûndersykjen foardat jo in oanpassing kieze. Fergelykbere defekten kinne ferskate stadia belûke. Hâld de fertochte komponint apart fan 'e waarnommen funksje oant mjittingen as in kontroleare fergeliking de ferbining stypje.
Formosa'spolyetyleen en polypropyleen blow moulding gids, herzien april 2025, identifisearret ferskate mooglike oarsaken fan slutingslekkage. It behannelet ek top-flash-skieding en nekke-ovaaliteit as ûnderskate ûnderwerpen foar probleemoplossing. Dat ûnderskied is brûkber as in tekken ynstruksje om de blaaspin te ferfangen.
| Observearre defekt | Bewiis om earst te sammeljen | Fragen om te skieden | Ferifiearje nei korreksje |
|---|---|---|---|
| Ovale of ferfoarme hals | Tekening ôfmjittings, mjitting oriïntaasje en stekproef betingst yn elk stadium | It foarmjen fan mjitkunde, termyske feroaring, frijlitting en ôfhanneling | Deselde ôfmjittings op de ôfpraat conditioning tiid |
| Skoare of skansearre sealing gebiet | Mark posysje, kontakt patroan en de earste etappe showing skea | Tool kontakt, cutting, stipet en downstream kontakt | Oerflak betingst en de oanbelangjende pakket funksje |
| Boppeste flitser bliuwt taheakke of triennen | Cut râne, ark identiteit en betingst fan de eigentlike cutting pear | Wear, mating geometry en de goedkard cutting folchoarder | Skjin ôfskieding en in net skansearre finish |
| Pakket lekkage nei it kapjen | Leak lokaasje, flesse en sluting identiteit, gearkomste en test betingsten | Hals geometry, sealing kontakt, sluting komptabiliteit en test opset | It oantsjutte sletten pakket ûnder de ôfpraat test |
Ovaliteit hat in mjittingsbetingst nedich
Meitsje de definieare funksje yn 'e oriïntaasjes dy't nedich binne troch har tekening- of ynspeksjeplan. Bewarje de mjittingstiid en samplebetingst. It fergelykjen fan in waarme flesse direkt fan 'e masine mei in kondisearre referinsje kin ferbergje oft it ferskil ûntstie by it foarmjen of letter koeljen.
In hals dy't ovaal sjocht is in reden om te ûndersykjen. It is net genôch bewiis om in nije blow-pin posysje foar te skriuwen. Kontrolearje de oanbelangjende termyske en ôfhanneling betingsten neist de tooling referinsjes foardat selektearjen fan de korrektyf aksje.
Oerflakmarken en taheakke flits hawwe ferskate records nedich
Fotografearje in skoare mei syn rjochting en lokaasje sichtber. Foar in skansearre sealing gebiet, identifisearje de bedoeld kontakt oerflak mei help fan de flesse-en-sluting tekeningen. Foar taheakke flits, bewarje de cut râne en registrearje de komponinten dy't foarmje de cutting pear. Dit binne ferskillende fragen, sels as beide defekten by de mûle ferskine.
Foardat it skerpjen of ferfangen fan in cutting komponint, befêstigje dat de gearkomste fergunnings dat wurk en dat de paired ark is geskikt. Reparearjen fan ien râne sûnder it beoardieljen fan syn paringskomponint kin it ûndersyk ûnfolslein litte.
In kaplek heart by it folsleine pakket
Befêstigje hokker sluting waard oanbrocht en hoe't it waard tapast. In nekke kin ien diminsjonele kontrôle trochjaan, wylst it folsleine pakket syn spesifisearre funksje noch mislearret. Oarsom kin in ûnakseptabel testresultaat komme fan 'e testarrangement sels. Werhelje de kontrôle mei de goedkarde opset foardat jo it resultaat behannelje as bewiis fan in arkfout.
Foar sluten fan trochgeande triedden,ASTM D2063/D2063M-24adressen koppel behâld mei help fan hânmjittich test apparatuer. It publisearre berik giet oer ferwideringskoppel ûnder definieare betingsten. In koppelresultaat moat as dat resultaat opnommen wurde; it ferfangt net de oantsjutte lektest fan it pakket.
Kontrolearje ôfstimming, wear, luchtferliening en timing apart
De útdrukking "kontrolearje de blaaspin" hat in ynspeksjeplan der efter nedich. In posysje flater, in skansearre kontakt oerflak en beheind lucht levering binne ferskillende befinings. Kombinearjen se yn ien ûnderhâld ynstruksje makket it lestich te ferklearjen wêrom in bepaalde reparaasje of ynstelling feroaring waard selektearre.
Oanpassing begjint mei goedkarde referinsjes
Befêstigje de blow-pin gearstalling, hals tooling en mounting referinsjes tsjin harren tekeningen. Identifisearje hokker funksje it datum leveret en hokker posysje wurdt mjitten. In line tekene op in foto kin de relaasje tusken ferburgen oerflakken net fêststelle.
Brûk de ynspeksjemetoade fan 'e masinefabrikant en proseduere foar feilige tagong. Fergelykje de oanbelangjende mjittingen mei goedkarde grinzen foar dy gearkomste. As it montage- of oerienkommende ark is feroare, kontrolearje dan de heule stapel komponinten foardat jo oannimme dat de foarige posysje fan tapassing bliuwt.
Skied sichtbere merken fan mjitten slijtage
In sichtbere mark moat wurde opnomd, mar de betsjutting dêrfan hinget ôf fan wêr't de komponint kontakt hat mei it produkt of paringsverktoy. Ferlykje it mark mei de defekt lokaasje en de tapassing tekening easken. It uterlik fan it oerflak allinich stelt gjin universele ferfangingsdrompel yn.
Kontrolearje de identiteit fan inserts, ringen en oare keppele komponinten wêr't se diel útmeitsje fan it ûntwerp. Twa stikken dy't fysyk byinoar passe, kinne noch by ferskate ferzjes hearre. In ferfanging fersyk moat befetsje de gearkomste relaasje, net allinnich in foto fan de fuortsmiten pin.
Besjoch it folsleine loftpaad
Brûk de goedkarde diagnoaze om leveringsbetingsten, beheiningen, klepoperaasje en lekkage yn 'e buert fan it ark te ûnderskieden. In druk werjefte streamop is ien bewiis. It ûndersyk moat noch útwize oft de nedige lucht it proses berikt fia it bedoelde paad en folchoarder.
Lêzingen moatte de mjittinglokaasje en syklusbetingst identifisearje. Skeakelje in line ûnder druk net los of ymprovisearje tagong om in lêzing te krijen. Bredere plant-oanbod fragen hearre by demasine utility easken; de lokale arkkontrôle moat traceable bliuwe nei de eigentlike masine.
Timing en koeling hawwe har eigen ferliking nedich
Besjoch de jildende eveneminten foar ynfoegje, blazen, snijden, útput en weromlûken. Guon fan dy funksjes kinne gebrûk meitsje fan in oar meganisme of meie net hearre ta de klap pin at all. Match de barrensnammen op 'e HMI oan' e eigentlike apparatuerdokuminten foardat jo in oanpassing foarstelle.
Bewarje it resept en ûnderskied in kommando fan befêstiging dat in aksje barde. DeHMI ynstellings en alarm gidsferklearret de wearde fan it opnimmen fan eigentlike betingsten mei it evenemint folchoarder. Omfetsje nekkkoeling en monsterbetingsten wêr't de waarnommen deformaasje har relevant makket.
Brûk de goedkarde grinzen foar de masine en ark. In algemien artikel kin net fêststelle in feilige blow-pin stroke, klaring, druk, cutting krêft of timing increment foar in ûnbekende gearkomste.
In kontroleare workflow foar probleemoplossing en ferifikaasje
Skriuw de observaasje en de foarstelde test apart op. "Burr sichtber nei trimmen" is in observaasje. "Snijring moat ferfanging" is in hypoteze oant de ynspeksje it stipet. It hâlden fan dat ûnderskied yn it rekôr makket in oerdracht brûkber en foarkomt dat in betiid rieden de akseptearre ferklearring wurdt.
- Definiearje de mislearre eask.Markearje de lokaasje, behâld it stekproef en befêstigje de ynspeksje as testmetoade. Identifisearje oft de klacht giet oer ôfmjittings, oerflak betingst, trimmen of it sletten pakket.
- Beskoattelje de sample identiteit oan 'e opset.Record masine, stasjon, holte, tooling revyzje en materiaal batch. Bewarje it resept en de slutingsidentiteit as it mislearjen omfettet kapjen.
- Ynspektearje ûnder de oantsjutte feilige betingsten.Brûk goedkarde tagongs- en isolaasjeprosedueres foar ûnderhâld of kontakt mei ark. Kontrolearre diagnostyske operaasje fereasket in eigen autorisearre proseduere.
- Test de sterkst stipe hypoteze.Selektearje in autorisearre feroaring binnen de goedkarde grinzen. Hâld oare kontrolearbere betingsten stabyl genôch om de fergeliking te ynterpretearjen, en dokumintearje elke betingst dy't net hâlden wurde kin.
- Werhelje de relevante kontrôles.Kontrolearje deselde funksje en werhelje de oantsjutte funksjonele test. Tapasse deselde mjitbetingsten sadat de fergeliking sinfol bliuwt.
- Record it frijlittingsbeslút.Hâld de resultaten mei de feroare opset. Folgje it kwaliteitsplan foar trochgeande ferifikaasje en identifisearje wa't de produksjeferliening goedkard hat.
Service yntroduseart gefaren bûten it kwaliteitsprobleem.OSHA's begelieding foar gefaarlike enerzjyidentifisearret ûnferwachte opstarten en de frijlitting fan opsleine enerzjy as serieuze ûnderhâldsrisiko's. Masine-spesifike isolaasje moat de oanbelangjende enerzjyboarnen oanpakke. In HMI-stopkommando allinich moat net wurde behannele as in ferfanging foar de fereaske isolaasjeproseduere.
Hâld in koart rekord dat de konklúzje stipet
In ferliking moat in definiearre ynspeksje finster. Notearje it ûndersochte getal en it nûmer dat op itselde oantsjutte kritearium mislearre. Label werhelle kontrôles op deselde stekproef apart, sadat it rekôr se net telt as ekstra flessen.
| Opnimme | Wat der yn heart |
|---|---|
| Identiteit | Masine, stasjon / holte, mal, blow-pin gearstalling en tekening ferzjes |
| Basisline | Defekt lokaasje, betiidste troffen poadium, resept en sample tastân |
| Ynspeksje bewiis | Foto's, mjitten funksjes, metoade en jildende akseptearingsgrinzen |
| Kontrolearre feroaring | Goedkard aksje, ferantwurdlik persoan en betingsten hâlden of feroare |
| Ferifikaasje | Ynspektearre kwantiteit, mislearrings, testbetingsten, trochgeande kontrôles en goedkarring fan frijlitting |
As in taryf wurdt rapportearre, definiearje it as mislearre ynspekteare flessen dield troch alle ynspekteare flessen yn dat finster. Hâld it kritearium en samplingbasis konsekwint tusken fergelikingen. In lyts stekproef sûnder waarnommen mislearrings is in stekproef resultaat, gjin belofte dat takomstige produksje sil wêze frij fan lekken.
Eskalearje in net oplost resultaat mei it orizjinele bewiis yntakt. It ferstjoeren fan de mislearre en akseptabele samples mei de tooling-identiteit is brûkberder dan allinich it definitive resept trochstjoere. De leveransier of kwaliteitsteam kin dan besjogge wat der eins is waarnommen en wat elke besochte korreksje feroare.
Underhâld en ferfange de juste blow-pin gearstalling
Identifisearje de gearkomste foardat jo in ferfanger bestelle. Hâld de masine serial number, mal identifikaasje en blow-pin tekening revyzje tegearre. Meitsje de bypassende nekke-ynfoegje en snijkomponinten wêr fan tapassing. In dielde komponintnamme of ferlykbere bûtendiameter stelt gjin útwikselberens fêst.
Skjinmeitsjen, ferwurkjen en ferfangen fereaskje ferskate besluten. Brûk de goedkard ûnderhâld ynstruksjes en akseptaasje grinzen. Oerflak restauraasje, skerpe of coating wurk kin feroarje in funksjonele ynterface, sa krije de passende fabrikant syn goedkarring ynstee behanneljen alle sichtbere merk as in reparaasje ynstruksje.
Nei ynstallaasje, werhelje de kontrôles nedich troch de eigentlike baan. Befêstigje de oanbelangjende nekdimensjes en sealinggebiet, ferifiearje dan de oantsjutte sluting en funksjonele test. Bewarje de resultearjende opsetferzje mei it ynspeksjerekord. Dechecklist foar previntyf ûnderhâldpleatst dizze records binnen in breder masinespesifyk plan.
Twa Kinggle flesse-masine referinsjes
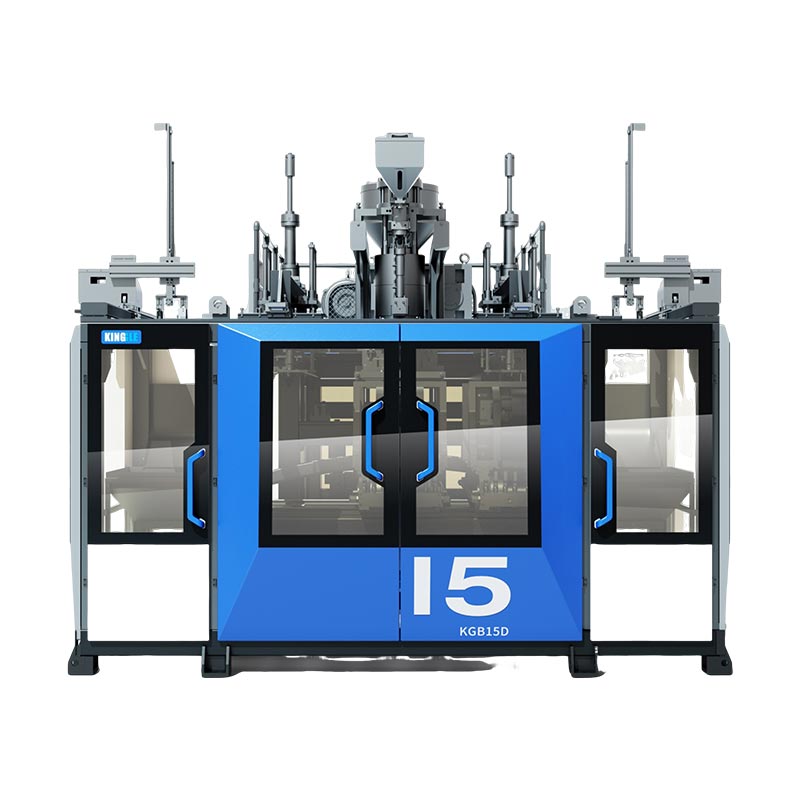
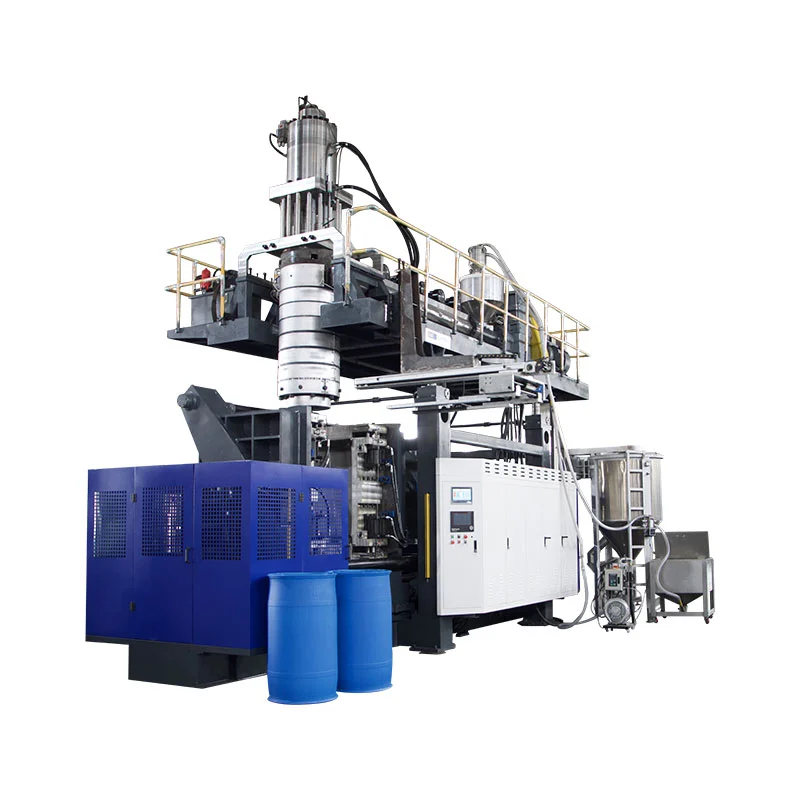
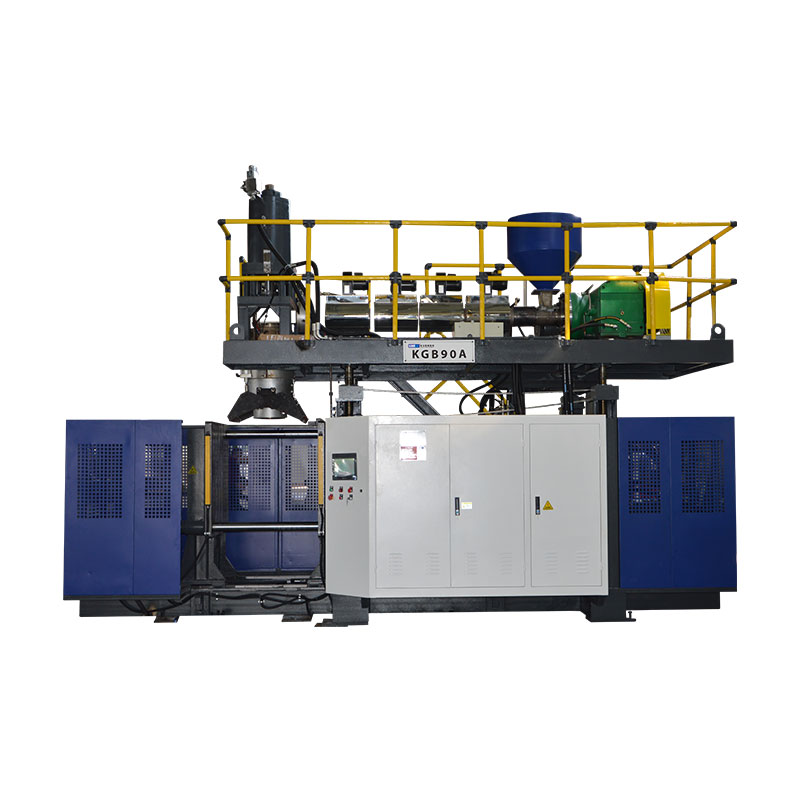
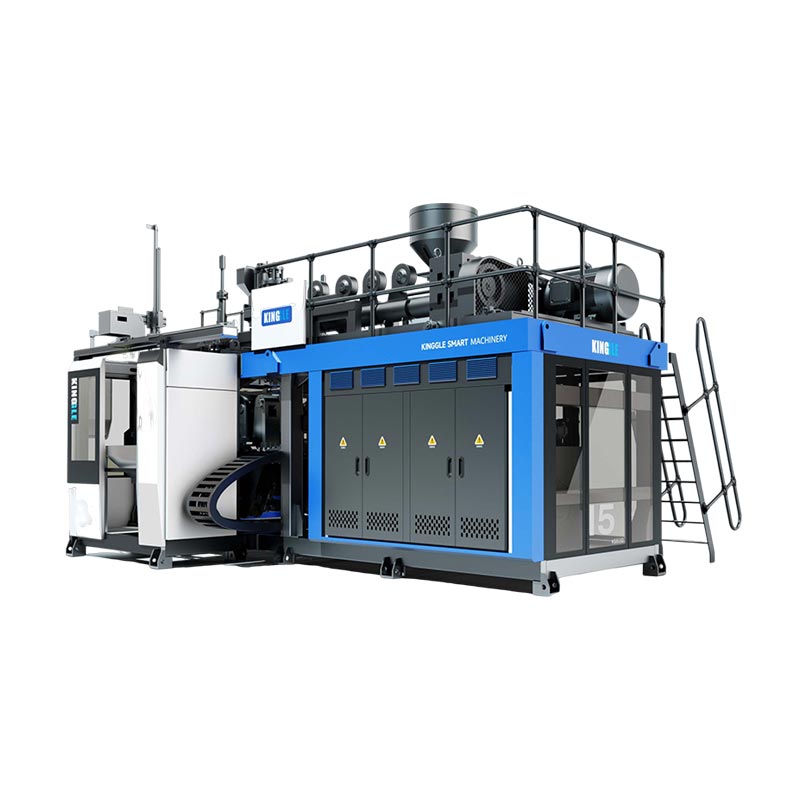
De KGB5L en KGB5D jouwe relevante foarbylden foar kontinuïte ekstrudearjen fan fleskemasjines. Harren publisearre stasjonslayouts helpe by it organisearjen fan ynspeksjerecords: behâld fan stasjonsidentiteit en, wêr fan tapassing, kop- en holteidentiteit. De katalogus identifisearret gjin universele blaaspin foar elke flesse produsearre op beide platfoarms.


| Publisearre fjild | KGB5L | KGB5D |
|---|---|---|
| Stasjonsarrangement | Inkel | Dûbel |
| Maksimum container kapasiteit | 5 L | 5 L |
| Screw diameter | 60 mm | 70 mm |
| HDPE melting kapasiteit | 55 kg/h | 80 kg/h |
Boarnen: de keppele KGB5L- en KGB5D-produktsiden. Meltingkapasiteit is in publisearre materiaal-trochputfjild, net in aksepteare flesserate as in resultaat fan nekke kwaliteit.
Brûk dy sifers om it platfoarm te identifisearjen en in produksjediskusje te framen. Blow-pin seleksje is noch ôfhinklik fan de flesse finish, mal, mounting en eigentlike blaasarrangement. De die-pin diameter neamd yn in die-head spesifikaasje is gjin ferfanger foar in blow-pin tekening.
Foar in nij masineprojekt, leverje de flesse- en slutingstekeningen foardat jo de tooling-omfang goedkarre. Foar in besteande ynstallaasje, foegje de hjoeddeistige identifikaasje- en ynspeksjebewiis ta. DeHDPE fleske-masine seleksjegidscovers de bredere produksje spesifikaasje.
Faak stelde fragen oer blaaspinnen en nekkedefekten
Is in blow pin itselde as in die pin?
Nee in die pin of mandrel is ûnderdiel fan de melt-foarmjen tooling. In blaaspin leveret blaasende lucht en kin nekke-relatearre taken hawwe yn it bepaalde ûntwerp. Identifisearje beide komponinten út syn gearstalling tekening. It dielde wurd "pin" makket har ynterfaces of dimensjes net útwikselber.
Brûkt elke extrusion-blaasfoarmmasjine itselde blow-pin-ûntwerp?
Nee Blaas- en finisharranzjeminten binne ôfhinklik fan it produkt en it ark. Kalibraasje, koeling en cutting funksjes binne konfiguraasje spesifyk. Befêstigje de eigentlike gearstalling en beweging foardat jo in ferfanging selektearje of in opsetynstruksje fan in oare masine tapasse. Container folume allinnich kin net identifisearje de juste komponint.
Kin in flesse lekke as de blaaspin yn goede steat is?
Ja. Ûndersykje de folsleine flesse-en-sluting ynterface, ynklusyf de oantsjutte dop, sealing kontakt en test arrangement. Bepale oft skea ferskynt ûnder moulding of letter ôfhanneling. In lekkage resultaat identifisearret in mislearre kontrôle; it identifisearret net op himsels hokker ark, komponint of prosesbetingst de mislearring feroarsake hat.
Hokker ynformaasje is nedich om in ferfangende blaaspin te besjen?
Jou it masinemodel en serialnûmer, skimmelidentiteit, blow-pin-assemblagetekening en revyzje. Foegje de gearhingjende hals-ark en relevante fleske-en-sluting tekeningen ta. Foar in defekt ûndersyk, befetsje sample identiteit, foto 's, mjittingen en de folchoarder wêryn it probleem earst ferskynt. Brûk it goedkarde kontaktkanaal foar technyske dokuminten.
Wat moat wurde kontrolearre neidat in klap pin is reparearre of ferfongen?
Befêstigje gearkomste identiteit en opset tsjin de goedkard dokuminten, dan ynspektearje de troffen nekken funksjes ûnder de ôfpraat mjitting betingsten. Werhelje de relevante pakkettest mei de oantsjutte sluting. Record hoemannichten en mislearrings, hâld de feroare opset, en folgje it kwaliteitsplan foar trochgeande kontrôles en produksje release.
Stjoer de details fan 'e masine, ark en halsdefekten
Begjin mei it model en serial number, arkidentifikaasje en in markearre defektfoto. Omfetsje de easken foar fles-en-sluting, it earste troffen produksjestadium en alle mjitten resultaten. Dizze details jouwe de technyske diskusje in definieare útgongspunt.
Beprate de tooling en produksje easkNingbo Kinggle Machinery Co., Ltd. ·Bedriuw ynformaasje