Op dizze side
- Wat is in blaasfoarmmasine?
- Hoe blow moulding wurket
- Soarten troch proses: EBM, IBM, ISBM
- Binnen de masine: dielen dy't beslute kwaliteit
- Soarten troch struktuer en it model berik
- Materialen wy rinne
- Wat blow moulding masines meitsje
- Utfier en kosten: de nûmers dy't fan belang binne
- Hoe wy helpe jo kieze
- Kwaliteit, testen en wat wy sjogge
- Wat driuwt machine priis
- Keapje fan in fabrikant
- FAQ
Wat is in blaasfoarmmasine?
In blow moulding masine feroaret plestik hars yn holle dielen troch it smelten, it foarmjen fan it yn in sêfte foarm, en blaast komprimearre lucht binnen dy foarm sadat it drukt út tsjin in skimmel. As it plestik koelt en de skimmel iepenet, hawwe jo in klear holle produkt - in flesse, in blikje, in trommel, in tank. Hast elke stive plestik kontener dy't jo behannelje begon op in blaasfoarmmasjine fan ien of oare soarte.
De kategory is breed om't de dielen sa ferskillend binne: in 100 ml pipetteflesse en in 220 L gemyske trommel binne beide "blaasfoarme", mar neat oer de twa masines is itselde. Goed kieze betsjut twa dingen te begripen - hoe't de sêfte foarm wurdt foarme (deproses type), en hoe't de masine is boud om it te leverjen (destruktuer). Wy nimme beide om beurt.
Hoe blow moulding wurket
Extrusion blow moulding - it proses efter de measte yndustriële konteners - rint yn in strakke lus. Begryp it makket elke lettere beslút (kosten, útfier, kwaliteit) dúdlik:
- Smelt en meter.In extruder skroef smelt de hars en triuwt in fêste, homogene stream nei de diekop.
- Formearje de parison.De melt komt út 'e diekop as in holle buis - de parison. In muorre-dikte controller profilearret dy buis lâns syn lingte sadat plestik sit dêr't it diel moat sterkte.
- Klemme.De skimmel slút om de parison hinne. Syngroane klemmen en beskoatteljen mei direkte druk hâlde de platen parallel, sadat it diel net flitset.
- Blaze.In blaaspin ynjeksjet lucht (mei in ûnderste blaassysteem op in protte dielen) en de parison blaast op tsjin 'e holte, en nimt syn definitive foarm.
- Koel.It diel set tsjin de koele skimmel. Dit is normaal de langste stap, en it - net de extruder - stelt jo syklustiid yn.
- Eject en finish.De skimmel iepenet, in robotarm ferwideret it diel, en flits wurdt ôfsnien. Op in automatisearre line rint dit ûnbemanne.
Twa fan dizze stappen beslute rêstich de ekonomy fan 'e hiele line. Parison profilearring stelt hoefolle hars elk diel draacht; cooling sets hoe fluch jo kinne meitsje se. Krij dy twa rjochts en de rest fan 'e masine soarget foar in grut part foar himsels - dat is de reden dat se mear oandacht fertsjinje dan de kopteksten dy't keapers normaal earst fergelykje.
Soarten troch proses: EBM, IBM en ISBM
D'r binne trije kearnprosestypen fan blaasfoarmmasjine. It ferskil is folslein ynhoe't de sêfte foarm makke wurdtfoardat it blaast.
| Type | Hoe't de foarm wurdt foarme | Bêste foar | Typyske produkten |
|---|---|---|---|
| Extrusion (EBM) | Parison ekstrudearre as in buis, doe blaasd | Behannele en grutte holle dielen | Jerry cans, drums, tanks, flessen |
| Ynjeksje (IBM) | Preform ynjeksjefoarm, dan blaasd | Lytse konteners mei hege presyzje | Pharma flessen, cosmetische potten |
| Injection stretch (ISBM) | Preform ynjeksje, útwreide en blaasd | Dúdlike, sterke PET-flessen | Wetter- en frisdrankflessen |
Extrusion blow moulding (EBM)is it wurkhynder foar yndustriële konteners en it proses dat wy bouwe. Omdat it lichem, handgreep en nekke foarmje yn ien skot, makket EBM behannele en grutte dielen dy't de oare prosessen net kinne.Injection blow moulding (IBM)foarmje earst in presys foarfoarm, en jout poerbêste krektens foar lytse fleskehals, mar gjin hânfetten en gjin grutte dielen.Injection stretch (ISBM)strekt in PET-foarfoarm foar de dúdlikens en sterkte dy't jo sjogge yn wetterflessen - in oare produktfamylje fan HDPE-yndustriële dielen.
Yn 'e praktyk is de kar selden dûbelsinnich. In blikje, trommel, tank of hokker behannele of grutte kontener is in extrusion diel; IBM en ISBM hearre ta lytse sekuere flessen en dúdlik PET. Wisten yn hokker famylje jo produkt falt foardat jo masines op 'e shortlist binne, besparret it fergelykjen fan offertes foar twa prosessen dy't noait soene passe.
Binnen de masine: de dielen dy't de kwaliteit beslute
Twa masines kinne diele deselde koptekst kapasiteit en gedrage folslein oars, omdat kwaliteit libbet yn de komponinten. Dit binne de dielen dy't ús yngenieurs it meast soarchje:
| Komponint | Wat it docht | Wêrom makket it út |
|---|---|---|
| Extruder en skroef | Smelt en mjit de hars | 50-100 mm-skroeven by 24-25 L/D jouwe in stabile, homogene HDPE-smelt - de basis fan konsekwinte dielen |
| Die holle + parison controller | Foarmet en profilearret de parison muorre | In MOOG 100-punt muorre-dikte controller is de ienichste grutste lever op hars kosten en diel sterkte |
| Klem ienheid | Slút en hâldt de mal | Dûbele trekstang syngroane klem + oalje-silinder direkte drukslot hâlde platen parallel ûnder hege tonnage |
| Blaas en koelje | Opblaast en set it diel | Blaas pin + boaiem blazen foarmje it diel; koelûntwerp driuwt de echte syklustiid |
| Ryd en kontrôle | Powers en rint de masine | Servo haadpomp snijt enerzjy; Mitsubishi PLC + Weinview HMI beskermje uptime op 24/7 rigels |
| Automatisearring | Take-out, deflashing, ynspeksje | Robotarm + streamôfwerts trimmen hâlde de kwaliteit stabyl op ûnbemanne runen |
Op in line dy't rûn de klok rint, is kontrôlebetrouberens wat de opbringst beskermet - dat is de reden wêrom't de ymporteare komponinten yn dy lêste rige mear saak meitsje dan se sjogge. Mitsubishi PLC, Weinview HMI en MOOG muorre-dikte kontrôle binne gjin badges; se binne bewiisde dielen dy't hast oeral yn 'e wrâld tsjinstber bliuwe, sadat in flater yn Lagos of Lima de line foar wiken net idle.
Soarten troch struktuer en it model berik
Binnen extrusion, masines wurde groepearre troch hoe't de parison wurdt levere en hoe't de muorre is boud. Dit is wêr't jo de masine oanpasse oan jo dielgrutte en folume.
- Trochrinnende blow moulding masine.De parison extrudes non-stop en de skimmel shuttles om it te fangen - hege kadens op lytse oant medium dielen oant sawat 30 L, en wêr't in multi-die-kop flessen ferskate-up rint.
- Accumulator (akkumulearje) blow moulding masine.Melt winkels yn 'e holle en sjit fluch, stopje grutte parisons sagging - it type foar drums, IBC tanks, brânstof tanks en barriêres.
- Multilayer blaasfoarmmasine.In 2-6 laach die kop co-extrudes barriêre, regrind of kleur lagen yn ien muorre - brûkt foar brânstof tanks en hege-spec gemyske drums.
- Automatyske blaasfoarmmasine.Elk fan 'e boppesteande mei folsleine automatisearring - robot take-out, deflashing en ynspeksje foar ûnbemanne, konsekwint rinnen.
Us eigen berik beslacht 100 ml oant 220 L drums (en grutter op oanfraach), dus itselde fabryk beslacht in lytse oaljefles en in UN-rated gemyske trommel:
| Kapasiteit | Machine type | Foarbyld modellen | Dry-cycle útfier* | Klemmen |
|---|---|---|---|---|
| 100 ml - 2 l | Trochrinnende, single / multi-die | 2l ien/ dûbele stasjon | oant 1.200 / h | 40 kN |
| 3 – 15 L | Trochrinnende, single / dûbele | 5L / 15Lstasjon | 450-1.000/h | 65-200 kN |
| 20 - 60 L | Akkumulator | KGB70A / 80A /90A | 500-700/h | 130-280 kN |
| 120 - 160 L | Akkumulator | KGB100B /110A | 300-320/h | 440–760 kN |
| 220 L vaten+ | Chemical-barrel spesjale | 250L spesjaal | 17-20/h | op oanfraach |
* Droogsyklus is it teoretyske maksimum; echte útfier is leger. Folsleine specs en wurke nûmers binne yn ús djippe dûken op 'ejerry can machineenaccumulearje masine.
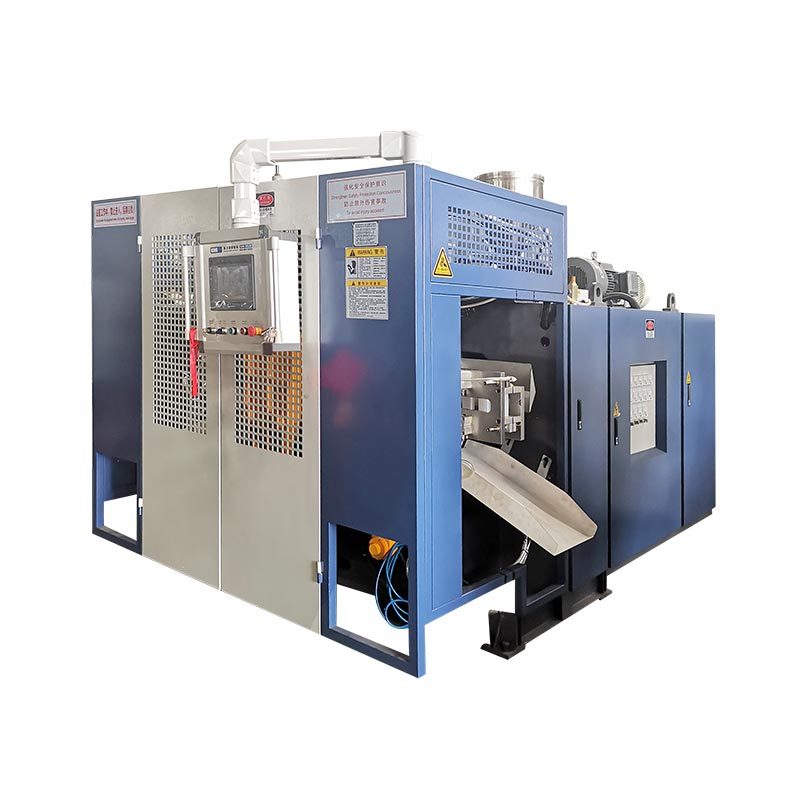
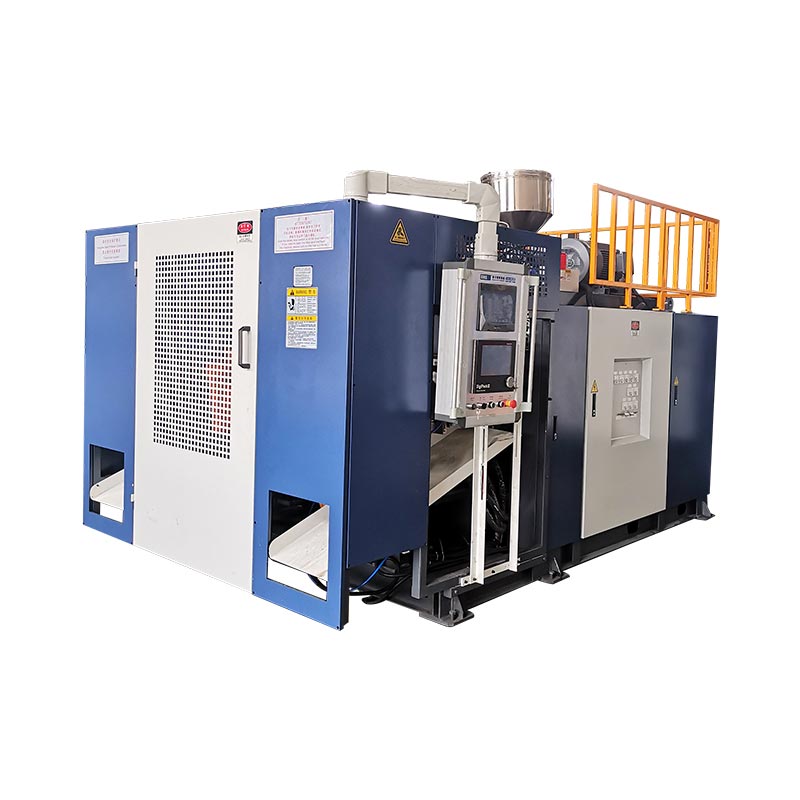
 Trochrinnende - 5L single stasjon
 Akkumulator - 60L foar grutte dielen
 Akkumulator - 250L drums en tanks
Materialen wy rinne
De masine stelt it proses; de hars stelt de eigenskippen. Us extrusion masines rinne de yndustriële famylje hjirûnder yn single of multilayer muorren.
| Materiaal | Wêrom it wurdt brûkt | Typyske dielen |
|---|---|---|
| HDPE | Styf, gemysk-resistint, lege kosten | Jerry cans, flessen, tanks |
| HMW-HDPE | Hege ynfloed en stress-crack ferset | Gemyske drums, brânstoftanks |
| PP | Heat ferset, dúdlikens opsjes | Tinne-muorre en hot-fill containers |
| PVC / PA | Barriêre en spesjaliteit eigenskippen | Spesjaliteit flessen, barriêre lagen |
Wat blow moulding masines meitsje
Feroarje de skimmel en ien masine famylje tsjinnet in protte yndustry. Dit binne de tapassingsgebieten dy't wy it meast brûke:
| Yndustry | Products |
|---|---|
| Ferpakking | Oalje- en detergentflessen, jerrycans, gemyske drums, IBC-tanks |
| Automotive | Brânstoftanks, luchtkanalen, spoilers |
| Road administraasje | Ferkearsbarrières, kegels, isolaasjepieren |
| Floating | Boeien, driuwers, pontons |
| Logistyk en mear | Pallets, arkkisten, tafels en stuollen, boartersguod |
Utfier en kosten: de nûmers dy't fan belang binne
Twa berekkeningen beslute oft in masine past by jo bedriuw - en beide binne maklik te rinnen foardat jo keapje.
Foarbyld - in 5 L kin op in syklus fan 7,2 s, ien kop:
(3600 ÷ 7,2) × 0,8 =400 blikjes / h· twa ferskowings ≈6.400 / dei
Hars = dielgewicht × harspriis → bgl. 0,20 kg × $1,30 =$0.26
Enerzjy = machine kW × $/kWh ÷ dielen/h → bgl. 15 × 0,12 ÷ 400 =$0.0045
Merk op dat hars enerzjy en arbeid yn kosten per diel dwerch makket. Dat ienige feit is it hiele gefal foar krekte muorrediktekontrôle: trimmen fan 5% hars fan in diel dat troch de miljoen ferstjoerd wurdt, besparret folle mear as hokker elektrisiteitsrekken dan ek - en dêrom blykt in goedkeapere masine mei swakke muorrekontrôle meastal de djoere te wêzen.
Hoe wy helpe jo kieze
As in keaper in fraach stjoert, wurkje wy troch it diel, net de masine. Beantwurdzje dizze en de juste konfiguraasje is normaal dúdlik:
- Grutste diel en foarm.Grutte en oft it hat in handgreep beslisse extrusion vs ynjeksje, en trochgeande vs accumulator.
- Hars en muorre spec.Barriêre of regrind lagen nedich in multilayer holle; UN-rated drums hawwe sterke muorre-dikte kontrôle nedich.
- Deistige útfier.Rinne de útfier wiskunde tsjin twa-shift oeren foardat jo kieze ien vs dûbele stasjon.
- Certification.Drop-test as UN-easken feroarje ark en falidaasje.
- Standalone of turnkey.Skaallinen profitearje fan sintrale fieding, wetter en ferplettering tegearre levere.
Kwaliteit, testen en wat wy sjogge
Konsistinsje is it hiele spul yn blow moulding, en it is wêr't twa desennia fan it bouwen fan deselde masines ferskine. In pear dingen dy't wy dogge en sjogge:
- Wall-dikte uniformiteit.Profilearre punt-foar-punt sadat elk diel oan syn drop-test-spec foldocht mei de minste hars - kontrolearre foar ferstjoering.
- Drop test en UN falidaasje.Tooling foar gemyske trommels trochgiet in 3-meter droptest en UN-sertifikaasje foardat it ús flier ferlit.
- Wêr't fallende útfier meastal begjint.Stadigere syklusen trace faker nei de opslachslach of koeling dan nei de extruder - dat is it earste plak om te sjen, net it lêste. (Mear ynwat feroarsaket trage materiaal opslach.)
Wat driuwt machine priis
D'r is gjin inkelde listpriis foar in "blaasfoarmmasine", om't de spesifikaasje de kosten swingt. De wichtichste bestjoerders:
- Part grutte en clamping krêft.Gruttere dielen hawwe swierdere frames en folle hegere tonnage nedich - de grutste kostenbestjoerder.
- Oantal stjerkoppen.Twin / multi-die fermannichfâldicht útfier en priis.
- Single vs multilayer.In multilayer kop foeget kapasiteit en kosten ta.
- Automatisearring en kontrôles.Robot take-out, deflashing en premium kontrôles ferheegje priis, mar legere rinnende kosten.
- Turnkey systemen.Sintrale feeding, wetter en crushing tafoegje oan 'e quote mar snije ôffal en arbeid.
Keapje fan in fabrikant
In masine is in desennia-lange relaasje, dus wa't der efter stiet, makket safolle út as de spec. As fabryk stypje wy elke masine mei:
- Garânsje.Haadkomponinten hawwe in 1-2 jier garânsje; wearing dielen wurde ferfongen fergees binnen it earste jier.
- Ynstallearje en training.Us yngenieurs reizgje nei jo fabryk om jo operators te ynstallearjen, yn gebrûk te nimmen en te trenen.
- Stipe op ôfstân.In alarmsysteem oan board lit ús problemen op ôfstân diagnose en problemen oplosse.
- Oanpaste oplossings.Moulden nei jo tekeningen en konfiguraasjes ôfstimd op jo diel, hars en útfier.
Fertel ús jo diel - wy sille de masine spesifisearje
Stjoer jo produkt, grutte, hars en deistige útfier. Wy riede it juste type, konfiguraasje en klemkrêft oan, mei echte syklusfigueren.
Krij in offerte Chat op WhatsAppFaak stelde fragen
Wat is in blaasfoarmmasine?
It makket holle plestikprodukten troch hars te smelten, it yn in sêfte foarm te foarmjen, en it op te blazen mei lucht yn in skimmel - brûkt foar flessen, jerrycans, drums, tanks, brânstoftanks en mear.
Wat binne de soarten blaasfoarmmasjine?
Troch proses: extrusion (EBM), ynjeksje (IBM) en ynjeksje stretch (ISBM). Troch struktuer: kontinu, accumulator en multilayer. Troch operaasje: automatysk. Extrusion is it meast foarkommen foar yndustriële HDPE-konteners.
Hoefolle kostet in blaasfoarmmasine?
Priis wurdt dreaun troch dielgrutte en klemkrêft, oantal stjerkoppen, single vs multilayer, en automatisearring. In lytse ien-stasjon masine kostet folle minder as in grutte accumulator drum line - diel jo diel en útfier foar in krekte offerte.
Hoe kin ik de juste kieze?
Begjin fan it diel: grutste grutte, handgreep of net, hars, muorre spec, sertifikaasje, dan deistige útfier. Behannele en grutte dielen brûke extrusion (kontinu foar lyts-medium, accumulator foar grut); krekte lytse flessen brûke ynjeksje; dúdlike PET flessen brûke ynjeksje stretch.
Hokker materialen kin it rinne?
Extrusion masines rinne PE (HDPE en HMW-HDPE), PP, PVC en PA yn single of multilayer muorren. Ynjeksje stretchmasines rinne PET foar dúdlike flessen.
Hoe wurdt output mjitten?
Spesifikaasjeblêden litte droege-syklus (teoretyske) útfier sjen. Echte útfier is droege syklus × sawat 0,75–0,85, om't koeltiid en dielgewicht de echte syklus ferlingje.