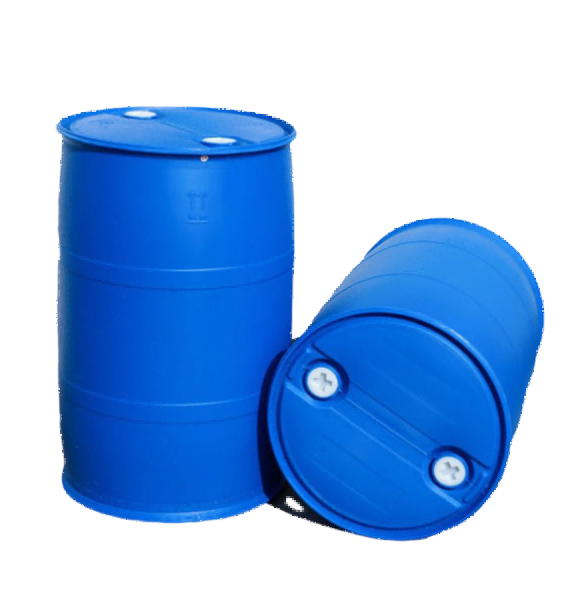
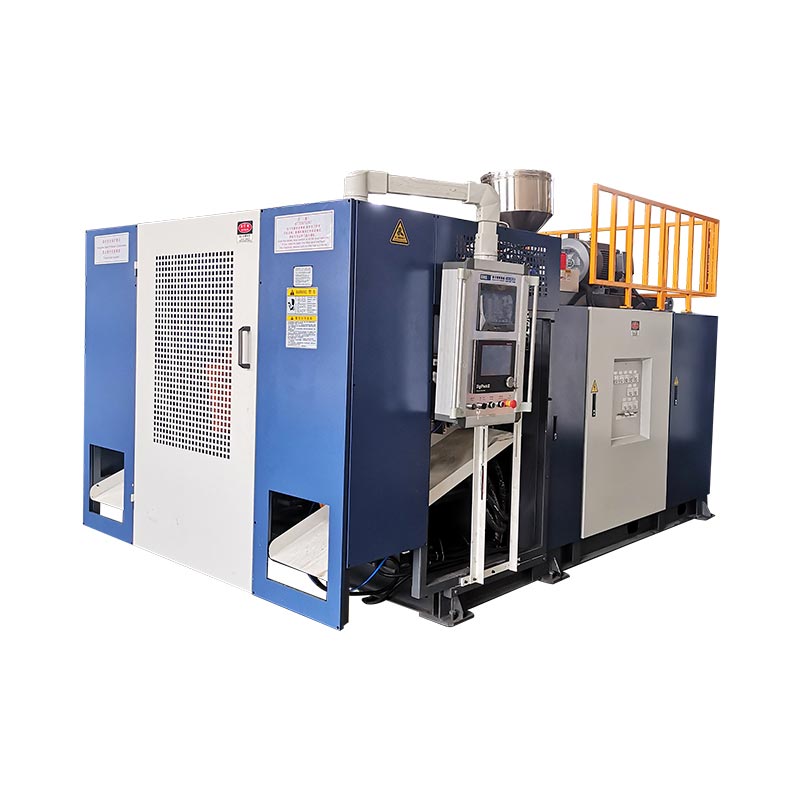
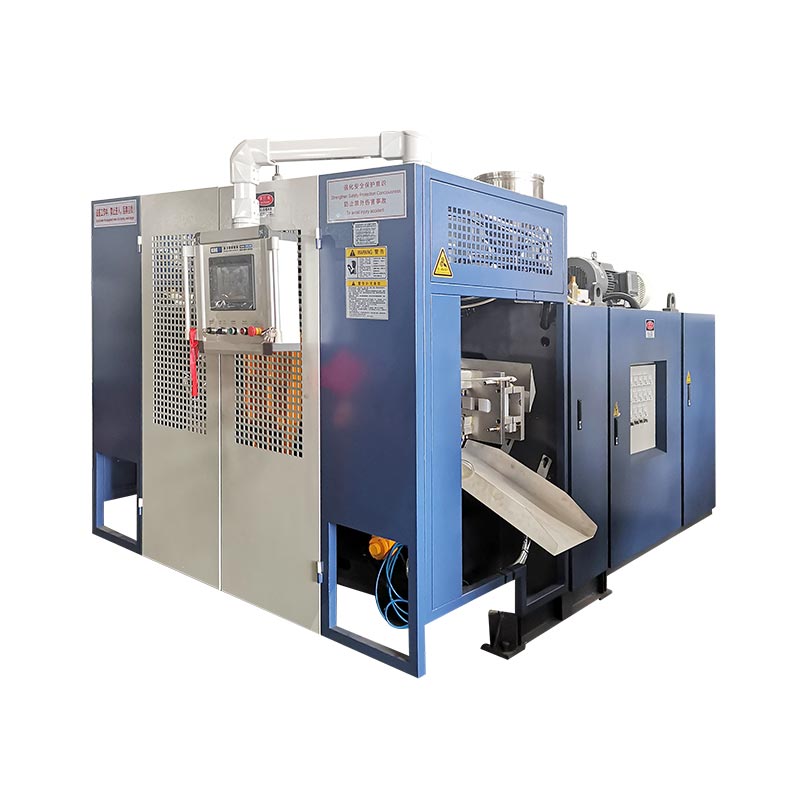
De programmearring fan Parison feroaret de stjergap by extrusion, sadat materiaal wurdt pleatst wêr't it ôfmakke diel it nedich is. In goed profyl beskermet hoeken, handgrepen, skouders, en pinch-off gebieten sûnder it meitsjen fan de hiele container swierder.

Wat parison programmearring eins kontrolearret
Yn extrusion blow moulding ferlit gesmolten plestik de die as in buis neamd parison. Gravity, melt sterkte, stjerre swell, stretch, en skimmel geometry ynfloed op hoe't dy buis wurdt in part. In unifoarme die gap makket komselden in unifoarm ôfmakke muorre as it diel hat skouders, hoeken, in handgreep, of in djippe draw.
De kontrôler beweecht it ark om selekteare seksjes dikker of tinner te meitsjen. It doel is kontrolearre materiaal distribúsje: genôch materiaal yn sterk spand of heech beladen gebieten, mei minder ûnnedich gewicht yn seksjes dy't maklik foarmje.
| Profile aksje | Proses effekt | Wat te ferifiearjen |
|---|---|---|
| Fergrutsje iepening op selektearre punten | Foeget materiaal ta oan dat diel fan 'e parison | Dûnse hoeken, hantelwurzels, skouders, boaiem en pinch-off gebiet |
| Ferminderje iepening op selektearre punten | Ferminderet materiaal yn dat diel | Swiere rjochte muorren, stadich koelende sônes en oerstallich dielgewicht |
| Feroarje it profyl | Beweegt de dikke en tinne sônes lâns de parison | Oft in programmearre sône oerienkomt mei de bedoelde dielfunksje |
| Skaal algemien profyl gewicht | Feroaret it folsleine profyl | Totaal gewicht en minimum muorre, net allinnich it gemiddelde |
In nuttich produksjerekord hâldt it profylbestân tegearre mei skimmelnûmer, harsklasse, kleur- of opnij betingst, temperatuerresept, skotgrutte, koeltiid en goedkarde dielmjittingen.
Trochrinnende en accumulatorsystemen brûke ferskate referinsjes
Op atrochgeande blow moulding masine, de parison foarmje kontinu. It profyl wurdt normaal syngronisearre oan tiid of parison lingte. Extrusionsstabiliteit is wichtich om't in feroaring yn útfier in programmearre punt lâns it diel kin ferpleatse.
Op inaccumulator blow moulding masine, melt wurdt opslein en troch de die skood. It profyl kin wurde bûn oan accumulator posysje. Shotgrutte, follingkonsistinsje en transducerkalibraasje wurde diel fan it probleem fan muorredikte.

De amtnerMOOG DigiPack III hânboekdokuminten sawol akkumulator- as kontinue-ekstruderingsapplikaasjes. Dit betsjut net dat elke Kinggle-masine deselde controller brûkt. Befêstigje it controllermodel, profylkapasiteit, actuator en tooling yn 'e projektofferte.
In kontrolearre opset sequence
- Befêstigje it juste resept.Kom oerien mei de skimmel, materiaal, die en produktferzje.
- Stabilisearje de melt.Lit de werklike temperatueren delsette en konsekwint fieding en extrusion befêstigje.
- Kontrolearje tooling nul en span.Ynspektearje beweging foar sticking, lekkage of misalignment.
- Set parison lingte en skot grutte.De parison moat de juste posysje berikke by skimmel tichtby.
- Begjin mei in ienfâldich profyl.Brede feroarings binne makliker te diagnoaze dan in protte skerpe korreksjes.
- Mold ferskate stabile syklusen.Beoardielje it earste diel net nei in grutte prosesferoaring.
- Meitsje fêste lokaasjes.Record minimum muorre, diel gewicht, uterlik en funksjonele resultaten.
- Feroarje ien gebiet tagelyk.Bewarje in nije revyzje allinich nei werhelle ferbettering.
Troubleshooting fan muorredikte troch symptoom
| Symptoom | Ynspektearje | Folgjende stap |
|---|---|---|
| Tinne boaiem of skouder | Profile posysje, parison sag, stretch en blaas timing | Befêstigje ôfstimming foar it tafoegjen fan algemien gewicht |
| Ien kant konsekwint tinner | Die centering, mal alignment, koeling en parison kontakt | Korrigearje de asymmetryske fysike oarsaak |
| Dikte beweecht fyts nei fyts | Melttemperatuer, útfier, skotgrutte, feedback en hydraulyske stabiliteit | Stabilisearje it proses foardat jo punten bewurkje |
| Swiere muorre mar swak knipe-off | Materiaal lokaasje, pinch-off ûntwerp en parison posysje | Ferpleats materiaal nei de pinch sône ynstee fan it ferheegjen fan folsleine-diel gewicht |
| Goede ferdieling mar oergewicht | Algemiene skaal en ûnnedich swiere seksjes | Ferminderje yn mjitten stappen, wylst minimale muorrelokaasjes beskermje |
| Kommando feroaret mar diel net | Actuator, fentyl, wiring, kalibraasje of beheining | Fergelykje kommando en feedback, eskalearje dan nei ûnderhâld |
De fabrykswerjefte: repeatability makket mear as ien perfekte stekproef
In profyl is produksje-klear allinnich as it oerlibbet normale fariaasje, lykas in waarme trochstart, materiaal-lot feroaring, ferskowing feroaring en it ferwachte oanbod fan koelwetter betingsten. Ien goede container bewiist de masine kin meitsje it diel; in stabile run bewiist dat it proses kin wurde beheard.
Foar akseptaasje, iens oer mjittinglokaasjes, sample kwantiteit, funksjonele tests en de goedkard resept revyzje. Beskermje de basisline-bestân wylst jo trained operators in dokuminteare rûte jouwe om kontroleare oanpassingen te meitsjen en werom te kearen.
As profyl instability ferskynt mei alaarms, posysje ûnienichheid of sequence feroarings, brûk deHMI en alarm gids. Keapers dy't de apparatuer noch definiearje, kinne begjinne mei Kinggle'smachine seleksje gids.
Faak stelde fragen
Wat is parison-programmearring?
Parison-programmearring feroaret de die-gap-iepening by extrusion, sadat ferskate seksjes fan 'e parison ferskate hoemannichten materiaal krije.
Kin parison-programmearring elk probleem mei tinne muorre reparearje?
Nee, it kin net betrouber korrigearje die misalignment, ynstabile extrusion, skansearre tooling, min cooling, ferkearde mal design, of in malfunctioning actuator.
Moat ik earst yndividuele punten of algemien gewicht feroarje?
Brûk algemien gewicht allinich as it folsleine diel konsekwint ljocht of swier is. Brûk lokale puntferoarings as mjittingen in werhelle probleem yn in spesifyk gebiet sjen litte.
Wêrom beweecht it profyl op it diel?
Algemiene oarsaken omfetsje feroarings yn extrusion rate, parison lingte, accumulator shot konsistinsje, materiaal temperatuer, start fertraging, of sensor kalibraasje.
Hoefolle profyl punten hat in masine nedich?
It fereaske oantal hinget ôf fan diel mjitkunde en controller konfiguraasje. Mear punten kompensearje net foar in ynstabyl proses.