Fluch antwurd
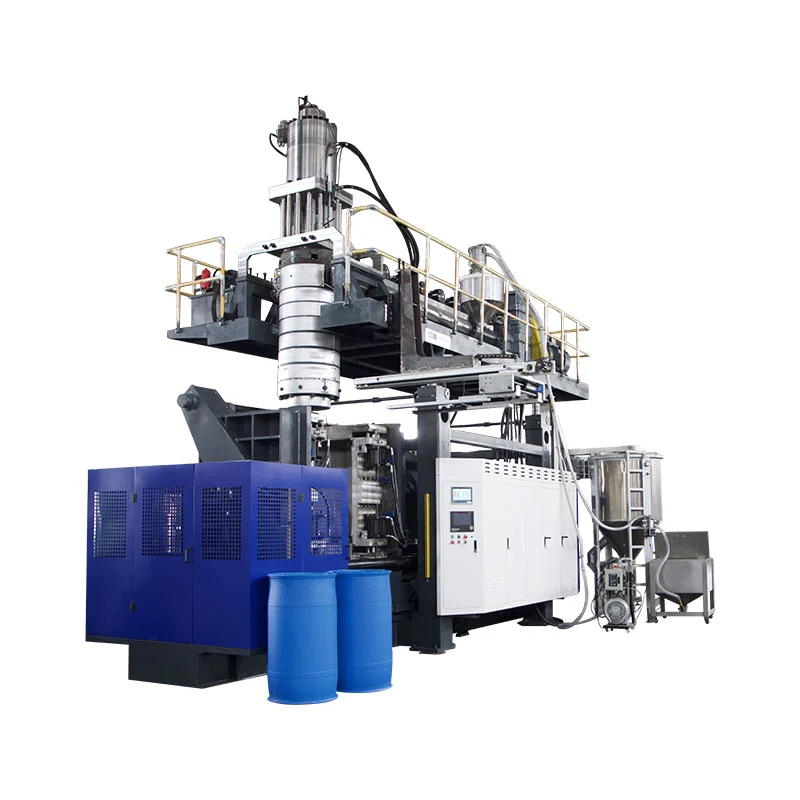
Blow mouldinginflates in buis fan smelte plestik tsjin in skimmel yn sekonden oant minuten. It kostet mear yn tooling en wint by folume.Rotaasjefoarmingtumbles plestik poeder binnen in ferwaarme, stadich draaiende mal. De syklussen rinne tsientallen minuten, mar it ark is goedkeap en de dielen komme naadloos út. Jierlikse folume meastal beslist it: lege folumes favor rotomolding syn goedkeape mallen; produksjevoluminten begunstige de snelheid fan blaasfoarmjen. Foar tanks, IBC's, floaten en barriêres rint in 250-liter blaasfoarmmasine 300 stikken per oere droege syklus, wylst in rotomolding-syklus ien diel yn deselde span makket.

Beide prosessen meitsje holle plestik dielen. Foar tanks, kayaks, driuwers en barriêres koe ien it wurk dwaan. Dat de kar is wichtich, en it kostet echt jild om ferkeard te gean.
De measte artikels oer dit ûnderwerp komme út moulding winkels dy't favorisearje hokker proses se ferkeapje. Wy bouwe blaasmasines, dus dat sille wy dúdlik sizze. Om dit nuttich te hâlden, hawwe wy in folsleine seksje tafoege oer wannear't rotomolding wint - want soms docht it.
Hjir is de earlike ferliking dy't in keaper nedich is.
De twa prosessen, elk ien minút
In blow moulding masine extrudes in holle buis fan smelte plestik neamd in parison. De skimmel slút om 'e buis, lucht blaast it op tsjin 'e muorren, en it diel koelt en ejects. De syklus rint yn sekonden foar flessen en in pear minuten foar grutte dielen.
In rotational moulding masine loads plestik poeder yn in holle mal. De skimmel draait op twa assen yn in oven, en it smeltende poeder beklaait it ynterieur as in naadleaze hûd. Dan koelt it wylst it noch draait, en it diel komt út.
Deselde produkten, tsjinoerstelde natuerkunde. Men brûkt druk en snelheid. De oare brûkt waarmte, swiertekrêft en tiid.
Blow moulding vs rotational moulding: side by side
| Blow moulding | Rotaasjefoarming | |
|---|---|---|
| Hoe't it diel foarmet | Lucht opblaast in smelte parison yn in skimmel | Poeder smelt op in draaiende foarm by ambient druk |
| Cycle tiid | Sekonden oant in pear minuten | Tsientallen minuten per diel |
| Tooling | Machined mallen - hegere kosten, lange libben | Gieten aluminium mallen - goedkeaper, flugger te feroarjen |
| Walls | Tinner, distribúsje programmearre troch die-gap kontrôle | Dikker, fansels sels, naadloos |
| Naaden | Pinch-off line boppe en ûnder | Gjin - ien trochgeande hûd |
| Bêste bondels | produksje rint; kosten per diel sakket mei skaal | Leech oant medium rinnen; prototypes; faak feroarings |
| Typyske produkten | Flessen, vaten, IBC-flessen, brânstoftanks, jerrycans | Oversized tanks, boartersplak gear, oanpaste low-run dielen |
It echte ferskil: druk en tiid
Takeaway:blow moulding keapet snelheid mei druk en pricier tooling. Rotomolding keapet goedkeap ark mei de tiid.
Elke rige yn dy tabel spoaren nei ien feit. Blow moulding foarmet it diel ûnder druk, yn ien fluch evenemint. Rotomolding foarmet it by ambient druk, stadich, as poeder smelt op 'e muorre.
Druk ferklearret de tooling kosten. Blow mallen moatte wjerstean clamping krêften - 800 oan 1800 kN op ús grutte masines - sadat se wurde machined út ark stiel. Rotomolds face hast gjin krêft, sa goedkeap getten aluminium wurket.
Tiid is de priis rotomolding betellet. It ferwaarmjen fan in skimmel yn in oven en it koeljen wylst it draait duorret tsientallen minuten. Gjin feardigens ferkoart dat.
De folume breakeven: wêr't it beslút wurdt makke
Takeaway:ûnder de breakeven kwantiteit wint rotomolding syn goedkeape tooling. Dêrboppe wint de syklussnelheid fan blaasfoarmjen - en it gat wurdt elk jier dat jo produsearje grutter.
Dizze berekkening regelet de measte echte besluten. It rotomoldjen begjint goedkeaper, omdat de skimmel in fraksje fan in blaasskimmel kostet. Mar elk diel draacht in stadige syklus.
Blow moulding flips dat. De skimmel kostet mear foarút. Dan makket de masine dielen in protte kearen flugger, elk oere, foar it libben fan it programma.
Echte sifers litte it gat sjen. ÚsKGB120E-klasse masinefoar 250-liter containers rint 300 stikken per oere droege syklus. In rotomoldingsel dy't in ferlykbere tank makket, einiget ien diel per oven-en-koelsyklus.
Dus de echte fraach is net "wat is goedkeaper?" Freegje "goedkeaper op jo jierlikse kwantiteit?" In pear hûndert dielen yn 't jier favorisearje rotomolding. Tûzenen oant tsientûzenen favorisearje blaasfoarmjen mei in brede marzje.
De crossover sône: tanks, kayaks, floaten, barriêres
Takeaway:de produkten dy't minsken neame "rotomolding dielen" - tanks, kayaks, floaten, barriêres - rinne op grutte accumulator blow moulding masines op folume.
De measte fergelikingsartikels slaan dit diel oer. In hiele famylje fan grutte produkten past by beide prosessen.
Wetter tanks. 1000-liter IBC flessen. Kajaks en lytse boaten. Floaten en boeien. Road barriêres. Alle holle, allegear grut, allegear keppele oan rotomolding troch gewoante - en allegear rinne hjoed op blow moulding masines.
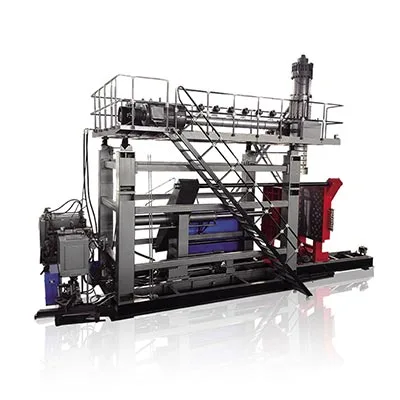
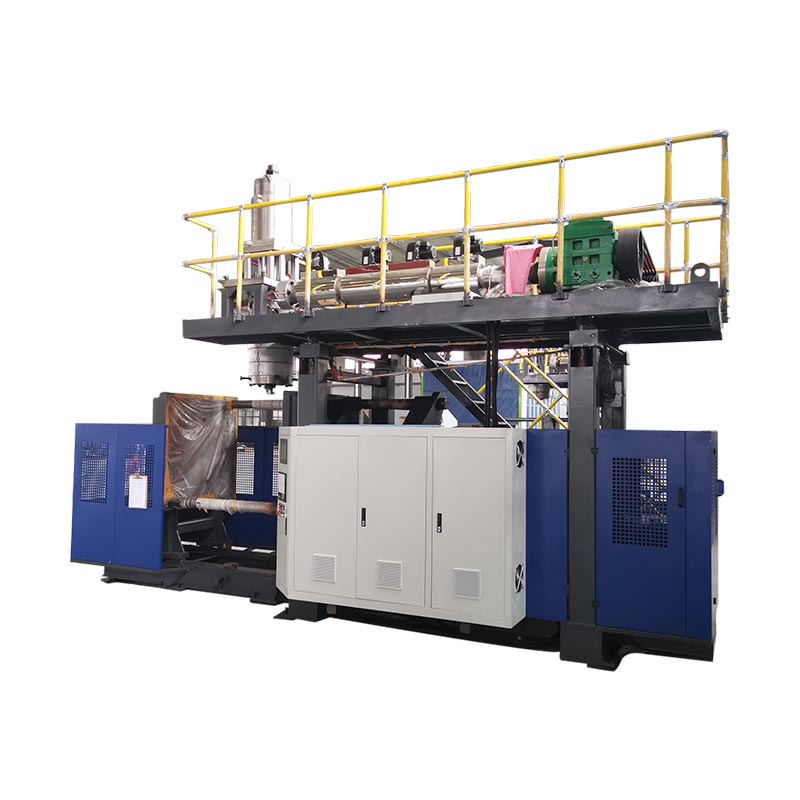
Dit binne echte banen út ús berik. Us accumulator masines meitsje wetter tanks enIBC flessen oant 1000 liter, en de trije-silinder KGS rige berikt 2000-liter containers, plus float, barriêres, en kayak-klasse dielen yn HDPE en HMWHDPE.
Wêrom oerskeakelje dizze dielen fan roto te blazen as folume groeit? Cycle tiid. Wannear't in tank ferkeapet yn de tsientûzenen yn it jier, in proses dat makket ien diel per oven syklus kin net byhâlde. Roto-wapens tafoegje betsjuttet it tafoegjen fan ovens, flierromte en enerzjy per diel.
De hannel is de muorre. In rotomolded tank rint naadloos en even dik. In blaasfoarmige draacht in pinch-off line en fertrout opprogrammearre muorre-dikte kontrôlemateriaal te setten wêr't de lading sit. Goed dien, it blaasfoarmige diel foldocht oan deselde plicht by in lichter gewicht - wat ek minder hars per diel betsjut.
Wannear't rotational moulding wint
Takeaway:lege folumes, frequent design feroarings, ekstreme maten, en naad-frije specs binne echte rotomolding winst. Gjin masine oankeap feroaret dat.
Wy tasein earlikens. Hjir binne de banen wêr't wy jo soene sizze dat jo ús masine net moatte keapje.
Lege jierlikse folumes.In pear hûndert ienheden yn 't jier betelje noait blaasfoarm-ark werom. De goedkeape aluminium mallen fan Rotomolding passe dit krekt.
Frequent ûntwerp feroarings.Recutting in rotomold kostet bytsje. It werheljen fan in blaasfoarm kostet in soad. Iterearjen fan in produkt jierliks favors roto.
Ekstreme maten en komplekse foarmen.Rotomolding skaalfergrutting nei enoarme tanks fan ien stik boppe elke parison, en it behannelet yngewikkelde ynserts en djippe ûndersnijingen goed.
Naadfrije easken.In goede pinch-off is sterk. Mar as jo spec ferbiedt eltse weld line, de naadleaze rotomolded hûd regelet it.
As twa of mear fan dizze passe by jo produkt, sjoch hurd op rotomolding. As gjinien past en jo folumes klimme, is blaasfoarmjen jo proses.
De keaphoek: wat feroaret foar jo line
It proses dat jo kieze feroaret jo heule ynvestearring, dus weagje it as in oankeap, net in foarkar.
Tooling kosten en lead tiid.In rotomold ferstjoert goedkeaper en flugger. In blaasfoarm kostet mear en duorret langer. Match de kar oan hoe lang it produkt sil rinne en hoe faak it feroaret.
Cycle tiid en arbeid.Blow moulding makket mear dielen per operator-oere by folume. Rotomolding hat mear ovens en hannen nedich om deselde útfier te berikken.
Hoe elk proses skalen.In rotomolding plant groeit troch it tafoegjen fan earms en ovens - mear flierromte en ferwaarming enerzjy elke kear. In blaasfoarmfabryk groeit troch fytssnelheid en automatisearring op masines dy't it hat.
ROI op jo folume.Model it earlike nûmer: tooling plus enerzjy plus arbeid, ferdield oer jo jierlikse kwantiteit. Freegje elke fabrikant fan blaasfoarmmasjines foar in spesifisearre offerte foardat jo fergelykje - in echt getal slacht in thumbregel.
Twa flaters meitsje keapers
Kies it proses troch gewoante."Tanks wurde rotomolded" wie wier by lege folumes. Op produksjeskaal hâldt it op mei wier te wêzen. Rinne de breakeven foar jo kwantiteit, net de refleks fan 'e yndustry.
Fergelykje toolingpriis allinich.De goedkeape skimmel liket in winst oant jo diele de trage syklus oer 20.000 dielen. Ferlykje kosten per klear diel, oer it programma - net de mal quote.
Kieze foar blaasfoarmjen? Grutte de masine neist mei úsfiif-stap seleksje gids. Noch beslute tusken holle en fêste dielen? Lêzeblow moulding vs ynjeksje mouldingearste. Nij foar de masine famyljes? Begjin by desoarten blow moulding masinespylder.
Faak stelde fragen
Wat is it ferskil tusken blaasfoarmjen en rotaasjefoarmjen?
Blow moulding inflates in buis fan smelte plestik tsjin in skimmel mei lucht, foarmje dielen yn sekonden oant minuten. Rotational moulding tumbles plestik poeder binnen in ferwaarme mal dy't draait op twa assen, foarmje naadleaze, dikke muorre dielen yn syklussen dy't rinne tsientallen minuten. Blaasfoarm wint op snelheid en kosten per diel by folume. Rotomolding wint op toolingkosten en ûntwerpfrijheid by lege folumes.
Wat is goedkeaper, blaasfoarmjen of rotaasjefoarmjen?
It hinget ôf fan folume. Rotaasjefoarmjen kostet minder om te begjinnen, om't har getten aluminiumfoarmen in fraksje fan masjineare blaasfoarmen kostje. Blaasfoarmjen kostet minder per diel, om't syn syklusen in protte kearen rapper rinne. Lege jierlikse folumes begunstige de besparring fan ark. Hege voluminten favorisearje de fytssnelheid. Model jo echte jierlikse kwantiteit om it breakeven te finen.
Kinne grutte wettertanks wurde blaasfoarme ynstee fan rotomolded?
Ja. Grutte accumulator-blaasfoarmmasines produsearje wettertanks, 1000-liter IBC-flessen, en konteners oant 2000 liter. By produksjevoluminten makket blaasfoarmjen dizze dielen folle flugger dan rotomolding. In 250-liter klasse masine rint 300 stikken per oere droege syklus, wylst in rotomolding syklus foar in fergelykbere tank duorret tsientallen minuten per diel.
Wêrom binne rotomolded dielen naadloos en blaasfoarmige dielen net?
Yn rotational moulding, poeder jassen it hiele skimmel ynterieur as it draait, sadat it diel foarmet as ien trochgeande hûd mei gjin weld line. By blaasfoarmjen knype de malhelten de parison oan 'e boppe- en ûnderkant ticht, wêrtroch in pinch-off line efterlitte. In goede pinch-off is sterk. Mar as jo diel gjin naad kin hawwe, is de naadleaze rotomolded muorre in foardiel.
Hokker proses makket sterkere dielen?
Gjin fan beide wint direkt - se berikke sterkte oars. Rotomolded dielen rinne dikker en naadloos, dat past by misbrûk-swiere produkten. Blaasfoarmige dielen berikke sterkte troch kontroleare muorreferdieling: programmearre die-gap-kontrôle set materiaal wêr't de lading sit, sadat in lichter diel oan deselde plicht foldocht. Blaasfoarmjen yn HMWHDPE mei juste diktekontrôle makket IBC-flessen mei stapelbeoardieling.
Beslute tusken de twa prosessen?
As jo in proses kieze foar in grut holle diel, kin ús yngenieursteam it breakeven mei jo útfiere op basis fan jo dielgrutte, materiaal en jierlikse folume. As rotomolding past jo nûmers better, wy sille sizze dat. As blow moulding wint, sille wy spec de krekte masine en lit de syklus wiskunde efter it. Bouwe blaasfoarmmasines sûnt 2002, mei 15 yngenieurs yn it team.
Krij in earlike prosesbeoardieling →Blaasfoarmjen tsjin rotaasjefoarmjen is in folumefraach yn in technysk kostúm. Goedkeap ark en geduld by lege hoemannichten. Druk, snelheid, en programmearre muorren op skaal. Ken jo jierlikse nûmer, en it proses kiest himsels. As it pakt blow moulding, degrut accumulator berikis wêr't de crossover produkten libje.