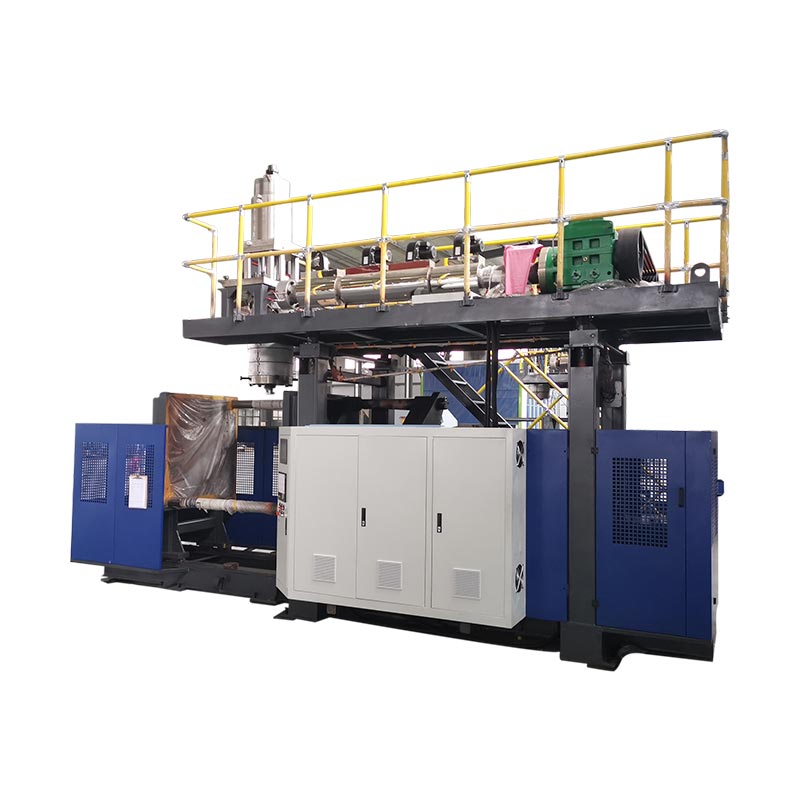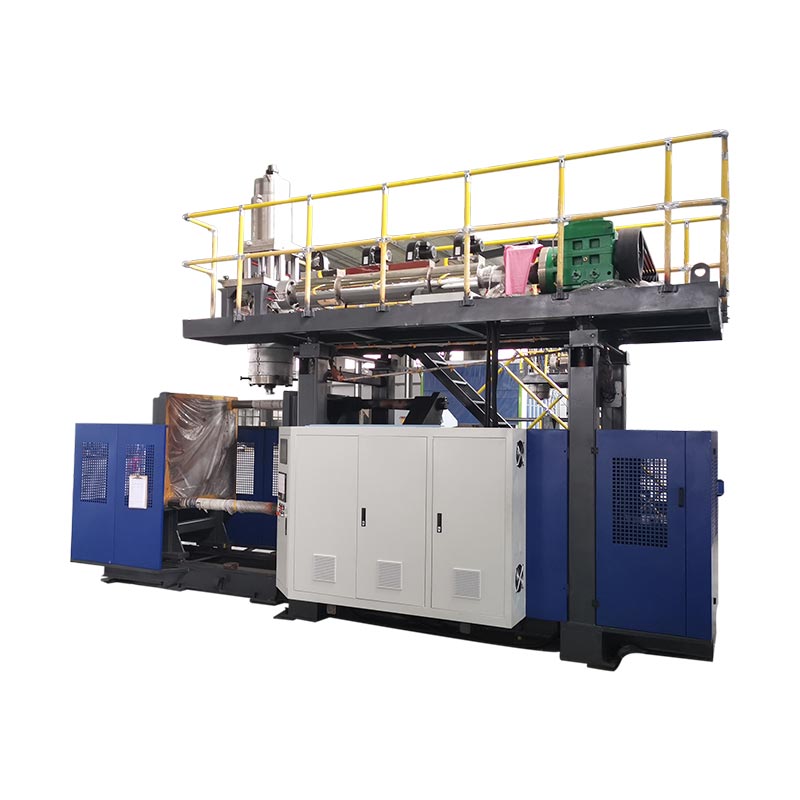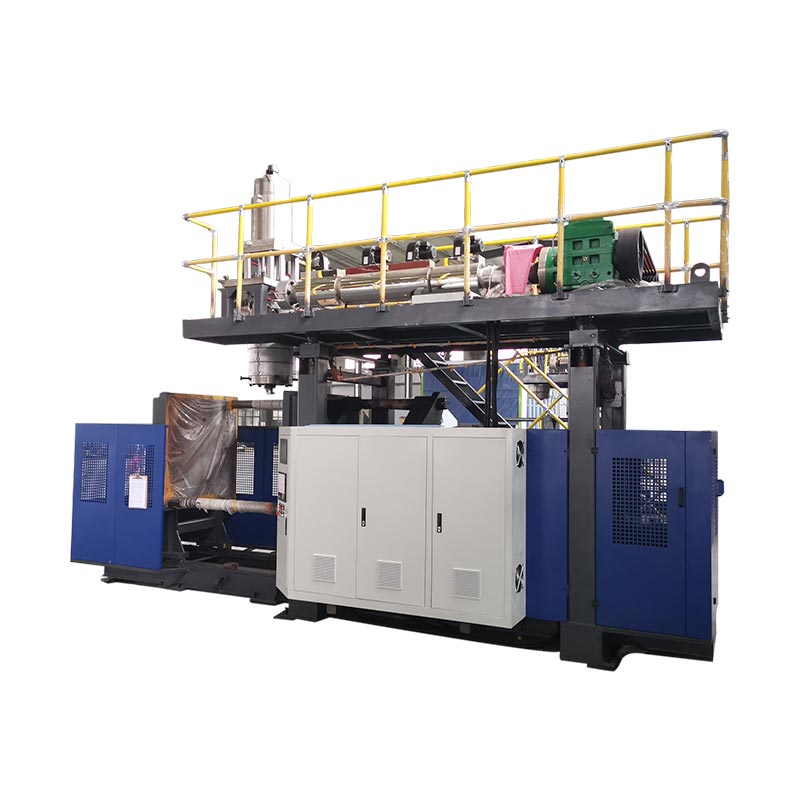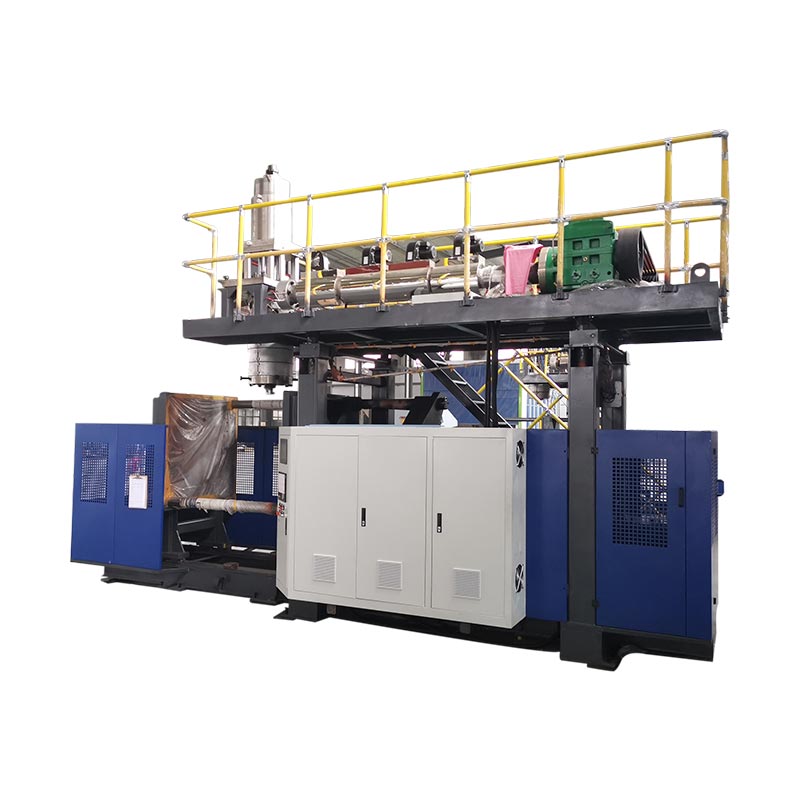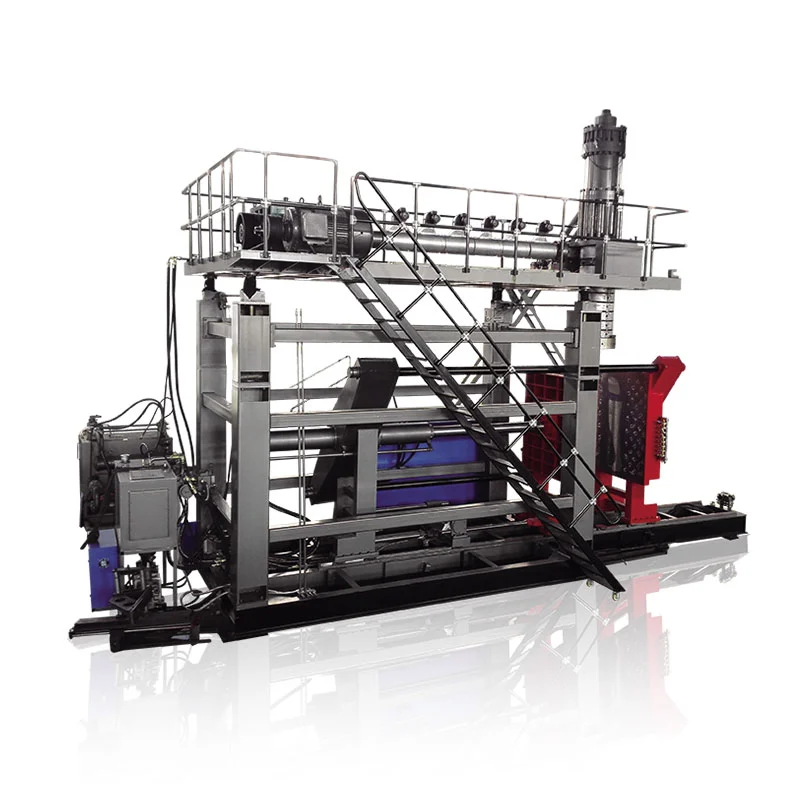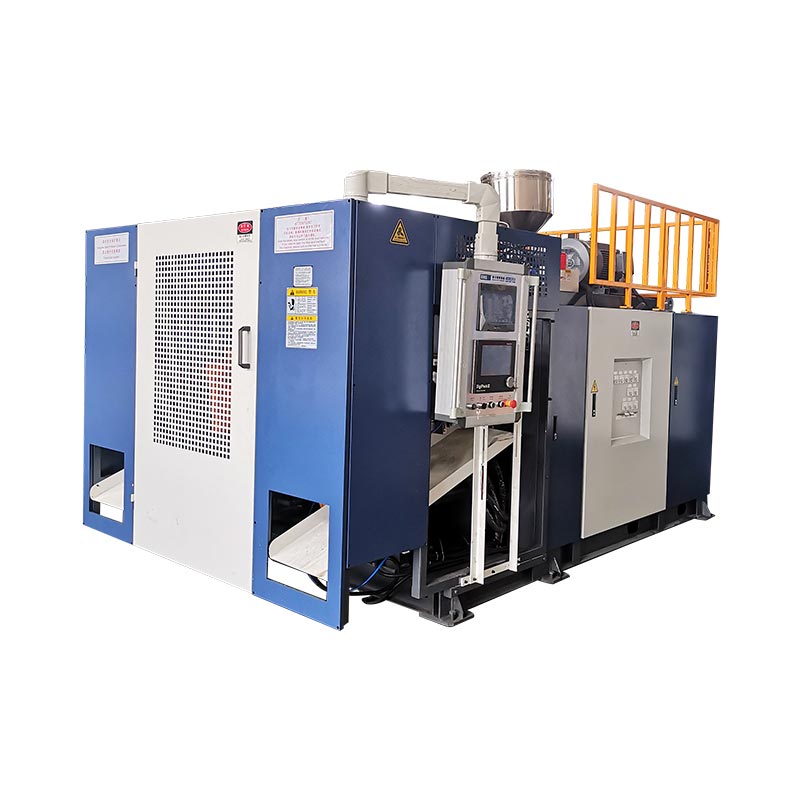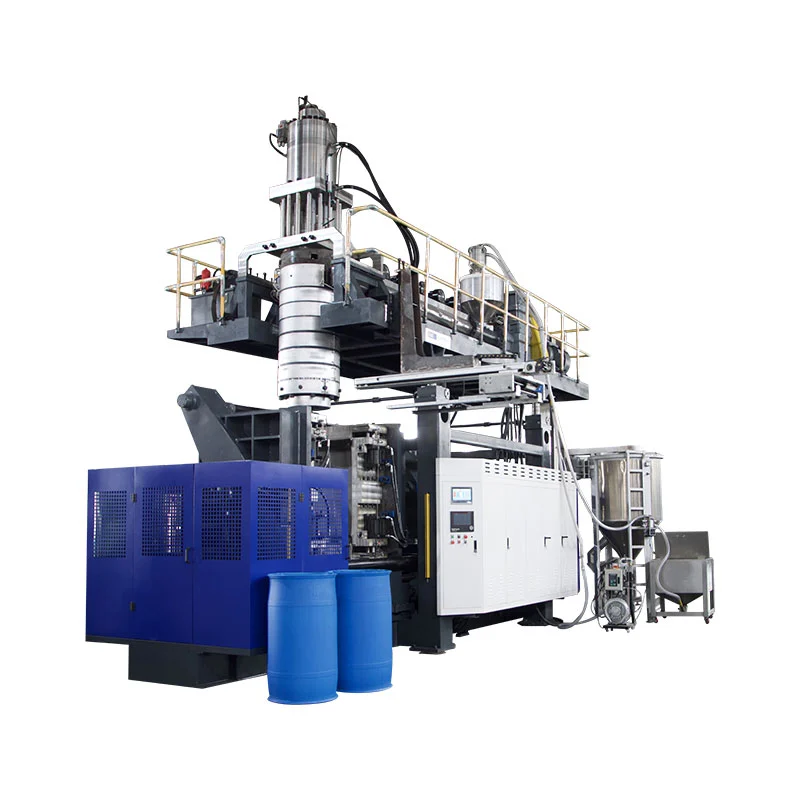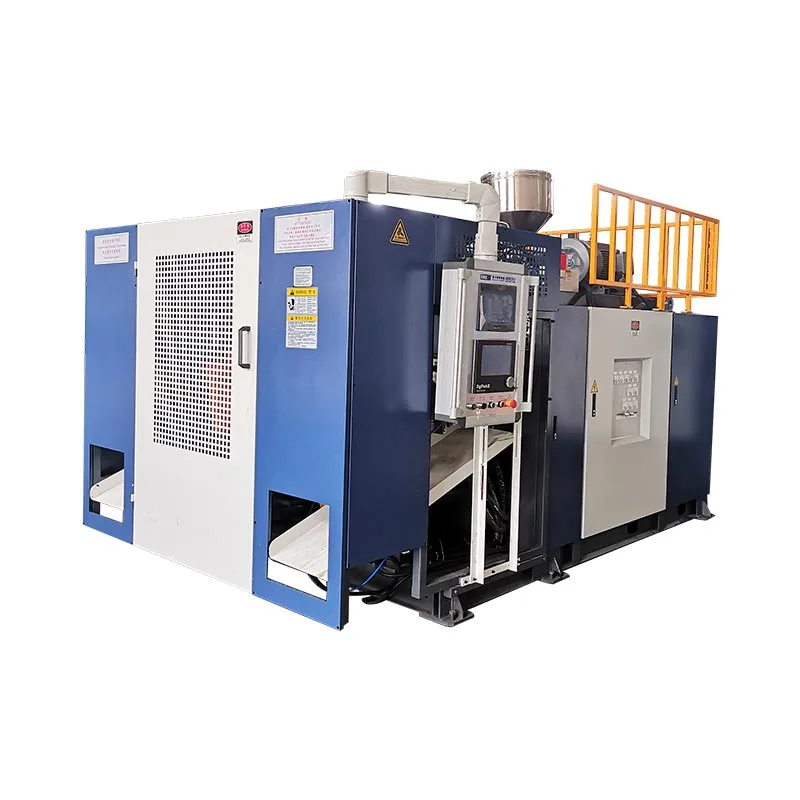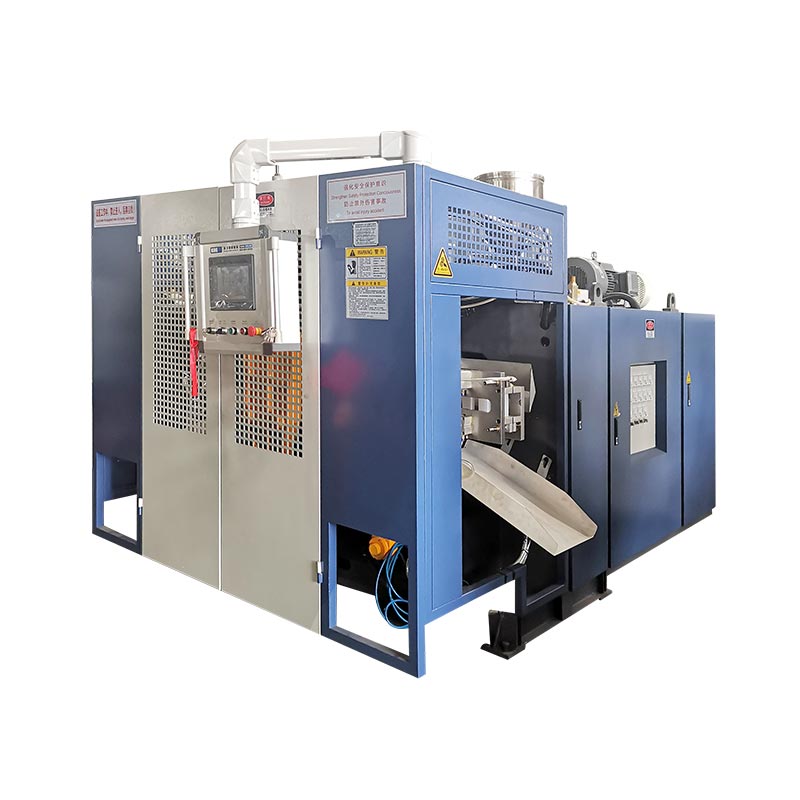
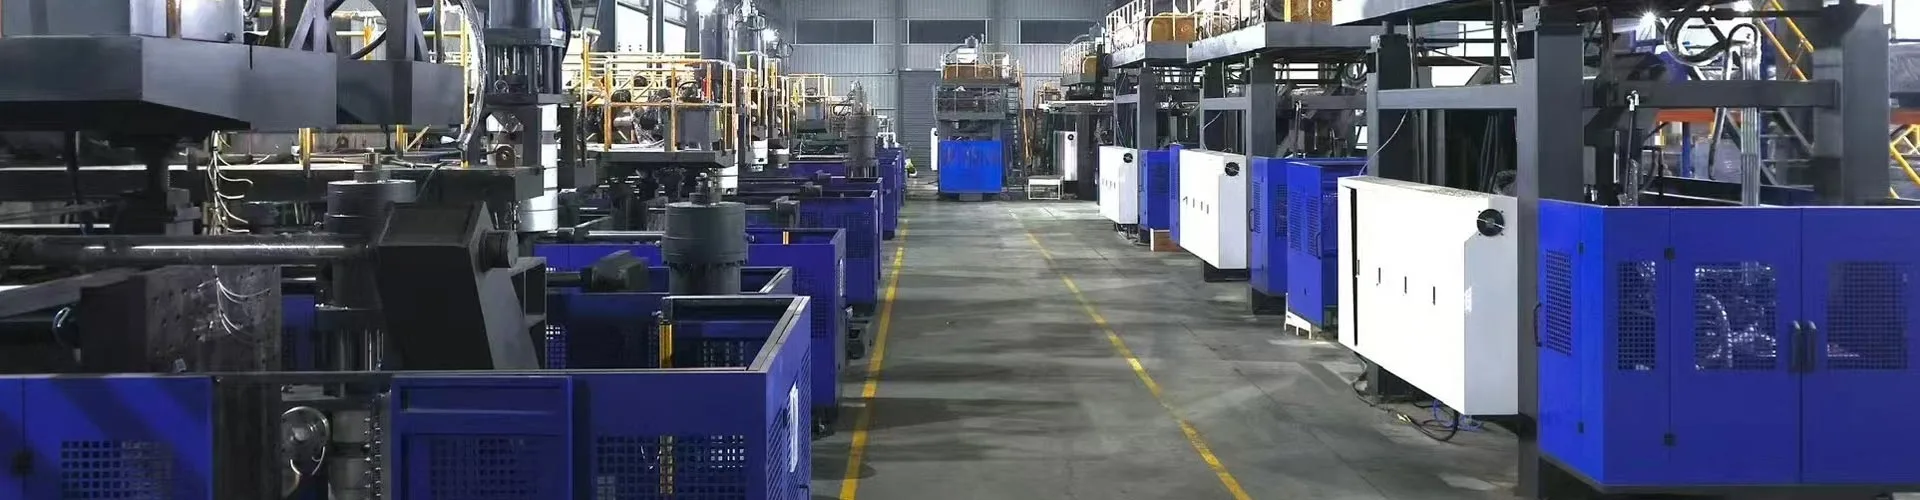
A trochgeande blow moulding masineextrudes in nonstop parison wylst mal stasjons bewege yn te fangen en opblaze it. De extruder hâldt noait op, wat dit de fluchste rûte makket foar HDPE- en PP-konteners fan sawat 0,5 oant 30 liter. Trije fariabelen set jo útfier: stasjon count, die holle holtes, en syklus tiid. Noch trije set jo kosten yn: enerzjy per diel, ûnderhâld en skrot. Dizze gids beslacht beide kanten, mei echte specs fan ús eigen masines.
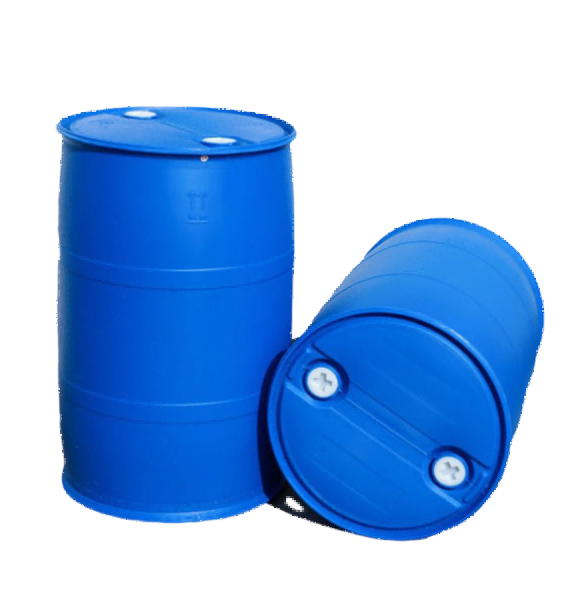
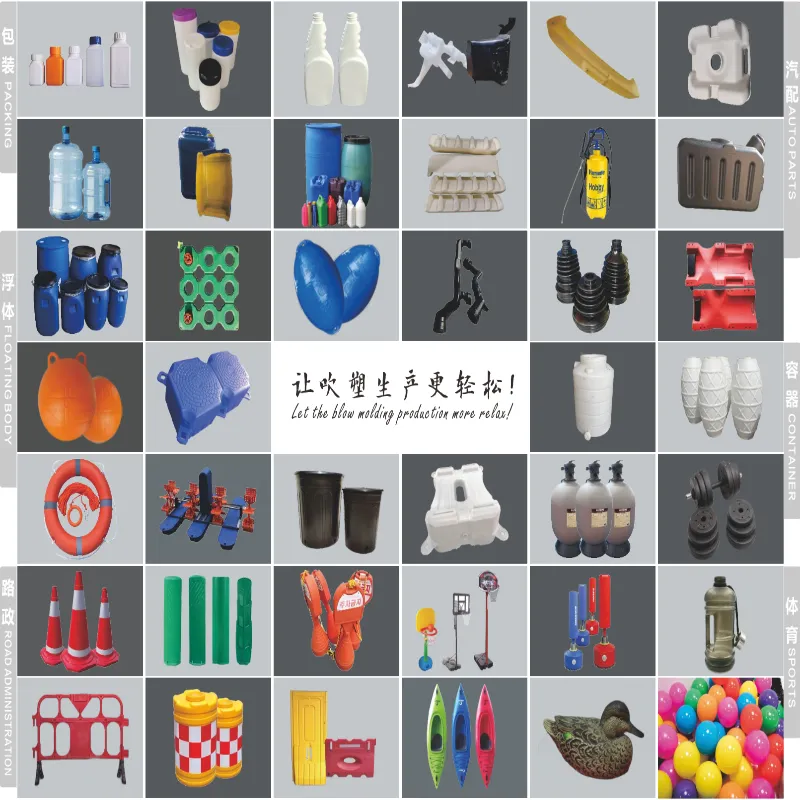
Trochrinnende extrusion beslacht de measte fan 'e plestik konteners dy't jo op in dei behannelje. Wasmiddelflessen, motoroaljekannen, jerrycans, agrochemyske ferpakking - hast allegear komme fan masines lykas dizze.
Ien ferdúdliking foar de details. Dúdlike PET wetterflessen komme út in oar proses, ynjeksje stretch blow moulding, op ferskate masines. Dizze hantlieding beslacht trochgeande extrusion blow moulding foar HDPE, PP, PVC, en PA. As jo produkt in PET-drankfles is, is de apparatuer yn ústrochgeande masine beriksil it net meitsje.
Masinekonfiguraasjes: hoe't de mallen de parison foldwaan
Elke trochgeande masine lost itselde probleem op. De parison streamt sûnder ophâlden, dus de skimmel moat der by komme, ticht, blaze en útmeitsje foar it folgjende skot. Hoe't de masine docht dat definiearret de konfiguraasje.
Mold-moving masinesshuttle de mal horizontaal nei de parison. De bou is ienfâldich, bewiisd en kosten-effektyf. It beslacht 2 oant 15 liter konteners.
Kromme-arm masinesswing de mal troch in bôge, dy't koarter de reis en faasje de syklus. Se drage ek ko-ekstruderingskoppen foar 1 oant 6 lagen. Dit is de klasse foar hege útfier en laach flessen.
Dan komt stasjontelling.Single stasjon (L)rint ien mal set.Dûbelstasjon (D)rint twa mal sets ôf ien extruder, sadat de iene kant waait wylst de oare ejects.
| Konfiguraasje | Container berik | Bêste foar | Ôfwaging |
|---|---|---|---|
| Mold-moving, single stasjon | 2–15 L | Beskieden voluminten, faak produktferoarings | Leechste útfier per masine |
| Mold-moving, dûbele stasjon | 2–15 L | Hege voluminten op ien produktfamylje | Hegere kosten; nedich fêste fraach |
| Kromme earm, ien stasjon | 5-30 L | Faasje, lagen muorren, gruttere jerrycans | Hegere enerzjy lûke |
| Kromme earm, dûbele stasjon | 5-30 L | Maksimum útfier, multi-laach by folume | Heechste haadstêd en flierromte |
Plant fit, betiid kontrolearre:befêstigje fjouwer dingen foardat jo commit - flier romte tsjin de masine footprint, plafond hichte foar de die kop en hopper loader, trije-fase macht foar de oansletten lading, en gekoeld wetter kapasiteit. Masinegewicht farieart fan 2,5 ton op in 2 L ienstasjon oant 28,5 ton op in 30 L dûbele stasjon mei kromme earm, dus kontrolearje jo flierladen ek.
Amerikaanske keapers moatte noch ien betiid kontrôle tafoegje. Containers foar iten, drinken of farmaseutysk kontakt bringe FDA-materiaaleasken dy't jo hars foarmje en elk opnij belied. Regels foar recycled ynhâld ferskille ek per steat en feroarje faak, dus befêstigje de hjoeddeistige eask foar jo produktkategory foardat jo de harsspesifikaasje beskoattelje.
Produksjeprestaasjes: spesifikaasjes omsette yn flessen per oere
Elke katalogus printet in útfiernûmer. Lês it goed, of jo sille tefolle belofte op levering.
Dy sifers litte dedroege syklus- de masine rint leech op folle snelheid, gjin plestik, gjin koeling. Brûk se om masines earlik te fergelykjen. Brûk se noait as produksjeprognose.
Hjir binne de echte sifers fan droege syklus oer ús trochgeande berik, mei de spesifikaasjes dy't se driuwe.
| Model | Max container | Droege syklus | Klemmen | Skroef | HDPE kapasiteit | Gem. enerzjy |
|---|---|---|---|---|---|---|
| KGB2L | 2 L | 600 pcs/h | 40 kN | 50 mm, L/D 25 | 30 kg/h | 12-18 kW |
| KGB2D | 2 L | 600 × 2 | 40 kN | 60 mm, L/D 25 | 55 kg/h | 12-18 kW |
| KGB5L | 5 L | 500 pcs/h | 65 kN | 60 mm, L/D 25 | 55 kg/h | 16-25 kW |
| KGB5D | 5 L | 500 × 2 | 65 kN | 70 mm, L/D 25 | 80 kg/h | 16-25 kW |
| KGB15L | 15 L | 450 pcs/h | 165 kN | 75 mm, L/D 25 | 100 kg/h | 25-34 kW |
| KGB15D | 15 L | 450 × 2 | 165 kN | 90 mm, L/D 25 | 120 kg/h | 25-34 kW |
| KGH15L | 15 L | 500 pcs/h | 200 kN | 80 mm, L/D 25 | 150 kg/h | 40-50 kW |
| KGH15D | 15 L | 500 × 2 | 200 kN | 90 mm, L/D 25 | 180 kg/h | 40-50 kW |
| KGH30L | 30 L | 450 pcs/h | 300 kN | 90 mm, L/D 25 | 180 kg/h | 70-80 kW |
| KGH30D | 30 L | 450 × 2 | 300 kN | 100 mm, L/D 25 | 300 kg/h | 70-80 kW |
No de wiskunde dy't dy sifers feroaret yn in produksjeplan.
Twa regels meitsje dat derate earlik. Dikkere muorren koele stadiger, sadat swiere dielen hurder ôfbrekke as ljochte. En feroarings ite oeren dy't nea ferskine yn in syklus-tiid nûmer.
Meitsje jo eigen derate nei ynstallaasje. Rinne de masine leech om de droege syklus te befêstigjen, rinne dan in folsleine produksjeferskowing en ferdiel goede dielen troch oeren. Dat ferhâlding wurdt jo planning faktor, en it hâldt fêst as it proses regelet.
Kom oerien mei de line, net allinich de masine:grutte jo blaasfoarm útfier tsjin jo filling line, net yn isolemint. In masine dy't outruns jo filler bout ynventarisaasje en flier rommel. Fermannichfâldigje jo plande stikken per oere troch shift oeren, diele troch flessen per koffer, en kontrolearje dat nûmer tsjin jo downstream saak en pallet trochset foardat jo keapje.
Materialen en diel ûntwerp
Trochrinnende extrusion rint PE, PP, PVC, en PA. HDPE draacht de measte flesse en jerry kin wurkje, en syn ferjaan ferwurkjen finster ferklearret wêrom't it dominearret de kategory.
De skroef docht it echte wurk. De diameter en lingte-tot-diameter-ferhâlding stelle hoefolle hars de masine per oere smelt, en dat beheint de útfier foardat wat oars docht. Us masines rinne 50 oant 100 mm skroeven by L / D 25, mei 3 oant 5 ferwaarmingssônes op 'e loop en 3 × 5 oant 3 × 8 ferwaarmingsseksjes yn 'e diekop.
| Materiaal | Typyske produkten | Wat te sjen |
|---|---|---|
| HDPE | Wasmiddelflessen, jerrycans, motoroaljekannen, suvelfabryk | Meast ferjaan. Match melt yndeks oan diel gewicht - legere MFI foar gruttere dielen |
| PP | Hot-fill en ferpakking mei hegere temperatuer | Smeller ferwurkingsfinster; koelt stadiger, sadat syklussen langer wurde |
| PVC | Dúdlike flessen, spesjale gemyske ferpakking | Heat-sensitive. Degradearret as it waarm sit; reinigje foar elke stop |
| Rûne blends | Kostenreduksje oer de measte produkten | Blend op in kontrolearre ferhâlding; fersmoarge regrind draacht vlekken yn 'e melt |
Part design set limiten de masine kin net oerwinne. Djippe undercuts fjochtsje de pinch-off. Skerpe hoeken dunne de muorre dêr't de parison it meast útrekt. Handgrepen hawwe genôch stjerkopdiameter nedich om skjin te foarmjen - ús hollen rinne 90 oant 220 mm op modellen mei ien die-pin.
Bring de tekening nei jo leveransier foardat jo in mal snije. Yn ús ûnderfining, de measte muorre-dikte klachten trace werom nei in ûntwerp beslút ynstee fan in masine ynstelling - en in oere op 'e tekening foarkomt wiken fan proef-en-flater.
Lagen iepenje mear opsjes. In co-extrusion holle foeget in kleurde hûd, in transparante werjefte stripe, of in begroeven recycled kearn - alles yn deselde skot. Us kromme-earm masines rinne 1 oan 6 lagen, bedutsen yn folslein yn 'emulti-laach gids.
Automatisearring, kontrôles en enerzjy
De kontrôle stack beslút oft kwaliteit hâldt oer ferskowings. Freegje elke leveransier wat der binnen sit, en ferwachtsje nammen, gjin eigenskipswurden.
Us masines rinne Mitsubishi PLC's, MOOG servokontrôle, Weinview HMI's, en OMRON, Schneider, en GEFRAN-komponinten. Programmearre muorre-dikte kontrôle fariearret de die gap troch it skot, dy't set materiaal dêr't it diel moat it en nimt it út dêr't it docht net.
Foar line yntegraasje, freegje trije spesifike fragen: hokker protokollen de PLC bleatsteld foar MES of SCADA ferbining, oft alaarms eksportearje as strukturearre gegevens, en oft de leveransier biedt remote diagnostyk. Wy leverje IoT-monitoring op ôfstân, sadat ús yngenieurs in masine yn realtime kinne ynspektearje en problemen flagge foardat se de produksje stopje.
Enerzjy fertsjinnet syn eigen analyze. Trije loads dominearje: barrel ferwaarming, it oandriuwing systeem, en koeling. De tabel hjirboppe listet gemiddelde konsumpsje per model, en koelwetter rint 50 oan 180 L / min ôfhinklik fan masine grutte.
Ferlykje leveransiers op dat per-diel figuer, net op oere draw. In fluggere masine ferspriedt deselde kilowatt oer mear flessen, wêrtroch't de hegere-notearre masine faaks de goedkeaper makket om te rinnen.
Lifecycle ekonomy: wat de masine kostet te besit
Purchase priis is ien betelling. Eigendom rint foar in desennium. Fiif faktoaren driuwe kapitaalkosten, en fjouwer driuwende bedriuwskosten.
| Kosten bestjoerder | Kategory | Notysjes |
|---|---|---|
| Machine grutte en stasjon count | Haadstêd | De grutste single fariabele |
| Laach telle | Haadstêd | Eltse laach foeget in extruder en holle kompleksiteit |
| Schimmels en holtes | Haadstêd | Meastal oanhelle apart - budzjet foar harren |
| Downstream automatisearring | Haadstêd | Deflashing, lek testen, conveying |
| Enerzjy | Operating | Brûk de figuer per diel hjirboppe |
| Arbeid | Operating | Falt skerp mei automatisearre deflashing en ôfhanneling |
| Skrapje en opnij | Operating | It sluten fan de regrind-lus herstelt de flash wêrfoar jo al betelle hawwe |
| Spares en ûnderhâld | Operating | Begrutting jierliks; stock fast-wear items op site |
Bou jo werombetellingsmodel op 'e delta, net it totaal. Ferlykje de nije line tsjin wat jo rinne hjoed: dielen per oere opdien, arbeid oeren besparre, scrap redusearre, enerzjy per diel feroare. Diel de masine- en arkkosten troch dy jierlikse winst, en jo hawwe in werombetellingsperioade yn jo eigen nûmers ynstee fan in ferkeaper.
Ûnderhâld en mislearjen modi
Uptime komt fan in skema, net fan gelok. Plan trije lagen fan wurk.
| Tuskenskoft | Taken |
|---|---|
| Deistich | Kontrolearje die holle kachels en temperatueren; wiskje it pinch-off gebiet; ferifiearje koelwetterstream en druk |
| Wykliks | Ynspektearje clamping gesichten en lokalisearjen pins; kontrolearje servo en hydraulyske druk; review scrap rate foar drift |
| Kwartaalliks | Rinne prestaasjes diagnostyk; ynspektearje it lubrication systeem; kalibrearje krityske komponinten |
| Jierliks | Ynspektearje skroef en barrel wear; tsjinst de die holle; besjoch de folsleine ynventarisaasje fan reserveûnderdielen |
Gemeentlike falutamodi folgje patroanen: droegen pinch-off rânen ferswakke basis welds, drifting heater sônes feroarje muorre ferdieling, en doffe clamping gesichten lit flash ferskine. Elk ferskynt earst as in defekt op it diel.
Operator-oplieding betellet rapper werom dan elk reservediel. Befêstigje wat jo leveransier omfettet, en befêstigje dat ynstallaasje de prosedueres foar bewaking en lockout fan masines omfettet oan jo lokale feiligenseasken - yn 'e FS betsjut dat OSHA-neilibjen ôftekene foardat de line produksje rint.
Freegje skriftlik oer de garânsje:ours rint ien jier op 'e hiele masine fan' e oankomst by jo fabryk, mei haadkomponinten lykas de MOOG muorre-dikte controller en servo motors útwreidzjen nei twa jier. Freegje elke leveransier wat har garânsje dekt, wat it útslút, en hoe fluch spare dielen jo lân berikke.
Kies jo konfiguraasje
Wurkje yn dizze folchoarder: container folume en materiaal smel de masine klasse, jierlikse folume beslút inkele of dûbele stasjon, en laach easken beslute mal-moving of bûgde earm. Holten skaalje dan de útfier nei jo prognose.
Úsfiif-stap seleksje gidsrint dat maatwurkpaad yn detail. Foar konteners boppe 30 liter groeit de parison te swier foar trochgeande extrusion, en it beslút giet oer nei accumulatormasines - bedekt yn úsaccumulator vs trochgeande ferliking.
Faak stelde fragen
Wat is in trochgeande blaasfoarmmasjine?
In trochgeande blow moulding masine extrudes in nonstop buis fan smolten plestik, neamd in parison, wylst ien of twa mal stasjons bewege yn te fangen, slute, en opblaze it diel. De extruder hâldt noait op. Dit past by lytse en middelgrutte konteners yn HDPE, PP, en PVC - flessen, jerrycans en smeermiddelferpakking. Grutte dielen brûke ynstee accumulatormasines, om't in swiere hingjende parison strekt foardat de mal slút.
Hoe berekkenje ik flessen per oere út fytstiid en holtes?
Fermannichfâldigje syklussen per oere troch holtes per die kop troch stasjon count. In masine rated op 600 droege cycles per oere mei in 2-holte holle op in dûbele stasjon berikt 2.400 stikken per oere yn teory. Tapasse dan in realistyske derate foar koeling, ôfhanneling en oerstap, om't katalogusbeoardielingen sjen litte dat de masine leech fytst. Plan kapasiteit op it derated getal.
Hokker materialen rinne op in trochgeande blaasfoarmmasine?
HDPE, PP, PVC, en PA rinne goed op trochgeande extrusion blow moulding masines. HDPE dominearret flesse en jerry can produksje. Kom oerien mei de skroef oan it materiaal: stivere graden hawwe mear smeltkapasiteit nedich, dat is de reden dat skroefdiameter en lingte-tot-diameter-ferhâlding wichtich binne. Dúdlike PET-drankflessen brûke in oar proses - ynjeksje stretch blow moulding - en ferskate masines.
Hoefolle enerzjy brûkt in trochgeande blaasfoarmmasine?
Gemiddelde enerzjyferbrûk skalen mei masinegrutte. Kinggle trochgeande masines rinne 12 oant 18 kW op 'e 2 L-klasse, 16 oant 25 kW op' e 5 L-klasse, 25 oant 34 kW op 'e 15 L-klasse, en 40 oant 80 kW op hege-snelheid kromme-earm modellen. Ferlykje leveransiers op enerzjy per klear diel yn stee fan per oere, sûnt in fluggere masine ferspraat deselde tekening oer mear stikken.
Hokker ûnderhâld hat in trochgeande blaasfoarmline nedich?
Plan deistich, wykliks en fearnsjier wurk. Deistich: kontrolearje de holle-heaters, wiskje it ôfknipgebiet, ferifiearje de stream fan koelwetter. Wykliks: ynspektearje klemflakken en hydraulyske of servodrukken. Kwartaal: útfiere prestaasjediagnostyk, ynspektearje it smeersysteem en kalibrearje krityske komponinten. Hâld fluch-wear reserves op site, sûnt in ûntbrekkende diel kostet mear yn downtime dan yn ynventarisaasje.
De folgjende stap hinget ôf fan wêr't jo binne
Stjoer jo kontenerdetails - folume, materiaal, muorredikte, doelútfier - en ús yngenieurs sille reagearje mei it juste paad foar jo poadium:
- In nij produkt probearje?Wy sille riede in begjinnende konfiguraasje en rinne jo diel yn in stekproef trial.
- Kapasiteit tafoegje?Wy sille de útfierwiskunde bouwe tsjin jo fillingline en it oerienkommende model oanhelje.
- Ferfanging fan in fergrizing masine?Wy sille ferlykje enerzjy per diel en scrap tsjin jo hjoeddeistige line, sadat de werombetelje komt fan jo nûmers.
Elke offerte neamt it model, de komponinten, de hannelsbetingsten en de levertiid - gewoane modellen rinne 30 oant 40 dagen, oanpaste builds 60 oant 120 dagen. Blêdzje defolsleine trochgeande masine berikwylst jo sammelje jo nûmers.
In konfiguraasje en offerte oanfreegje →In trochgeande blow moulding masine fertsjinnet syn plak troch ritme - in extruder dy't nea ophâldt, mallen dy't byhâlde, en in line sized oan jo filler. Krij de konfiguraasje, de holtetelling, en it derate rjocht, en de útfierwiskunde hâldt yn produksje. Sjoch de modellen en spesifikaasjes yn 'etrochgeande blow moulding masine berik.