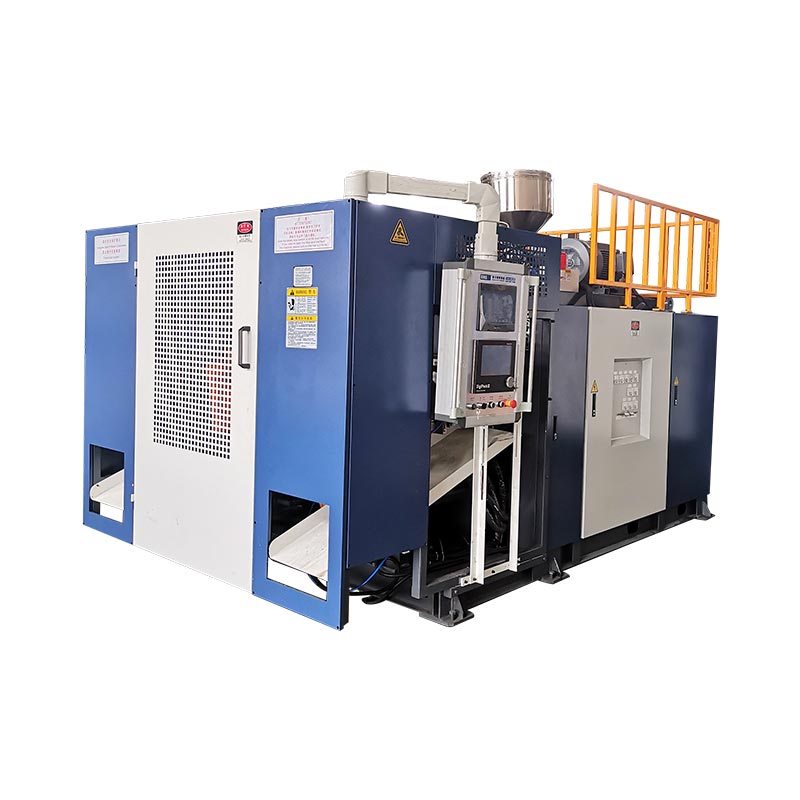
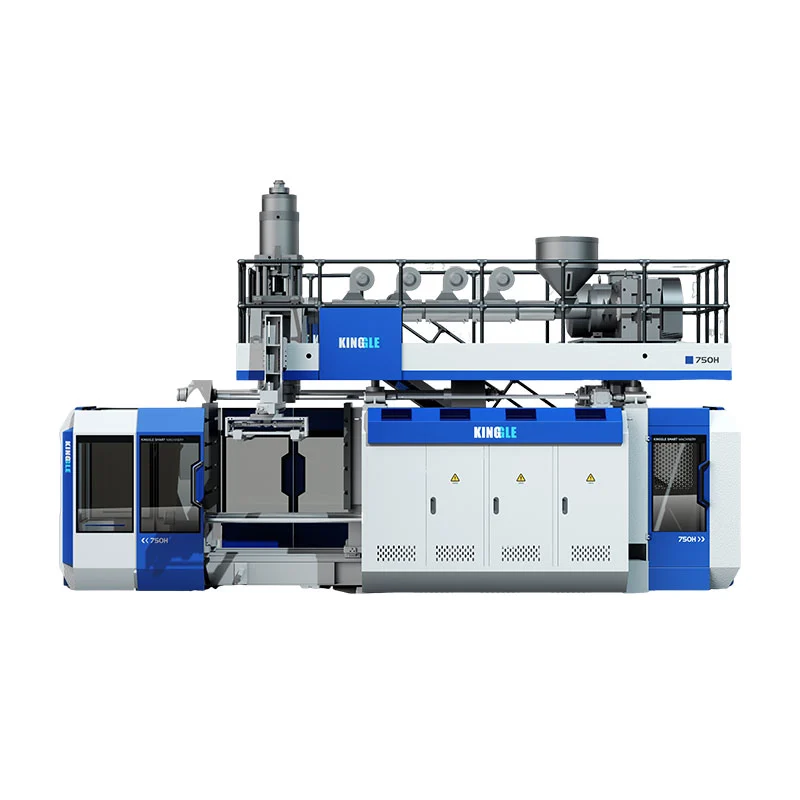
Kies in HDPE-fleskeblaasmasjine troch oerien te kommen mei de flesketekening, harsklasse, foarmyndieling en fereaske goede dielútfier. Foar in extrusion flesse projekt, de masine syn oantsjutte liter kapasiteit is mar in earste filter; de definitive spesifikaasje moat ek dekke de nekke, muorre distribúsje, tooling en downstream handling.
In fersyk foar in flesse masine wurdt folle mear brûkber as it omfiemet in tekening en in gewicht doel. Dy details lit de apparatuer diskusje bewege fierder as masine grutte. Se stelle ek fragen út dy't djoer binne om te ûntdekken nei't de mal boud is.

Begjin mei in flesketekening dy't immen kin oanhelje
It nominale folume fan in flesse lit in protte besluten iepen. In hege, smelle kontener en in koarte, brede kontener kinne itselde bedrach hâlde. Harren mal envelopes, nekke posysjes en ôfhanneljen arranzjeminten noch nedich aparte resinsjes. Stjoer de folsleine tekening ynstee fan in leveransier te freegjen om apparatuer te selektearjen út allinich kapasiteit.
Omfetsje de maksimale ôfmjittings fan bûten, doelen foltôge gewicht en slutingstekening. Identifisearje it labelpaniel, skouder, basis en elke handgreep. Markearje ôfmjittings dy't wichtich binne foar ynfoljen, kapjen of ynpakken. As in stekproef flesse is de ienige referinsje, sei hokker funksjes moatte bliuwe en hokker kin feroarje.
Skied nominale folume fan brimful folume. Definearje ek oft it oanjûne gewicht elke útnimbere flitser omfettet. In tekening mei in ûndúdlike gewichtsbasis kin de skimmelmakker en masine-leveransier liede om nei ferskate doelen te wurkjen.
| Ynfier | Wat de apparatuer review ferlet |
|---|---|
| Fleske lichem | Ofmjittings, folume basis, foarm, handgreep en goedkard gewicht berik. |
| Hals en sluting | Finish tekening, pet of pomp details, sealing oerflak en ynspeksje metoade. |
| Materiaal | Harsklasse, kleur, tafoegings en foarstelde regrind of PCR-ynhâld. |
| Produksje plan | Fereaske akseptearre útfier, ferskowings, produktmix en plande feroaringen. |
| Kwaliteit easken | Krityske muorren, dimensjes, uterlik en tapassing pakkettests. |
Fan de masineboukant is de brûkbere fraach oft ien ôfpraat opset mei-inoar oan al dizze easken foldwaan kin. In keaper kin it uterlik fan 'e flesse goedkarre, wylst it fillingteam noch in oare nekhichte nedich hat. Troch dit probleem betiid op te lossen, hâldt it út it stadium fan akseptaasje fan apparatuer.
Foar in besteande flesse, stjoer syn hjoeddeistige tekening revyzje en represintative samples tegearre. Ferklearje elk bekend probleem, lykas dreech kapjen of in swakke boaiemnaad. It doel is om de juste funksjes te behâlden, wylst de leveransier in dúdlik probleem jout om op te lossen.
Kinggle'sextrusion blow mould design gidsferbynt dizze produkt yngongen oan de mal, pinch-off, cooling en masine ynterfaces. Hâld dat tekeningpakket taheakke oan it offerte, sadat lettere konfiguraasjewizigingen in sichtbere referinsje hawwe.
Spesifisearje de HDPE-klasse, net allinich de polymernamme
HDPE beskriuwt in materiaal famylje. It identifisearret gjin folsleine ferwurkingsspesifikaasje. LyondellBasell listet HDPE-graden foar ferskate prosessen, ynklusyf extrusion blow moulding, ynjeksjefoarmjen en rotaasjefoarming. In oankeapnotysje dy't allinich "HDPE" seit, lit de eigentlike klasse net oplost wurde.Boarne: LyondellBasell HDPE oersjoch.
Stjoer it hjoeddeistige technyske gegevensblêd fan 'e harsleveransier mei de flesketekening. Record de klasse oantsjutting en de test betingsten neist syn melt-flow wearde. Jou de masine leveransier ek de foarstelde kleur masterbatch en additive ynformaasje. Dizze ynputen hearre yn it proefplan, sels as de flesse ienfâldich liket.
Foar in wasmiddel as húshâldlike gemyske flesse, beprate miljeu stress crack ferset mei de hars en ferpakking teams. ExxonMobil beskriuwt trade-offs tusken ESCR, processability, stivens en oare flesse eigenskippen yn syn HDPE technyske programma. In harskeuze moat de easken fan it ôfmakke pakket reflektearje ynstee fan ien materiaaleigenskip.Boarne: ExxonMobil PE Innovation Week, HDPE flesse en kontener sesje.
Regrind en post-konsumint recycled materiaal hawwe ek dúdlike definysjes nedich. Stel de boarne, plande ferhâlding en ôfhannelingsmetoade. Hâld in rekord fan 'e materiaalbatch brûkt foar goedkarring. As in sitaat oannimt fan jongfeint hars, mar de produksje brûkt in oare blend, fertsjintwurdiget de orizjinele proef net langer de folsleine produksjebetingst.
In nuttich fersyk freget de leveransier om it materiaal te dokumintearjen dat wurdt brûkt foar syn útfierfoarstel. Dat makket lettere feroarings makliker te beoardieljen. It jout beide kanten ek in mienskiplike referinsje as gewicht, uterlik of prosesstabiliteit feroaret by it yn gebrûk nimmen.
Materiaal seleksje en masine seleksje moatte dêrom tegearre bewege. As de kar tusken HDPE en PP noch iepen is, losse dat dan earst op mei de produkteasken. DeHDPE tsjin PP ferlikingleit út dat eardere beslút; dizze gids giet derfan út dat in HDPE flesse projekt is de bedoelde rûte.
Soargje derfoar dat de masinenamme it juste proses beskriuwt
Keapers brûke ferskate nammen foar ferlykbere apparatuer: HDPE-fleskemasjine, HDPE-fleskeblaasmasine en HDPE-blaasmasjine. Dy termen helpe beskriuwe de bedoeld produkt. De offerte moat noch it eigentlike foarmproses en apparatuerarrangement identifisearje.
Yn extrusion blow moulding, it extrusion systeem foarmet in smelte buis neamd in parison. De skimmel vangt it, lucht wreidet it út tsjin 'e holte, en it diel koelt foar it fuortheljen. Trimmen en ynspeksje meitsje dan de flesse tariede op syn folgjende operaasje. Kinggle ferklearret de apparatuer folchoarder yn syntrochgeande blow moulding masine gids.
Foar de flesse projekten besprutsen hjir, begjinne de resinsje mei detrochgeande extrusion masine berik. Pas dan de skimmel-en-kop-arranzjemint oan it diel. De oanwêzigens fan in handgreep, in ûngewoane skouder of in grutte nekke moat in toolingkwestje wurde, ynstee fan ferdwine ûnder in generike masinebeskriuwing.
In syktocht nei in plestik flesse meitsjen masine kin ek werom preform-basearre systemen. Dy resultaten net fêstigje komptabiliteit mei in extrusion flesse projekt. Freegje oft it foarstelde systeem begjint mei hars pellets en foarmet in parison, of begjint mei in aparte foarfoarm. Set it antwurd yn it technyske oanbod.
Selektearje om deselde reden gjin masines allinich út in demonstraasjefideo. Identifisearje de hars, fleskegewicht, koparrangement en ôfmakke produkt werjûn. In masine dy't in oar pakket foarmet, kin syn folchoarder demonstrearje sûnder de syklus of kwaliteit te bewizen dy't nedich is foar jo flesse.
As de proseskeuze iepen bliuwt, brûk dan de bredereblow moulding masine gidsfoardat de spesifikaasje smel. Sadree't de rûte is ôfpraat, moat de offerte it model, tooling, materiaalsysteem en ynbegrepen operaasjes neame. Dat jout de keaper in brûkbere apparatuer beskriuwing ynstee fan in samling syktermen.
Trije Kinggle-ferwizings litte sjen wêrom't liters mar in útgongspunt binne
De tabel hjirûnder bringt selekteare wearden byinoar fan trije Kinggle-produktsiden. Dit binne publisearre masine ferwizings, kontrolearre 29. spetimber 2026. Se helpe skerm in apparatuer foarstel; de flesse en ark fereaskje noch in projekt review.
| Publisearre fjild | KGB2L | KGB5L | KGB5D |
|---|---|---|---|
| Stasjonsarrangement | Inkel | Inkel | Dûbel |
| Maksimum container kapasiteit | 2 L | 5 L | 5 L |
| HDPE melting kapasiteit | 30 kg/h | 55 kg/h | 80 kg/h |
| Screw diameter | 50 mm | 60 mm | 70 mm |
| Klemkracht | 40 kN | 65 kN | 65 kN |
| Maksimale foarmgrutte, B × H | 360 × 380 mm | 410 × 450 mm | 410 × 450 mm |
| Mold dikte | 160 oant 300 mm | 200 oant 310 mm | 200 oant 310 mm |
| Dûbele die-head sintrum ôfstân | 130 mm | 150 oant 180 mm | 150 oant 180 mm |
Boarnen: de trije keppele Kinggle-produktsiden. Publisearre melting kapasiteit is in materiaal-throughput referinsje. It is net in garandearre taryf foar klear-fleskes. De die-head spacing rige beskriuwt dy konfiguraasje; it stelt net fêst dat in dûbele kop opnommen is yn elke basisquotaasje.
Ferlykje de twa 5 L yngongen. Beide publisearje deselde maksimale mal dimensjes en clamping krêft. Har skroefdiameters en HDPE-smeltkapasiteiten ferskille. Kieze foar de dûbel-stasjon platfoarm dêrom giet mear as it tafoegjen fan in oare mal posysje oan in oars identike spesifikaasje.
Foar in keaper liedt dy ferliking ta in praktysk fersyk: lit de foarstelde foarmyndieling en materiaalfraachberekkening njonken it keazen model sjen. In masine kin de nominale flesse-folumekontrôle trochjaan, wylst de foarstelde holte-yndieling noch oanpassing nedich is.
De lytsere KGB2L referinsje hat ek in oare tooling envelope en publisearre dûbele kop spacing. In flesse geskikt foar dat platfoarm as ien diel kin nedich in aparte resinsje as de keaper freget ferskate dielen per moulding evenemint. Fleskevolumint allinich kin dy fraach net bepale.

Hâld de modelfergeliking ferbûn oan it produkt koart. As de flesse breder groeit, feroaret it gewicht as it produksjedoel nimt ta, besykje de troffen fjilden opnij. Dit is handiger dan it selektearjen fan de grutste masine op 'e list en oannimme dat elke lytsere flesse sil passe by syn standertkonfiguraasje.
Kontrolearje de mal, die hollen en stasjons op deselde tekening
Stasjon count, head count en cavity count beskriuwe ferskillende dielen fan 'e produksje arranzjeminten. In twadde stasjon jout in oare mal posysje. Meardere die-outlets jouwe meardere parisons. Skimmelholten definiearje de produkten dy't foarme binne tidens in foarmevenemint. It foarstel moat sjen litte hoe't dizze dielen gearwurkje.
Kinggle'smulti-head fersus multi-cavity guideferklearret de terminology. Brûk it om de yndielingstekening te lêzen, freegje dan om it eigentlike oantal outlets en ôfstân. De wurden "dûbele masine" litte tefolle romte foar misferstân.
Begjin mei de fysike fit
Ferlykje de mal ôfmjittings mei de goedkard masine tekening. Omfetsje mounting details, dikte, iepening klaring en ferbinings. Lit de definitive klaring review nei de apparatuer en skimmel leveransiers; in katalogmaksimum toant net elke hose, fitting of moving komponint.
Head spacing is in aparte kontrôle. Ferskate smelle flessen meie passe oer in skimmel dêr't itselde oantal bredere flessen soe net. Freegje om de holtesintra en die-outlets op ien werjefte. Dat lit de leveransiers de regeling kontrolearje foardat elk arkpakket wurdt frijlitten.
Besjoch dan de produksjesekwinsje
Kies stasjontelling út 'e plande wurkdruk en de foarstelde syklus. In dûbel-stasjon masine kin wikselje mal posysjes, mar de extrusion systeem en streamôfwerts apparatuer moatte stypje dy folchoarder. Kinggle'ssingle- fersus dûbele-stasjon ferlikingjout de bredere konfiguraasje diskusje.
Tink ek oan it produktmix. In fabryk mei werhelle oarders foar ien flesse hat in oar scheduling probleem fan in fabryk wikseljende mallen en kleuren faak. Freegje de leveransier om út te lizzen hokker apparatuer feroaret tusken de foarstelde produkten. Hâld dat antwurd apart fan 'e fluchste demonstraasjesyklus.
Foar in nije produksje sel, freegje ien yndieling dy't identifisearret sawol de foarmjen apparatuer en it fuortheljen paad. Lit sjen wêr't fleskes en flits gean neidat elke mal iepenet. In dúdlike tekening jout oankeap-, produksje- en toolingteams deselde regeling om te besjen.
Ferbine flessen per oere oan it materiaal dat de extruder moat ferwurkje
Skriuw it produksjedoel as akseptearre flessen per oere, mei in definieare mjittingsperioade. Dan wurkje efterút troch rejects, bruto foarme materiaal en de masine folchoarder. Dit jout de leveransier in fraach om te evaluearjen yn stee fan in ûnferklearber snelheidsfersyk.
Foltôge fleskegewicht en bruto foarmgewicht binne ferskillende yngongen. De extruder ferwurket ek materiaal dat útnimbere flits wurdt. It weromheljen fan dat materiaal kin ynfloed hawwe op it materiaal lykwicht en oankeapkosten, mar it ferwiderje it earste ekstruderingswurk net.
yllustratyf planning foarbyld, net in Kinggle produksje test
Oannimme in doel fan 600 aksepteare flessen per oere, in akseptaasjerate fan 95% en 90 g bruto foarmmateriaal per flesposysje. Stel dat de fertige flesse 70 g waacht.
Ferplichte foarme flessen: 600 ÷ 0.95 ≈ 632 per oere
Bruto melt fraach: (600 ÷ 0,95) × 0,090 ≈ 56,8 kg/h
Materiaal yn akseptearre flessen: 600 × 0,070 = 42,0 kg / h
It ferskil befettet materiaal bûten de akseptearre klear flessen. It is net in berekkening fan permaninte materiaal ferlies of it bedrach fan virgin hars te keapjen.
Dizze oannames produsearje bruto melt fraach boppe de KGB5L publisearre 55 kg / h referinsje. Dat is in reden om it foarstel opnij te besjen. De publisearre 80 kg / h fan de KGB5D wisket dizze foarriedige massa-flow-fergeliking, mar in fleskeproef moat noch syklustiid, kwaliteit en downstreamkapasiteit fêststelle.
Feroarje dy fergeliking net yn in belofte fan 600 goede flessen per oere. It foarbyld is in screeningberekkening mei oannommen ynputs. Eigentlike produksje fereasket de goedkard hars, skimmel, gewicht, koeling betingsten en masine konfiguraasje.
Stel hoe't stops wurde behannele yn 'e útfierrecord. In stabyl rinnende ynterval en in folsleine ferskowing binne ferskillende mjitfinsters. As de klant moat in ferskowing ynset, befetsje de ôfpraat behanneling fan opstarten, ynspeksje, plande breaks en feroarings.
Kinggle's produkttabellen markearje har snelheidsreferinsje as droege syklus. Opnimme dat label sekuer en freegje om in apart akseptearre-útstel foar jo flesse. De keaper moat it oanhelle resultaat werom kinne trace nei in proefbetingst en in telmetoade.
De flesse moat passe by de hals, muorre en basis
In nuttich goedkarringmonster fertsjintwurdiget it pakket dat de klant sil folje en ferstjoere. Begjin mei de flesse en syn bedoelde sluting tegearre. Freegje it ferpakkingsteam om de segelfunksjes, dimensjes en testmetoaden te identifisearjen dy't akseptaasje sille beslute.
Omfetsje foar de hals de finishtekening en de goedkarde pet, pomp of oare sluting. Opnimme hokker meters of mjittingen it resultaat sille kontrolearje. In fisuele ynspeksje fan it flesse lichem kin net beäntwurdzje oft de sluting ynterface foldocht oan syn tekening.
Foar de muorre definiearje de lokaasjes dy't wichtich binne en hoe't se wurde mjitten. Gemiddeld fleskegewicht is nuttich foar produksjekontrôle, mar it lokaliseart it materiaal net binnen it diel. In oerienkommen muorrekaart makket it skouder, handgreepregio en basis makliker te besprekken tidens in proef.
Deparison programmearring en muorre-dikte gidsleit út hoe't profyl kontrôle ferhâldt ta materiaal distribúsje. Brûk dy diskusje om it fereaske resultaat te definiearjen. It oantal kontrôlepunten allinich is gjin ferfanging foar mjitten flessen.
Oan 'e basis, iens oer de relevante naad, steande oerflak en uterlik kontrôles. Omfetsje alle fereaske tests foar lek, drop of toplast yn it akseptaasjeplan, mei de metoade en kritearia. De jildende easken komme út it gebrûk fan it pakket en klantspesifikaasje.
Nim samples op in manier dy't har oarsprong sichtber hâldt. Identifisearje de holte en stasjon, registrearje de ynstellingen, en bewarje de materiaalbatchdetails. As in resultaat ferskilt tusken posysjes, kin it team it dan trace nei in spesifyk diel fan 'e opset.
Hâld goedkard samples en ynspeksje records mei de definitive tekening revyzje. Se jouwe opdrachtjouwers wat krekter as in foto om te reprodusearjen. Demasine fabryk akseptaasje test gidsjout in ramt foar it dokumintearjen fan de run en it bewiis efter akseptaasje.
Fersykje in fleskeproduksjesel mei in definieare omfang
In offerte foar basismasjine kin ferskate projektitems bûten har priis litte. Freegje de leveransier om de opnommen skimmel, kop-ark, materiaal ôfhanneling en streamôfwerts operaasjes te identifisearjen. Set keaper-levere apparatuer op deselde list sadat de ynstallaasje team kin sjen de folsleine grins.
Kontrolearje de loft- en wettereasken tsjin 'e foarstelde konfiguraasje. Record de fereaske oanbod betingsten en ferbining lokaasjes yn de projekt dokuminten. Kinggle'snut en fabryk yndieling gidsbeslacht de ynformaasje dy't nedich is foar de tarieding fan 'e side.
Beslute wêr't trimmen en lektesten sille barre. Ferklearje hoe't flessen de filling- of ferpakkingsoperaasje berikke, en hoe't ôfwiisde dielen de line ferlitte. As in automatyske funksje wurdt oanfrege, freegje de leveransier om de apparatuer te neamen dy't it útfiert en har ynterface mei de foarmmasjine.
Brûk de folgjende folchoarder om in oanfraach foar offerte te meitsjen. Elke stap produsearret wat de leveransier kin beoardielje, ynstee fan in algemiene foarkar foar in flugge as folslein automatyske masine.
- Befestigje de flesse en slutingstekeningen, of stjoer dúdlik identifisearre samples.
- List de harsklasse, klear gewicht en foarstelde materiaalmix.
- Stel it akseptearre útfierdoel yn en ferklearje it skema foar ferskowing en produktferoaring.
- Beskriuw besteande mallen, helpstikken en fabrykstsjinsten dy't de nije apparatuer brûke moat.
- Definiearje de fereaske ynspeksje, proefrekords en apparatuer opnommen yn 'e levering.
Freegje it technyske oanbod om elk item te beantwurdzjen. It moat it foarstelde model en arkyndieling identifisearje, en dan de betingsten efter har produksjefoarstel útlizze. Elke iepen ynfier moat sichtber bliuwe oant it is ôfpraat.
Foar in projekt mei ferskate flessen, yntsjinje it folsleine oanbod oan it begjin. Markearje hokker produkt it meast sil rinne en dat stelt de grutste tooling eask. Dit helpt de leveransier it produksjeskema te beoardieljen neist de apparatuer-envelop.
Planje in HDPE-fleskeline?
Stjoer Kinggle jo flesketekening en produksjedoel.Omfetsje de harsklasse, slutingsdetails en alle besteande skimmelynformaasje. Dizze ynputs stypje in konfiguraasjebeoardieling en in offerte bûn oan jo eigentlike produkt.
Faak stelde fragen
Hokker masine moat ik beskôgje foar HDPE-flessen?
Foar in extrusion flesse projekt, begjinne mei in trochgeande extrusion blow moulding masine en besjoch de flesse tekening, hars, skimmel en fereaske útfier tegearre. Kinggle's KGB2L, KGB5L en KGB5D jouwe referinsjepunten foar lytse konteners. Finale seleksje is ôfhinklik fan de goedkard tooling en produksje betingsten.
Kin in blaasfoarmmasine fan 5 L lytsere flessen produsearje?
Mooglik, as de skimmel, die tooling, spacing en removal arranzjeminten passe by dy flessen. Maksimale kontenerkapasiteit definiearret net elk kompatibel produkt. Stjoer de lytsere flesketekeningen en produksjedoelen, freegje dan de leveransier om de folsleine konfiguraasje foar elk produkt te befêstigjen.
Hat in dûbelstasjonmasine in dûbele stjerkop nedich?
Nee Stations binne malposisjoner, wylst die útgongen bepale hoefolle parisons wurde levere op in moulding evenemint. In sitaat moat beide apart identifisearje. Kontrolearje de foarnommen holte yndieling, die-head spacing en mal sets foar it fergelykjen fan twa masine oanbiedingen.
Hoefolle HDPE-flessen kin de masine per oere meitsje?
It antwurd hinget ôf fan 'e flesse, bruto foarmgewicht, materiaal, tooling, syklus en akseptaasjekritearia. Spesifisearje it doel as akseptearre flessen per oere ûnder ôfpraat betingsten. Brûk publisearre smeltkapasiteit foar in earste materiaal-fraachkontrôle, ferifiearje dan it taryf fan klear flesse yn 'e proef.
Kin de masine recycled HDPE rinne?
Befêstigje de eigentlike materiaal boarne en bedoelde mingsel mei de leveransier. Nim dat materiaal op yn 'e proef en beoardielje de resultearjende flessen tsjin de goedkarde easken. In generike HDPE-masinebeskriuwing stelt gjin akseptabel persintaazje fan recycled ynhâld foar elk pakket fêst.
Hokker ynformaasje is nedich foar in offerte foar HDPE-fleskemasjine?
Soargje foar fleske- en slutingstekeningen, harsklasse, doelgewicht, aksepteare útfiereasken en produktferoaringsskema. Foegje besteande skimmeldetails, side-nutsbedriuwen en de fereaske downstream-apparatuer ta. Iens oer de proef- en ynspeksjekritearia sadat it sitaat in produksjeresultaat beskriuwt dat beide kanten kinne evaluearje.
Masineferwizings keppelje nei Kinggle's publisearre produktsiden. It numerike produksjefoarbyld brûkt oanjûne oannames en is gjin mjitten masineresultaat. Foar in spesifike oarder, brûk de ôfpraat technyske spesifikaasje, tooling tekeningen en akseptaasje records.