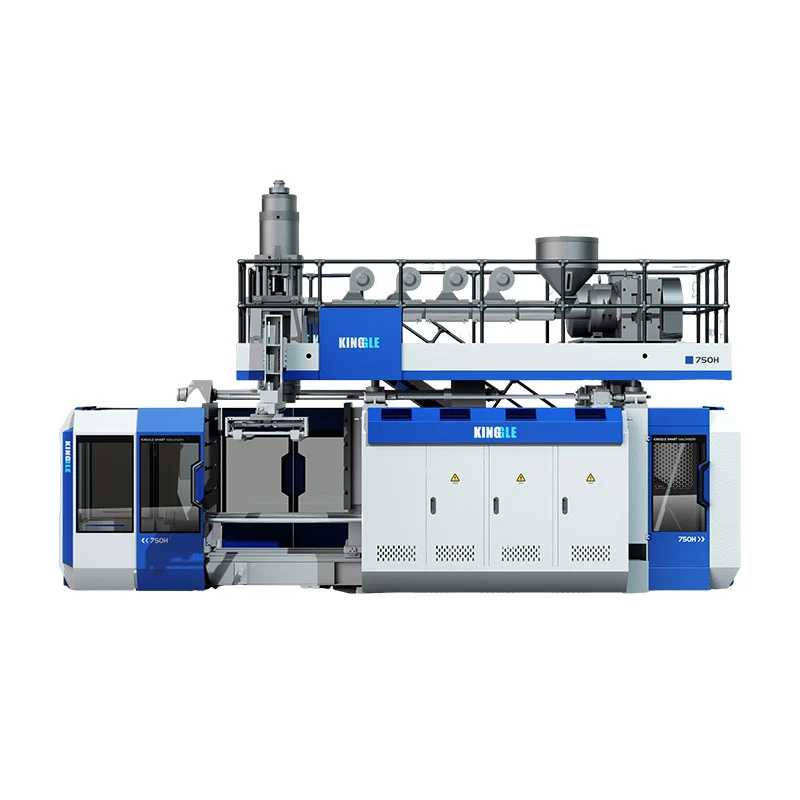
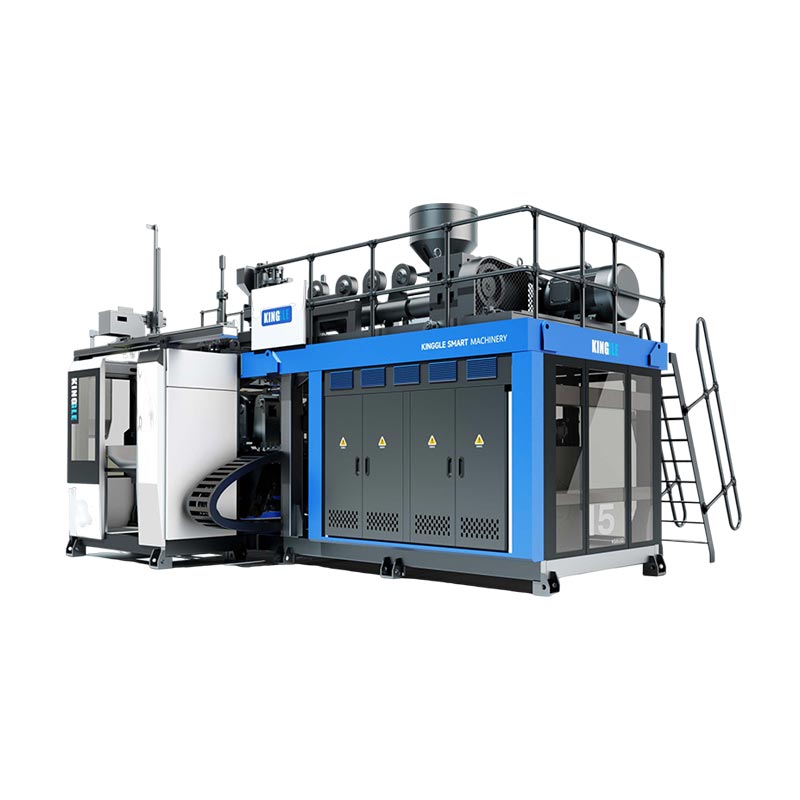
Kies de Kinggle KGB90A as it goedkarde produkt de publisearre single-extruder-yndieling kin brûke en de twa smeltstreamen fan 'e KGB90AP net fereasket, nei't har materiaal, útfier en produkttests binne definieare.Kies de KGB90AP as de produktspesifikaasje wirklik freget om dûbele-laach of dûbele-kleur-ekstrudering, om't syn hjoeddeistige produktside twa 70 mm-skroeven listet en de twa materiaalstreamen apart moatte wurde ynspekteare. Foardat beide kar, befêstigje de skimmel envelope, bruto parison massa, hars, muorre struktuer, akseptearre útfier en fabryk nutsbedriuwen tsjin it ôfmakke diel yn stee fan in fertrouwe op it 60L kapasiteit label allinnich.

Fiif besluten om te meitsjen foardat jo om in offerte freegje
- Ien melt stream of twa
- Maksimum bruto parison massa
- Foltôge mal grutte en ynterfaces
- Akseptearre útfier mei it echte produkt
- Masine en folsleine nutsfoarsjenning
KGB90A
Publisearre mei ien 90 mm skroef en in 45 kW extruder motor. Begjin hjir foar in ien-stream produkt konsept, ûnder foarbehâld fan projekt befêstiging.
KGB90AP
Publisearre mei twa 70 mm skroeven en twa 22 kW extruder motors. It neamde doel is dûbele-laach as dûbele-kleur produksje.
| Publisearre item | KGB90A | KGB90AP | Seleksje betsjutting |
|---|---|---|---|
| Maksimum container kapasiteit | 60 L | 60 L | Nominale kapasiteit bewiist net dat in spesifyk diel past. |
| Extruder arrangement | Ien 90 mm skroef | Twa 70 mm skroeven | Dit is it wichtichste modelferskil foar muorre- en kleurstruktuer. |
| Extruder motor macht | 45 kW | 2 x 22 kW | Ynstallearre motor wurdearrings binne gjin produkt enerzjy resultaten. |
| Publisearre HDPE melting kapasiteit | 130 oant 160 kg/h | 130 oant 160 kg/h | Befêstigje kapasiteit mei de eigentlike hars en bruto parison fraach. |
| Accumulator kapasiteit | 6,6 L | 6,6 L | Kontrolearje skot folume en massa tsjin de folsleine parison. |
| Publisearre PE accumulator gewicht | 4,95 kg | 4,95 kg | Diel gewicht allinnich eksklusyf flash, tails en proses fergoeding. |
| Klemkracht | 280 kN | 280 kN | Projekteare gebiet en prosesfraach fereaskje noch beoardieling. |
| Maksimale foarmgrutte, B x H | 700 x 980 mm | 700 x 980 mm | De ôfmakke mal gearstalling moat passe beide diminsjes. |
| Mould dikte berik | 460 oant 550 mm | 460 oant 550 mm | Inserts, efterplaten en montagedetails befetsje. |
| Machine grutte, L x B x H | 5,45 x 3,5 x 4,2 m | 5,45 x 3,5 x 4,2 m | Dit is de masine envelope, net de folsleine produksje sel. |
| Machine gewicht | 14 t | 15 t | Brûk de definitive algemiene regeling foar stifting en ôfhanneling. |
Boarne: hjoeddeiske KinggleKGB90A produkt sideenKGB90AP produkt side, kontrolearre 9. spetimber 2026. Sifers wurde publisearre referinsjes, gjin garânsje foar eltse konfiguraasje.
It earste beslút is de muorrestruktuer, net it 60L-label
Beide modellen drage deselde nominale kapasiteit fan 60L. Dat dielde label makket se net útwikselber. De produkttabel KGB90A listet ien 90 mm skroef. De KGB90AP-tafel listet twa 70 mm-skroeven. Kinggle stelt dat de dûbele extrusion systeem is bedoeld foar dûbele-laach of dûbele-kleur produksje.
Begjin mei de produkttekening. Markearje elke fereaske muorrelaach, kleurregio en materiaalstream. Stel wêrom elk bestiet. In twadde extruder wurdt rjochtfeardige troch in produkteask. It moat net allinich tafoege wurde om't in kompleksere masine mear kapabel klinkt.
Foar in ienstreamprodukt is de KGB90A de ienfâldiger publisearre arsjitektuer. It definitive foarstel moat noch materiaal en tooling beoardielje. De side listet PE, PP en ABS as materiële famyljes, mar dy list bewiist net dat elke klasse op deselde útfier sil ferwurkje. Smeltgedrach, produktgeometry en akseptaasjetests bliuwe projektynputen.
Foar in spesifisearre produkt mei dûbele laach as dûbele kleur leveret de KGB90AP de twa publisearre ekstruderingsstreamen. It sitaat moat fierder gean. It moat identifisearje hokker hars of kleur elke stream feeds. It moat ek de doellaachrelaasje, opstartmetoade en ynspeksjeplan oanjaan. Twa extruders meitsje kapasiteit. Se definiearje net in ôfmakke muorre spesifikaasje troch harsels.
Foarkom betiizjende lagen mei die-outlets of skimmelholten. In laach rint troch de produkt muorre. In die-outlet foarmet ien parison. In holte foarmet ien diel. Kinggle'sholle, holte en laach gidsskiedt dy tellen. Set elke telling op syn eigen RFQ-line.
Wat de twa publisearre tabellen sizze oer it dielde platfoarm
De hjoeddeiske model tabellen litte in mienskiplike foarmjende envelope. Beide list 280 kN clamping krêft en in 960 x 980 mm mal platen. Beide litte in maksimale foarmgrutte fan 700 x 980 mm sjen. It publisearre skimmeldikteberik is 460 oant 550 mm. De neamde akkumulatorkapasiteit is 6,6 L, mei in PE-akkumulatorgewicht fan 4,95 kg.
Dizze oerienkomsten meitsje de extruderarrangement sichtberer. De KGB90A brûkt ien 90 mm skroef mei in fermelde 45 kW extrudermotor. De KGB90AP brûkt twa 70 mm skroeven mei twa 22 kW motors. Beide siden publisearje in HDPE melting-kapasiteit berik fan 130 oant 160 kg / h.
Foegje de twa KGB90AP-kapasiteitssifers net ta, útsein as de tabel eksplisyt aparte útgongen presintearret. It docht net. It publisearre berik beskriuwt it model al. In dûbele-extruder-yndieling kin de bruto melt ferdiele tusken streamen, mar de goedkarde laachferhâlding beslút de echte fraach fan elke stream. It fabryk hat dat ferhâlding nedich foardat it ferwurkjen fan hars fergruttet en in proef útfiert.
De masine ôfmjittings wurde ek publisearre as gelyk oan 5,45 x 3,5 x 4,2 m. Listed gewicht feroaret fan 14 t foar KGB90A nei 15 t foar KGB90AP. Dat ferskil fan ien ton is nuttich foar betiid planning. It is net genôch foar de definitive fundearring, opheffing of skipfeart plan.
De twa tabellen drage ek itselde droechsykluslabel. Behannelje it allinich as in referinsje foar masinebeweging. It identifisearret gjin testcontainer, hars, dielgewicht, koeltiid of ôfwizingsregel. In produktartikel moat dy limyt dúdlik meitsje ynstee fan in katalogusline te feroarjen yn in produksjebelofte.
Wêr't de KGB90A it direkte útgongspunt is
De KGB90A is it single-extrudermodel yn dizze fergeliking. Syn publisearre side listet ien 90 mm skroef, in 24 L / D ratio en in 45 kW extruder motor. Kinggle listet ek in MOOG 100-diktekontrôler, robotarm en boaiem-blaassysteem as ûnderdiel fan 'e standertmodelbeskriuwing.
Dizze yndieling is in praktysk útgongspunt as it goedkarde produkt ien smeltstream brûkt. Mooglike tapassingen neamd troch Kinggle omfetsje gemyske ferpakkingsfaten, stapelemmers, wettertanks foar bûten, autotanks, boartersguod, auto-ûnderdielen, arkkisten en ferkearsbarrières. De list toant produkt breedte. It sertifisearret net dat elk item yn dy groepen past by ien mal of ien resept.
Stjoer it eigentlike diel foardat jo fit oannimme. In 60L smelle tank en in 60L brede toolbox kinne hawwe hiel ferskillende projektearre gebieten. Har mallen kinne ek ferskille yn breedte, hichte en dikte. Handgrepen, djippe tekeningen, ynfoegingen en skiedingslinen beynfloedzje de fereaske parison en klemlast. It maksimale produktvolume is mar ien screeningwearde.
De single-extruder-arranzjemint makket ek it materiaalpaad makliker te definiearjen. D'r is ien haadharsstream om te droegjen, te fieden, te kleuren en te reinigjen. Dat ferwideret proseswurk net. Harsferoarings, kleurferoarings en regrindregels beynfloedzje noch altyd opstarten en oerstap. DeHDPE en PP gidsferklearret wêrom't materiaal nammen allinnich net set it resept.
Kies KGB90A pas nei't de produkteask it stipet. As de keaper letter foeget in twadde laach of in aparte sichtbere kleur stream, dy feroaring kin beynfloedzje de folsleine extrusion en die-head pakket. It is goedkeaper om de muorrestruktuer te regeljen foardat it masineûntwerp beferzen is.
Wat de KGB90AP tafoegje, en wat it noch nedich is fan 'e keaper
Kinggle beskriuwt de KGB90AP as it dûbele-ekstruderingsmodel foar wurk mei dûbele laach of dûbele kleur. De hjoeddeistige tabel befettet twa 70 mm-skroeven en twa 22 kW-ekstrudermotoren. De publisearre maksimale kontenerkapasiteit, klemgegevens, skimmel envelope en akkumulatorfigueren passe by de KGB90A-tabel.
De ekstra extrusion stream is it bepalend ferskil. It lit it projekt twa spesifisearre smeltstreamen yn it die-kopsysteem feede. Dy streamen kinne fertsjintwurdigje twa kleuren of in ûntwurpen laach struktuer. De keaper moat it materiaalpaar leverje en de fereaske relaasje tusken har. Kompatibiliteit moat net oannommen wurde fan 'e wurden "dûbele laach."
Laachkontrôle hat ek in ynspeksjemetoade nedich. Beslute oft it fabryk sil kontrolearje totale muorre dikte, yndividuele laach ferdieling, kleur grins, uterlik of in produkt-spesifike prestaasje test. Steat wêr't it diel wurdt yndield of mjitten. In pass resultaat moat in tekening of kontrôle plan, net in fisuele miening op 'e masine.
De publisearre KGB90AP-side neamt ek arkkisten, gemyske ferpakking en boartersguod as applikaasjes. Elk kin ferskillende easken stelle oan muorrefoarm en kleurpleatsing. In toolbox kin djippe funksjes hawwe en in breed projekteare gebiet. Gemyske ferpakking kin in definieare materiaal- en prestaasjesspesifikaasje fereaskje. Boartersguoddielen kinne uterlik en kleur-grins easken bringe. It masinefoarstel moat it eigentlike diel folgje.
De Kinggle-hostedMOOG DigiPack III hânboekleit út dat accumulator-masine muorre profilen binne yn ferbân mei accumulator posysje ûnder push-out. Dat stipet profyl pleatsing lâns de parison. It beheart de laachferhâlding fan 'e keaper net automatysk. It extrusion- en die-head-ûntwerp moat oan dy aparte eask foldwaan.
In produkt fan 60L moat noch passe by de skimmel en accumulator
Nominaal folume is in min lêste fit test. Twa holle produkten kinne itselde folume hâlde, wylst se heul ferskillende mallen freegje. Begjin mei de maksimale breedte, hichte en djipte fan it diel. Foegje de skiedingsline, pinch-off, flash pockets, nekke of boaiem-blow-ynterface, ynfoegingen, koelferbiningen en montageplaten ta.
Ferlykje de ôfmakke mal gearstalling mei de publisearre masine finster. Beide 60L-siden listje in maksimale foarmgrutte fan 700 x 980 mm en in dikteberik fan 460 oant 550 mm. De plaat wurdt oanjûn op 960 x 980 mm. Dizze sifers kinne betiid screening. De goedkarde masine- en maltekeningen moatte de definitive ynterface befêstigje.
Folgjende kontrolearje de parison. Bruto parison massa omfettet it klear produkt, flitser, sturten en alle proses materiaal fongen by foarmjen. Beide produktsiden listje in 4,95 kg PE-akkumulatorgewicht. Ferlykje dat nûmer net mei it gewicht fan klear diel allinich. Brûk de folsleine bruto skot en befêstigje de eigentlike hars.
De parison moat ek de fereaske lingte en foarm berikke foardat de swiertekrêft of koeling it fersteurt. Wall programmearring distribúsje materiaal lâns dy lingte. Djippe hoeken, handgrepen en brede seksjes kinne de parison oars útwreidzje. Kinggle'sparison programmearring gidslit sjen hoe't it profyl kontrolearre wurde moat tsjin mjitten muorrelokaasjes.
Ta beslút, review clamp fraach en mal iepening. Projizearre gebiet, blaasdruk en dielgeometry beynfloedzje it foarmjen fan lading. Inserts en dielferwidering beynfloedzje iepeningsromte. Deextrusion blow mould design gidsjout in folsleine interface checklist.
Ferkeapje it figuer fan 'e droege syklus net as útfier fan klear produkt
Beide aktuele produktsiden listje "500 PC / HR" as droege-syklusútfier. It label is fan belang. In droege syklus bewiist net dat beide modellen 500 akseptearre 60L produkten per oere kinne meitsje. It omfettet gjin identifisearre diel, bruto parisongewicht, materiaal, muorredikte, koeleask of streamôfwerts proses.
Eigentlike útfier begjint mei de folsleine produksjesyklus. Akkumulaasje en parison push-out moatte oerienkomme mei it sluten fan skimmel. Blazen, koeling, útlaat, iepening en dielferwidering moatte einigje. Trimmen en streamôfhanneling moatte ek byhâlde. In ôfwiisd diel heart net yn akseptearre útfier.
It publisearre HDPE-smeltkapasiteitberik is in oare grins. Beide siden listje 130 oant 160 kg/h. Ferlykje dat berik mei bruto materiaal fraach, net klear diel gewicht allinnich. Bruto fraach per oere omfettet elke parisonkomponint en it plande taryf foar eveneminten. De eigentlike hars en proses betingst kin feroarje it resultaat.
Brûk Kinggle'scycle-time gidsom it beheinende barren te identifisearjen. Dan telle akseptearre dielen oer in stabile lop. Record diel gewicht, muorre distribúsje, ôfmjittings en fereaske funksjonele tests. In snelle masinebeweging hat in bytsje wearde as it produkt mear koeling nedich hat as de line dielen fersmyt.
Enerzjy moat deselde akseptearre-útfier neamer brûke. De twa iepenbiere tabellen markearje in berik fan 35 oant 45 kW as gemiddelde enerzjyferbrûk. Kilowatts beskriuwe gemiddelde krêft, net enerzjy per diel. Deenerzjy mjitting gidsleit út hoe't te mjitten kWh per akseptearre produkt. Hâld dat resultaat bûn oan 'e eigentlike proef.
De produksje sel is grutter dan de publisearre masine envelope
De twa 60L siden publisearje deselde masine ôfmjittings: 5,45 m lang, 3,5 m breed en 4,2 m heech. Dat is in nuttige earste kontrôle. It toant gjin tsjinstgongen, materiaalsystemen, operatorposysjes, skimmelbehanneling, dielôffier of streamôfwerts apparatuer.
Bou de sel om 'e produktstream. Markearje wêr't hars ynkomt en wêr't ôfmakke dielen ferlitte. Tastean romte foar de robot, trimmen, ynspeksje en ôfwiisd materiaal. Lit de skimmel-feroaringsrûte sjen. Hâld tagong ta kachels, hydraulyk, de diekop en kontrôlekast. De definitive algemiene regeling moat dizze ynterfaces identifisearje.

Utilities hearre ek ta de selektearre konfiguraasje. Freegje om de definitive ferbûne lading, oanbodspanning, eask foar masine-ynlaatlucht en eask foar koelwetter. Ynklusyf elke lokale helptiidwurd. Untwerp de plant net út 'e tafel fan in ferlykber model. Opsjes en lokale elektryske ûntwerp kinne it definitive pakket feroarje.
Kinggle'snut easken gidsskiedt ferbûn load út bestjoeringssysteem fraach. It omfettet ek komprimeare loftstream, koeling en yndieling. Brûk it mei it projektprogrammablêd en definitive masinetekening. It plakplan moat wurde goedkard foardat de masine skippen.
Kontrolearje de fertikale rûte sa foarsichtich as de flier. De publisearre hichte omfettet net elke liftaksje of side-obstakel. Besjoch doarren, dakstruktuer, kraan tagong en it paad dat wurdt brûkt foar skimmelôfhanneling. Lit ûnderhâldsplatfoarms en iepen bewakers sjen op 'e yndieling. In masine kin passe yn it gebou en noch altyd lestich te ynstallearjen of te betsjinjen.
Folje de resinsje mei de streamôfwerts line. In grut diel hat romte nedich om te stabilisearjen, trimmen en te bewegen sûnder skea. Befêstigje it droppunt fan 'e robot, de breedte fan' e transportband en de ynspeksjeposysje. As it proses flash weromkomt nei in grinder, markearje dy rûte ek. Dizze details beslute faaks wêr't de masine kin sitte.
Bou de RFQ om acht stikken produktbewiis
In modelfersyk sûnder dielpakket lit de grutste besluten iepen. Kinggle'sferkeap prosesfreget om produktfoto's of tekeningen, gewicht, grutte, materiaal, dikte, útfier en needsaak foar gemyske ferset. Foar it beslút KGB90A en KGB90AP, organisearje dy ynformaasje yn dizze folchoarder.
- Stjoer de kontrolearre dieltekening.Omfetsje algemiene ôfmjittings, hals- of ynterfacedetails, grinzen fan ôfskiedingsline en de lêste revyzje.
- Stel de bruto en klear massa.Skied it gewicht fan it klear produkt fan flits, sturten en oar prosesmateriaal.
- Definiearje elke materiaalstream.Jou de harsklasse, leveransier, kleur, regrind regel en elke fereaske relaasje tusken streamen.
- Beskriuw de muorrestruktuer.Markearje ien stream, dûbele laach of dûbele kleur. Foegje de ynspeksjemetoade en akseptearingsgrinzen ta.
- Meitsje it skimmelpakket.Submit definitive breedte, hichte, dikte, gewicht, cooling yndieling, mounting punten, inserts en waait ynterface.
- Set akseptearre útfier.Definiearje ferkeapbere dielen per oere, plande ferskowings, ôfwize behanneling en it streamôfwerts proses dat tempo moat hâlde.
- List de fabryksbetingsten.Omfetsje spanning, frekwinsje, komprimearre loft, koelwetter, plafondhichte, lift tagong en beskikber fliergebiet.
- It iens oer de proef.Neam de hars, skimmel, testdoer, kwaliteitskontrôles, outputtelling, enerzjygrins en dokuminten nedich foar akseptaasje.
Freegje om in antwurd dat standert modelgegevens skiedt fan projektspesifike gegevens. De standerttabel helpt it platfoarm te fergelykjen. De technyske oerienkomst moat de bestelde konfiguraasje beskriuwe. Hâld revyzje nûmers op it produkt tekening, mal tekening, nutsbedriuw sheet en akseptaasje plan.
Brûk defabryk akseptaasje test gidsom de run te definiearjen. As produktrelatearre enerzjy diel útmakket fan it beslút, leveret EUROMAP 46.2 in mjitmetoade foar in opjûne masine, skimmel en spesifisearre produkt. De metoade fereasket ek dat it produkt oan klanteasken foldocht.
Kinggle'sdownload sidejout parameter tabellen en controller dokuminten foar resinsje. Befêstigje dat elk dokumint oerienkomt mei it definitive model en kontrôlepakket. In hantlieding foar in ferlykbere masine is brûkbere eftergrûn, mar it oerskriuwt it bestelde technyske bestân net.
Freegje beide kanten om deselde gegevensset te ûndertekenjen foardat de fabrikaazje begjint. In feroare muorre struktuer kin feroarje de extruder kar. In swierder parison kin feroarje it skot review. In gruttere skimmel kin feroarje masine fit. Ferzjekontrôle foarkomt dat in betide offerte per ûngelok de definitive akseptaasjebasis wurdt.
De RFQ moat ek oanjaan hokker items iepen bliuwe. Typyske foarbylden omfetsje definitive harsklasse, skimmelkoelferbiningen of streamôfwerts automatisearring. Jou elk iepen punt in eigner en ferfaldatum. It fabryk kin dan befêstige masine-ûntwerpynputen skiede fan ynformaasje dy't noch goedkarring fan keaper nedich is.
Kies it model dat oerienkomt mei it goedkarde produkt
De KGB90A en KGB90AP diele in protte publisearre foarmingsgrinzen. De modelkar begjint dêrom mei extrusion-arsjitektuer. Brûk KGB90A as útgongspunt foar in goedkard ien-stream konsept. Brûk KGB90AP as twa extrusion streamen binne nedich foar de oantsjutte laach of kleur struktuer.
Brûk modelkompleksiteit net as ferfanging foar produktdefinysje. In dûbele extrusion masine moat twa materiaal-handling paden, in definiearre start-up metoade en in laach of kleur ynspeksje plan. As it produkt dizze funksjes net nedich hat, foegje se wurk ta sûnder in akseptearre produktfoardiel te meitsjen.
Kies KGB90A net allinich om't it fermelde masinegewicht leger is. Mould fit, bruto parison fraach en akseptearre output saken mear. In one-stream produkt kin noch easkje soarchfâldich muorre programmearring, koeling en diel ôfhanneling. De produktproef moat it folsleine resultaat bewize.
As de keaper takomstige produkten ferwachtet, list se no. Kontrolearje de grutste skimmel en swierste bruto parison. Markearje alle takomstige easken foar dûbele laach of dûbele kleur. Dan beslute oft de ekstra arsjitektuer heart by de earste oankeap of in lettere rigel. Hâld net befêstige takomstideeën apart fan 'e hjoeddeistige akseptaasjetest.
Foar it ferstjoeren, rinne it ôfpraat diel mei it ôfpraat materiaal. Record it resept, kwaliteitsresultaten, akseptearre útfier en nutsbedriuwen. Brûk deopstart checklistfoar commissioning en deferoaring gidsas it produkt famylje befettet ferskate mallen of kleuren.
Faak stelde fragen
Wat is it wichtichste ferskil tusken KGB90A en KGB90AP?
De hjoeddeistige KGB90A-tabel befettet ien 90 mm-skroef en in 45 kW-ekstrudermotor. De KGB90AP-tabel befettet twa 70 mm-skroeven en twa 22 kW-motoren. Kinggle beskriuwt KGB90AP as de opsje foar dûbele extrusion foar produkten mei dûbele laach of dûbele kleur. In protte publisearre foarmjende dimensjes binne oars itselde.
Betsjut in 60L kapasiteit wurdearring dat elk 60L produkt sil passe?
Nee Volume is mar in betide screening wearde. De ôfmakke mal moat passe by de plaat, maksimale maldimensjes, dikteberik en iepeningsarrangement. De bruto parison moat passe oan 'e accumulatoreask. Projekteare gebiet, klemfraach, ynserts, koeling en dielferwidering moatte ek beoardielje.
Kin de publisearre 500 stikken per oere wurde brûkt as produksjeútfier?
Nee. Beide siden labelje dat figuer as droege-syklusútfier. It net identifisearje in getten produkt, hars, gewicht, cooling tiid, reject regel of streamôfwerts opset. Produksjeútfier moat wurde mjitten as akseptearre dielen tidens in ôfpraat proef mei it echte produkt en materiaal.
Wannear moat in keaper it KGB90AP-dûbelekstrusjemodel kieze?
Kies KGB90AP doe't it goedkard produkt fereasket twa melt streamen foar in oantsjutte dûbele-laach of dûbele-kleur struktuer. Definiearje beide materialen, de bedoelde relaasje tusken streamen en de ynspeksjemetoade. Foegje de twadde extruder net allinich ta as in algemiene upgrade.
Hokker produktynformaasje hat Kinggle nedich foar in 60L-masinefoarstel?
Stjoer it produkt tekening of foto's, ôfmjittings, klear en bruto massa, hars grade, muorre struktuer, dikte easken, útfier doel en funksjonele tests. Foegje skimmeldetails en fabrykshelpmiddels ta as beskikber. Dizze ynformaasje lit de masine, stjerkop, skimmel en proefplan deselde produktbasis brûke.
Hoe moat enerzjyferbrûk wurde fergelike tusken de twa modellen?
Meitsje elk model wylst jo itselde akseptearre produkt meitsje ûnder lykweardige betingsten. Record machine kWh, akseptearre output, extruded massa en opnommen auxiliaries út deselde timed finster. Ferlykje net ferbûne motorbeoardielingen as in droege syklus as wiene se produktenerzjyresultaten.
Stjoer it produkt foardat jo it model kieze
Diel de tekening, hars, bruto parison massa, muorre struktuer, skimmel ynformaasje, akseptearre útfier en fabryk nutsbedriuwen. Kinggle kin dan befestigje oft de KGB90A, KGB90AP of in oar platfoarm past by it projekt.
Freegje in produkt-basearre foarstelBoarnen kontrolearre foar dizze gids
- Kinggle KGB90A 60L Accumulate Blow Moulding Machine, aktuele produktbeskriuwing en publisearre tabel, kontrolearre 9 septimber 2026.
- Kinggle KGB90AP 60L Akkumulator Blow Molding Machine, beskriuwing fan dûbele extrusion en publisearre tabel, kontrolearre 9 septimber 2026.
- Moog DigiPack III Instruction Manual, Accumulator-posysje profyl-kontrôle metoade, tagong fia Kinggle.
- EUROMAP 46.2, Ferzje 1.0, jannewaris 2014, produkt-relatearre enerzjy mjitting foar in spesifisearre produkt en skimmel.
- Kinggle Sales Process, Produktynformaasje frege foar masinefoarstellen, kontrolearre 9 septimber 2026.