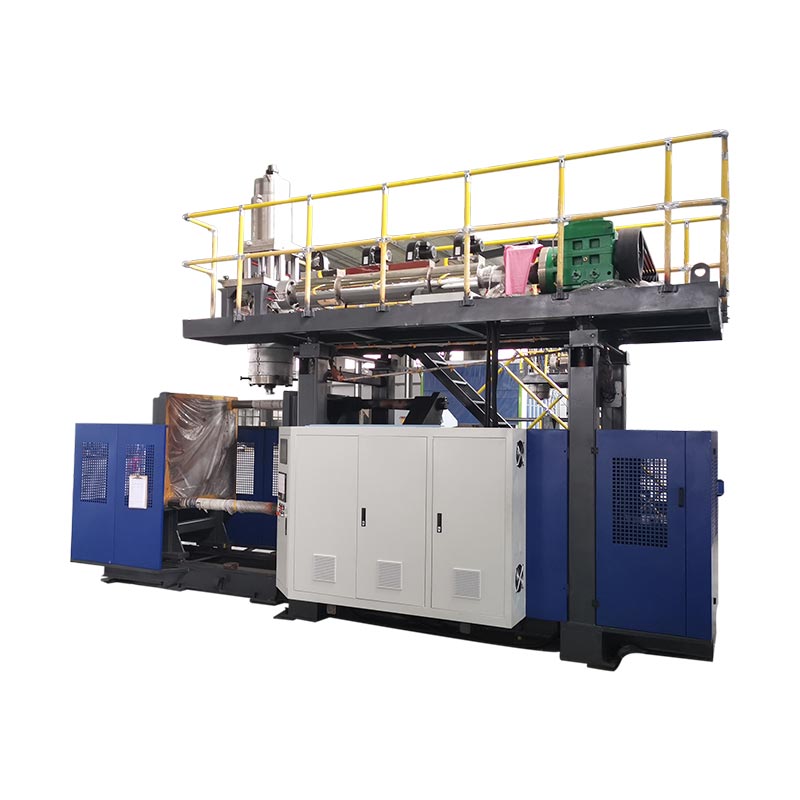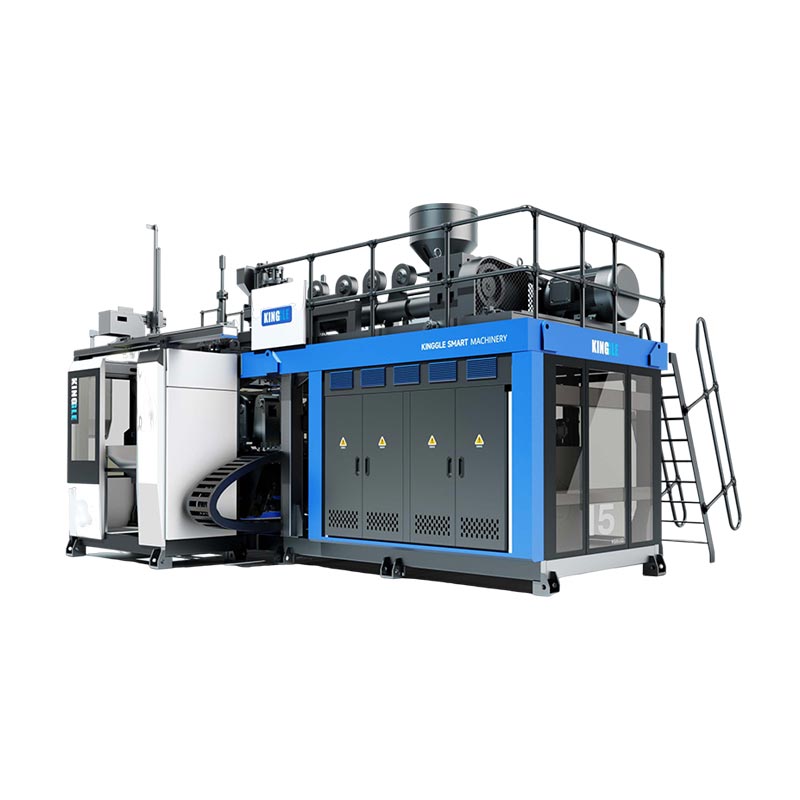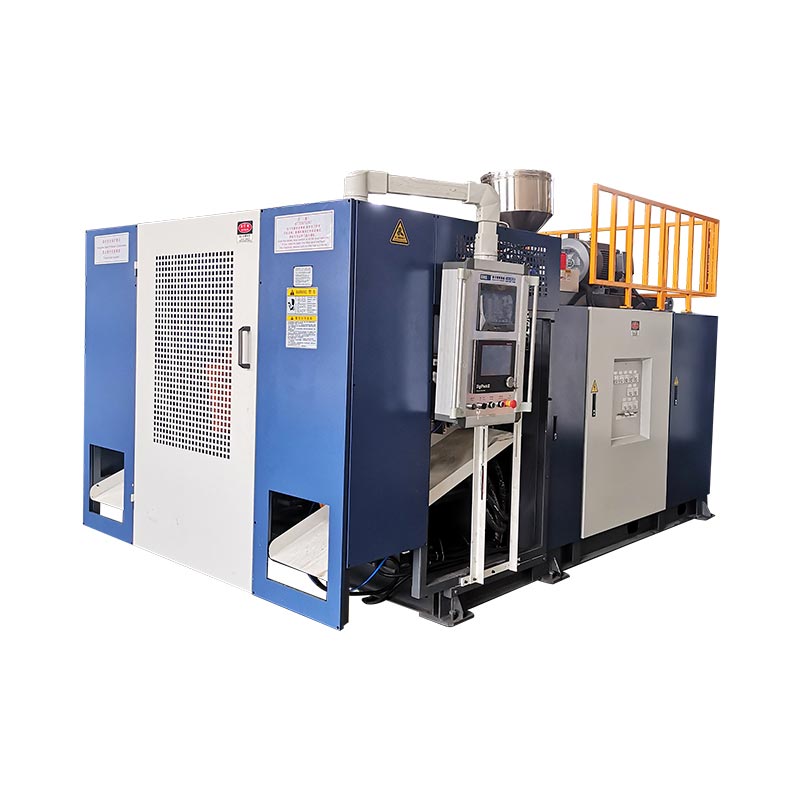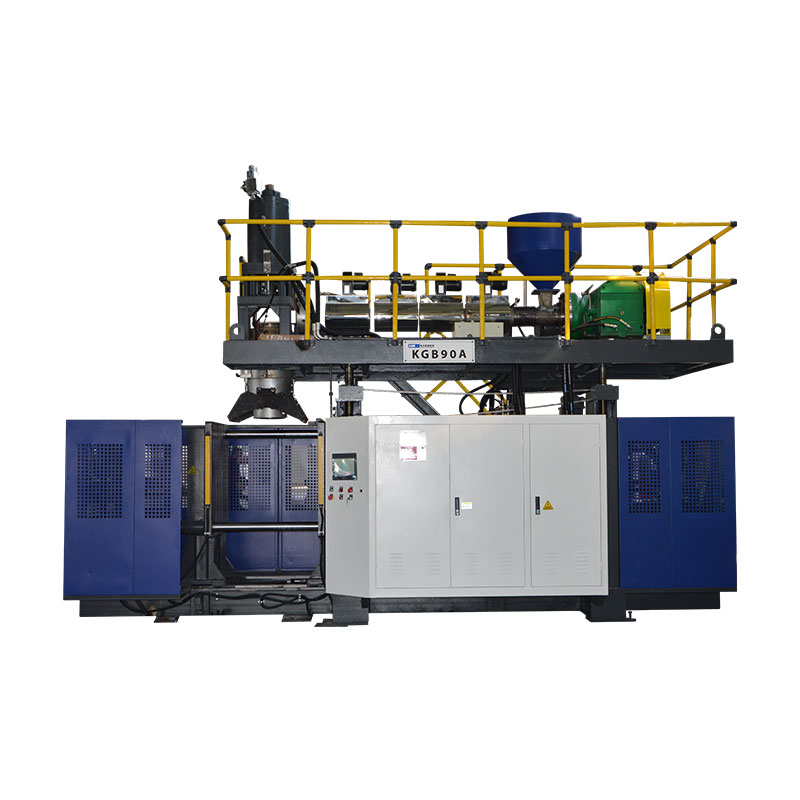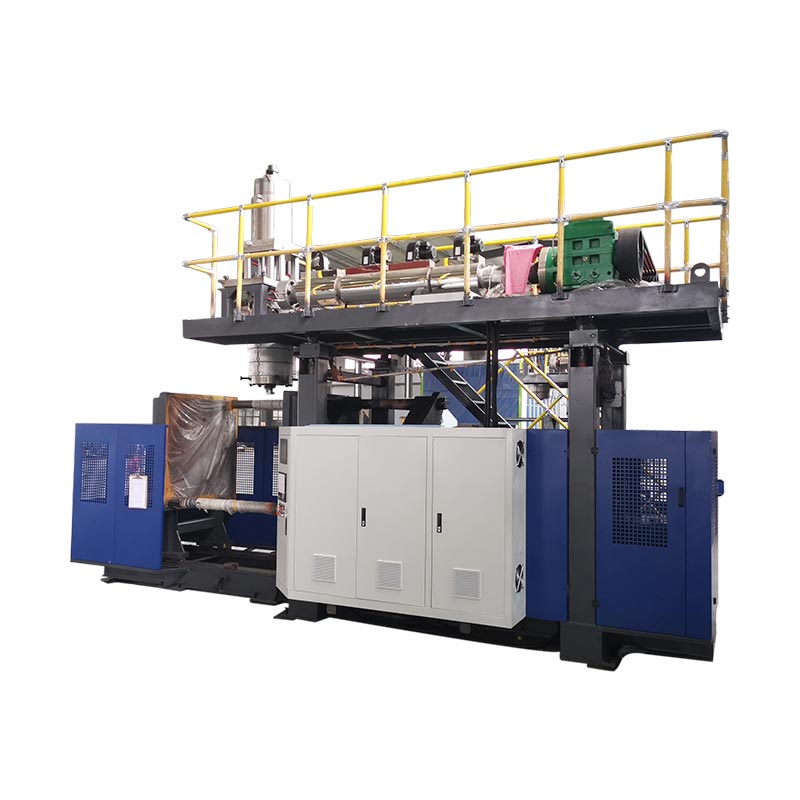
Blow moulding syklus tiid moat wurde fermindere allinnich nei it team maatregels dêr't de hjoeddeiske syklus wurdt konsumearre en befêstiget dat de akseptearre diel noch foldocht oan syn spesifikaasje.Cooling faak beslacht it grutste blok, mar parison levering, clamp motion, blazen, exhaust, take-out en streamôfwerts wachtsjen kin ek set it tempo. Bou in stabile basisline, neam ien bewiisde beheining, feroarje allinich de fariabele dy't it kontrolearret, en fergelykje dan akseptearre útfier, muorreferdieling, ôfmjittings, post-útwerpfoarm, fereaske funksjonele tests en defekten foardat jo de koartere syklus hâlde, mei it produkt, hars, skimmel, nutsbetingst en lêste revyzje fan it resept opnommen sadat in oare ferskowing it resultaat kin werhelje.

Terminology brûkt troch produksjeteams:blow moulding syklus tiid optimalisaasje, extrusion blow moulding syklus tiid, flesse blazen masine syklus tiid, blow moulding masine útfier, syklus reduksje, cooling tiid optimalisaasje en blow moulding produksje effisjinsje. Dizze termen wize op itselde bedriuwsdoel, mar it technyske wurk begjint mei in mjitten proses ynstee fan in doelpersintaazje.
Seis plakken dêr't de syklus kin wurde beheind
| Cycle blok | Mjitte by de masine | Bewiis foar ferkoarting | Mislearring dat kin ferskine letter |
|---|---|---|---|
| Parison of skot | Repeatable start / ein sinjaal, parison lingte, skot of accumulator posysje | Stabile levering en korrekte relaasje mei schimmelsluting | Sag, koarte parison, webbing, gewicht of profyl shift |
| Slút en slute | Kommando, posysje feedback en foltôging steat | Dúdlike beweging, folsleine sluting en goedkard masine betingst | Flash, pinch skea, ûnfolsleine sluting of botsing |
| Blaas en útstjit | Timing, masine-ynlaat lucht condition en druk gedrach tidens it evenemint | Folsleine ynflaasje, detail, ventilaasje en feilige frijlitting | Unfolslein diel, útblazen, stekken of betiid iepening |
| Cooling | Oanfier en werom betingst troch circuit, mal temperatuer patroan en diel steat by útstjit | Stabile ôfmjittings, muorre, nekke, basis en post-útwerpfoarm | Warpage, ovale hals, krimp, rocker boaiem of hot trimmen |
| Take-out en streamôfwerts | Robot, transportband, trimmer en tester folchoarder | Diel wisket elke ynterface by produksjetempo | Botsingen, jams, trimskea of testerefterstân |
01 / BasislineBegjin mei de syklus dy't de line eins rint
In projekt foar syklustiid hat ien werhelle mjitpunt nedich. Op in trochgeande extrusion line, dat punt kin wêze it sinjaal ferbûn mei de parison cut of it begjin fan de folgjende werhelle masine sequence. Op in akkumulatormasine kin de produksje better wurde begrepen troch skotfoarming, akkumulatorposysje, push-out en de mouldingssekwinsje. Kies in sinjaal dat ienris per folslein foarmingsevenemint ferskynt en dokumintearje it. Fergelykje in HMI-doel fan ien masine net mei in hân-timed observaasje fan in oare.
De Kinggle-hostedMoog DigiPack III hânboekbeskriuwt it ûnderskied dúdlik. Foar trochgeande extrusion kin de controller it parisonprofyl relatearje oan syklustiid en kin it ynterval mjitte tusken opienfolgjende startsinjalen. Foar in accumulator masine is de parison profyl besibbe oan accumulator posysje wylst materiaal wurdt skood út. Dit ferskil is fan belang om't deselde timing-bewurking it muorreprofyl op ien masine kin ferskowe, wylst se in oar effekt hawwe op 'e oare.
Record op syn minst genôch opienfolgjende eveneminten te sjen normale fariaasje. De plant moat kieze de stekproef perioade, mar it moat dekke de echte operaasje patroan: beide stasjons op in dûbele-stasjon line, alle relevante die outlets of holtes, routine diel fuortheljen en de streamôfwerts apparatuer dy't regelet release. Notysje alaarms, koarte stops en hânmjittich yntervinsjes apart. In gemiddelde dy't net-klassifisearre downtime omfettet, ferberget de syklus, wylst in bêste single barren werhelling ferberget.
Hâld it akseptearre diel neist it timingrekord. Capture it produkt en skimmel revyzje, hars graad en lot, kleur of regrind regel, resept revyzje, eigentlike temperatuer steat, machine-inlet lucht en cooling-wetter condition, diel gewicht, krityske muorre lokaasjes, ôfmjittings en fereaske funksjonele tests. Dit rekord is de basisline. As de koartere proef mislearret, kin it team weromgean nei in bekend proses ynstee fan it út it ûnthâld te rekonstruearjen.
02 / DiagnoazeTrace it evenemint dat de folgjende syklus beheint
De measte HMI's meitsje tiidynstellingen maklik te bewurkjen. Dat gemak kin in team liede om it grutste sichtbere oantal te ferminderjen foardat se útfine wat it kontrolearret. Brek de syklus yn fysike blokken en sjoch harren grinzen: parison of shot tarieding, skimmel oerdracht, slute en slûs, blow-pin beweging, ynflaasje, koeling, exhaust, iepening, take-out en downstream handling. Guon blokken komme yn searjes foar. Oaren oerlappe. De totale syklus wurdt ynsteld troch it paad dat moat einigje foardat it folgjende foarmingsevenemint kin begjinne.
In ienfâldige tiidline is handiger dan in list mei ynstellings. Record it start- en finishsinjaal foar elk blok en fergelykje it kommando mei werklike feedback. As de koeling einiget, mar de masine wachtet op in robot-dúdlik sinjaal, kin it ferminderjen fan de koeltiid in waarmer diel meitsje sûnder de syklus te feroarjen. As de folgjende parison net klear is as de skimmel weromkomt, kin flugger iepening de útfier net ferheegje. As in trimmer dielen net yn it nije tempo kin wiskje, is de beheining streamôfwerts ferpleatst.
Kinggle'sHMI-ynstellings en alaarmgidsskiedt om dizze reden ynstelde wearden fan werklike wearden. In kommando lit sjen wat de controller frege. Sensorstatus, posysjefeedback en fysike observaasje litte sjen oft de aksje barde. De alaarmskiednis fan 'e masine kin ek de earste interlock of permissive iepenbierje dy't de folchoarder ûnderbrekke. In reset kin de bêste oanwizing fuortsmite.
Klassifisearje elke fertraging foardat jo it resept bewurkje. Produktive tiid is nedich om it diel te foarmjen en te stabilisearjen. Betingsttiid beskermet in moasje of wachtet op in ferifiearre steat. Fermijdber wachtsjen komt fan in lette robot, ynstabyl nutsbedriuw, blokkearre koelsirkwy, inkonsistinte parison, hânbefêstiging of streamôfwerts. Ûnderhâld ferlies komt fan wear, lekkage, minne lubrication, skansearre sensors of ôfstimming problemen. Elke klasse hat in oare eigner en in oare korreksje.
03 / Heat removalKontrolearje de koelprestaasjes foardat de koeltiid ôfsnien wurdt
LyondellBasell'sGids foar Polyolefin Blow Mouldingstelt dat koeling nimt it grutste part fan de moulding syklus yn in protte polyolefin blow moulding applikaasjes. De gids ferbynt koartere syklusen mei waarmte-oerdracht betingsten lykas smelttemperatuer, skimmeltemperatuer, wetterstream en turbulinsje, wylst de winske dielkwaliteit noch fereasket. Dit is in nuttige rjochting foar diagnoaze, net in set fan universele Kinggle-wearden.
Begjin by de koelboarne en folgje it eigentlike circuit. Record coolant oanbod en werom betingst by stabile produksje, net allinnich de chiller display. Kontrolearje oft de skimmel ûntfangt de oantsjutte stream en oft parallel circuits binne balansearre. Sjoch foar in waarm circuit, beheinde slang, fersmoarge kanaal, ferkearde ferbining, lucht pocket, lekkende seal of waarmte load dield mei in oare masine. Deblow moulding masine utility guideferklearret wêrom't plant oanbod en masine-inlet betingst moatte wurde ûnderskieden.
Map de skimmel en it útstutsen diel. In inkele oerflak lêzen kin net fertsjintwurdigje in mal mei hals Inserts, pinch gebieten, dikke hânfetten, djippe bases en aparte circuits. Brûk de goedkarde mjitmetoade fan 'e plant en fergelykje werhellbere lokaasjes. Observearje wannear't deformaasje ferskynt: yn 'e mal, by it útnimmen, by trimmen, op' e koeltransporteur of nei't it diel keamerstatus berikt. In hyt diel dat ien minút akseptabel sjocht, kin letter in ovale hals, rockerboaiem, krimp of dimensionale drift sjen litte.
Formosa Plastics'Polyetyleen Extrusion Blow Moulding Process Guidejout in koarte syklus, hege skimmel temperatuer en ferstoppe coolant kanalen ûnder mooglike oarsaken as in diel is te hyt. It ferbynt ek ûnfoldwaande skimmelkoeling mei warpage en advisearret it kontrolearjen fan wetterstream, skimmeltemperatuer en kanaalbetingst. Dizze relaasjes stypje in koelingsûndersyk, mar de harsklasse, skimmel en produktspesifikaasje beslute it akseptabele bestjoeringsfinster.
Net ferleegje coolant temperatuer troch gewoante. Kondensaasje hinget ôf fan 'e relaasje tusken oerflaktemperatuer, omjouwingstemperatuer en fochtigens. Wetter op of om 'e skimmel kin ynfloed op it diel en meitsje apparatuer of wurkplak problemen. Record de keamer betingst as kondensaasje is tichtby de bestjoeringssysteem grins, en folgje de chiller, skimmel en plant prosedueres. It ferbetterjen fan streamferdieling of it skjinmeitsjen fan in beheind sirkwy kin de waarmteferfier weromhelje sûnder it temperatuerdoel te ferpleatsen.
04 / Part ûntwerpWall distribúsje feroaret hoefolle waarmte de skimmel moat fuortsmite
Cooling fraach folget it plestik yn it diel. In dik gebiet befettet mear waarm materiaal as in tinne gebiet en kin sêft bliuwe nei't tichtby muorren klear binne foar útstjit. It útwreidzjen fan de hiele koeling poadium kin beskermje dat iene lokaasje, mar it hâldt ek elk oar gebiet yn 'e skimmel langer. Foardat jo in lange syklus as ûnûntkomber akseptearje, fergelykje de mjitten muorrekaart mei de ûntwerpeask en de ferwachte stretch fan parison nei holte.
De Moog DigiPack III-hantlieding, host troch Kinggle, ferklearret dat parison-programmearring de die gap kontrolearret oer de produktlingte. It ferbynt ek ûnnedige swiere muorre seksjes mei langere koeling en leit út dat it profyl moat wurde ferifiearre tsjin mjitten muorre dikte op proef containers. Brûk dizze relaasje foarsichtich. It fuortsmiten fan materiaal is gjin fluchtoets yn 'e syklus, útsein as it feroare diel noch foldocht oan gewicht, minimum-muorre, ympakt, top-load, drop, druk, gemyske ferset en dimensjeeasken dy't jilde foar it produkt.
Sykje earst de hjitte of ferfoarme regio op it ôfmakke diel. Dan ferbine dy posysje oan de parison programma, mal stretch, pinch-off en cooling circuit. In swiere basis kin komme út it profyl, sturt capture of mjitkunde. In hyt handgreep kin belûke singels, lokale stretch, venting of cooling. In waarme nekke kin belûke blow-pin kontakt, ynfoegje koeling, oerskot materiaal of fertrage frijlitting. Deparison programmearring gidsbiedt in mjitting-basearre metoade foar it ferpleatsen fan profylmateriaal ynstee fan punten te bewurkjen troch uterlik.
Mold ûntwerp stelt ek de beskikbere waarmte-oerdracht rûte. Channel placement, flow paad, Inserts, hals konstruksje, venting, oerflak kontakt en parting-line design kin beheine hoe fluch it diel stabilisearret. Brûk Kinggle'sextrusion blow moulding mal design gidsdoe't deselde waarme regio bliuwt neidat nutsbedriuwen en de goedkard muorre ferdieling wurde ferifiearre. In oanhâldende lokale beheining kin nedich in mal korreksje, net in oare timer feroaring.

Hâld de goedkard diel gewicht as in útkomst, net de ienige kontrôle. Twa dielen mei deselde totale gewicht kinne hawwe ferskillende muorre distribúsjes en cooling gedrach. Seksje of mjitte de lokaasjes dy't bestjoere prestaasjes, en kontrolearje de post-ejection foarm op 'e tiid definiearre troch it produkt kontrôle plan. Dit is hoe't wurk fan muorredikte nuttich prosesbewiis wurdt ynstee fan in algemiene claim oer materiële besparring.
05 / Masine logikaTrochrinnende en accumulatormasines diele net ien timingmodel
Op in trochgeande extrusion blow moulding masine, de extruder leveret in parison kontinu wylst ien of mear mal stasjons bewege troch harren sekwinsjes. Syklustiid, parison lingte, snijtiming en it muorre-dikte programma kinne dêrom wurde keppele. As de syklus feroaret, moat de controller noch it beëage profyl pleatse lâns de fysike parison en binnen de skimmel. In koartere stasjon folchoarder dat ferskowt it profyl is gjin neutraal snelheid feroaring.
De hantlieding fan Moog-controller beskriuwt tiidbasearre profylkontrôle foar trochgeande masines en posysje-basearre kontrôle foar accumulatormasines. Yn in trochgeande opset, it kin bepale syklus tiid út it ynterval tusken start sinjalen lykas opienfolgjende parison cuts. Yn in accumulator opset folget de muorre profyl accumulator posysje by push-out. Dit publisearre ûnderskied is wêrom in plant moat identifisearje de masine en controller modus foardat liene in syklus-tiid metoade fan in oare rigel.
In akkumulatormasjine moat ek it fereaske skot tariede wylst de foarmingssekwinsje trochgiet. Freegje oft plasticizing of accumulation finishes foardat de skimmel is klear foar de folgjende skot. As de accumulator noch foltôget, kin it trimmen fan sekonden fan 'e foarm iepening de folsleine syklus net ferminderje. As accumulation betiid einiget, kin it foarmjen en koelpaad de beheining wêze. Record eigentlike skot tarieding, cushion of ein posysje, melt steat en diel gewicht ynstee inferring reewilligens fan ien doel wearde.
Stasjonslayout feroaret ek de tiidline. In dûbele-stasjon trochgeande masine kin brûke ien stasjon wylst de oare cooling of releases in diel, mar de extruder, die kop, transfer beweging, cooling systeem en streamôfwerts apparatuer moat stypje de oerlaap. Kinggle'ssingle-stasjon tsjin dûbele-stasjon ferlikingferklearret dit kapasiteit beslút. Multi-head en multi-cavity layouts beynfloedzje dielen per evenemint en it lykwicht tusken ferkeappunten of holtes; demulti-head fersus multi-cavity guideskiedt dy termen.
Brûk de juste neamer by it fergelykjen fan masines. In foarmjende evenemint is net altyd ien diel. Tel akseptearre dielen út alle relevante hollen, holtes en stasjons, dan befetsje de beheinings dy't meitsje dy dielen ferkeapber. In masine mei in flugge droege beweging kin noch produsearje minder akseptearre dielen per oere as extrusion, koeling, trimmen of kwaliteit stabiliteit kin net byhâlde.
06 / SequenceWachttiid weromhelje sûnder oerlappende gefaren
Nei ôfkuolling en parison levering wurde begrepen, ûndersykje de gatten tusken aksjes. In fertraging kin wêze histoarysk earder as nedich, mar it kin ek soargje klaring, druk stabilisaasje, exhaust, sinjaal befêstiging of feilige handoff. Identifisearje hokker betingst elke fertraging beskermet. Kontrolearje dan oft de controller al betroubere feedback hat foar dy betingst. It ferfangen fan in fêste wachtsjen mei in ferifiearre foltôgingssinjaal kin repetabiliteit ferbetterje, mar allinich as it masineûntwerp en goedkarde kontrôlelogika it stypje.
Kinggle's hostedautomatyske blow moulding masine operaasje hânliedingskiedt timing kategoryen lykas mould sluten, blow timing, exhaust-relatearre aksjes, mal micro-iepening, blow-pin beweging en robot fertraging. De hantlieding ferbynt wearden hieltyd wer oan it eigentlike produkt as produksjebetingst. De ynterface is fan tapassing op de dokuminteare masinefamylje en kin ferskille per model, opsje of softwareferzje, dus it moat net wurde feroare yn in generyske list mei oanrikkemandearre sekonden.
Besjoch de fysike folchoarder by fermindere en kontroleare betingsten tastien troch de masineproseduere. Befêstigje dat slangen, kabels, blaaspinnen, kearnen, take-out-apparaten en it diel dúdlik bliuwe troch it folsleine paad. Lês kommando en feedback tegearre. As in beweging betiid posysje berikt, mar de folchoarder noch wachtet, fyn dan de krekte permissive. As de feedback let of intermitterend komt, reparearje dan de sensor, meganisme of nutsoarsaak foardat jo de timer ferminderje dy't it maskere.
Downstream wurk heart op deselde tiidline. In robot kin de skimmel fluch skjinmeitsje, mar dielen pleatse op in transportband dy't al fol is. In trimmer kin in stabile dieltemperatuer nedich wêze. In lektester kin de knelpunt wurde nei't masineútfier opkomt. Record wachtrige lingte en stop feroarsaket troch de earste oanhâldende lop, net allinnich tidens in pear syklussen by de masine. De fluchste feilige masine syklus is net brûkber as it beweecht mankeminten of congestie ien stasjon fuort.
07 / EksperimintRinne in kontrolearre cycle-time trial dat in oare ferskowing kin werhelje
In nuttige proef begjint mei in fraach lykas "Is skimmelkring B beheine feilige útstjit?" of "Blitt de fertraging fan 'e robot dúdlik neidat de sensor is ferifiearre?" It begjint net mei "Mak de syklus flugger." Stel de fertochte beheining, de feroaring, de ferwachte reaksje en de dielkontrôles dy't de proef ôfwize kinne. Jou ien persoan ta om reseptbewurkingen te kontrolearjen en ien persoan om resultaten op te nimmen, sadat ferskate oanpassingen net foarkomme tusken samples.
-
Freeze de goedkarde basisline.Bewarje of printsje de frijjûne ynstellingen, identifisearje it produktpakket en behâld aksepteare samples. Record eigentlike syklus fariaasje en akseptearre útfier ûnder stabile omstannichheden.
-
Neam ien beheining.Brûk de folchoardertiidline, koelingskaart, nutslêzingen, alarmhistoarje en streamôfwerts observaasjes. Skriuw it bewiis dat wiist op dizze beheining.
-
Definiearje de tastiene feroaring.Brûk de masine, skimmel en hars dokumintaasje. Stel in kontrolearre oanpassing limyt en in weromkearpunt. Feroarje gjin oare fariabele tidens it observaasjefinster.
-
Set ôfwizing triggers.Omfetsje relevante tekens lykas ynstabyl parison, ûnfolsleine beweging, hjitte of sticking dielen, warpage, dimensionale beweging, gewicht of muorre falen, flash, blow-out, alaarms, jams of ûnfeilich gedrach.
-
Rinne troch stabilisaasje.Markearje dielen troch tiid, stasjon, holle of holte. Rjochtsje de nije betingst net út it earste stik as de feroare fariabele tiid nedich hat om in nije steady state te berikken.
-
Meitsje it akseptearre produksjefinster.Tapasse de kontrolearre fisuele, gewicht, muorre, dimensionale en funksjonele kontrôles. Omfetsje streamôfwerts trimmen, testen en útpakke as se in ferkeapber diel definiearje.
-
Hâld, ôfwize of ûndersykje.Behâlde de wiziging allinich as it definieare finster foarby giet en akseptearre útfier ferbetteret. Weromsette de basisline as kwaliteit of kontrôle minder wurdt. Iepenje in ark-, nut- of ûnderhâldsaksje as de proef in fysike oarsaak bleatstelt.
It stekproefplan moat oerienkomme mei de line. Op in dûbel-stasjon masine, befetsje beide kanten. Op in multi-head opset, bewarje kop identiteit. Op in multi-cavity mal, bewarje holte identiteit wêr praktysk. In gemiddelde kin ien hot circuit of ien tinne útfier ferbergje. Deblow moulding mankeminten gidslit sjen hoe fêste en willekeurige patroanen liede ta ferskate kontrôles.
Trial records moatte befetsje de âlde wearde, nije wearde, tiid fan feroaring, persoan ferantwurdlik, eigentlike syklus distribúsje, materiaal lot, nutsbedriuw steat, sample IDs, mjitten resultaten, rejects en definitive beslút. Foto's binne nuttich foar foarm en defekt lokaasje, mar se ferfange gjin mjittingen. As it proses weromkomt nei de basisline, registrearje dat ek. In mislearre proef kin noch foarkomme dat in oare ferskowing itselde idee werhelje.
08 / KapasiteitBerekkenje útfier fan akseptearre dielen, net droege-syklus beweging
Dry-cycle útfier beskriuwt masine beweging sûnder de folsleine materiaal, koeling en diel-akseptaasje lêst. It is nuttich foar it kontrolearjen fan bewegingskapasiteit, mar it is gjin belofte fan ferkeapbere produksje. In produksjeberekkening moat it echte diel, hars, skimmel, kop- of holtetelling, koelsysteem, streamôfwerts apparatuer en akseptaasjemetoade brûke. Dit is wêrom Kinggle'sprojekt ynformaasje prosesfreget om produktgrutte, gewicht, materiaal, dikte en útfiereasken foardat jo in masine oanbefelje.
Meitsje akseptearre útfier direkt oer in represintatyf produksjefinster. Telle allinnich dielen dy't passe de definiearre release kritearia, en record plande haltes, unplanned haltes, opset ferlies en rejects apart. Ferbergje se net yn ien ûnferklearbere effisjinsjefaktor. As de line produsearret ferskate dielen per evenemint, fermoedsoenje de telling by stasjon, holle of holte sadat in útskeakele útfier net ferdwine binnen it totaal.
| Metric | Berekkening of observaasje | Gebrûk | Common rapportaazje flater |
|---|---|---|---|
| Cycle sekonden | Tiid tusken itselde evenemint oer werhelle stabile syklusen | Toant masine-evenemint tempo en fariaasje | Rapportearje it koartste ienige evenemint |
| Dielen per evenemint | Akseptearre fysike dielen útbrocht troch ien folslein foarmjen evenemint | Ferbynt hollen, holtes en stasjons mei folume | Oannommen dat elke outlet produsearret |
| Teoretyske oere output | (3.600 / syklus sekonden) × dielen per evenemint | Planning ferliking by ûnûnderbrutsen betingsten | Calling it resultaat garandearre produksje |
| Akseptearre oere útfier | Akseptearre dielen / waarnommen produksje oeren | Toant brûkbere útfier fan it testen produktpakket | Counting purge, opset of ôfwiisde dielen |
| Feroarje resultaat | Akseptearre útfier nei minus akseptearre útfier foar, ûnder oerienkommende betingsten | Testet oft de bewurking it echte doel ferbettere | Fergelykje ferskate produkten, ferskowings of nutsbedriuwen |
Rapportearje kwaliteit neist snelheid. Omfetsje gewicht- en muorreresultaten, krityske ôfmjittings, útkomst fan funksjonele test, tellen fan skrap of hold, nutsbetingst en de revyzje fan it resept. In reduksje fan twa sekonden hat gjin standalone betsjutting sûnder de orizjinele syklus, oantal dielen, akseptearre opbringst en testbetingsten. Dit artikel publisearret dêrom gjin persintaazje ferbetteringdoel. It resultaat moat komme út de line gegevens fan de keaper.
Foar in nije masine of mal, definiearje de útfiermetoade foar de proef. Kinggle'sfabryk akseptaasje test gidsleit út hoe't te ferbinen de mjitten run mei de krekte produkt, materiaal, skimmel en nutsbedriuwen betingsten. Brûk deopstart checklistom fêst te stellen in stabile steat foar timing, en deferoaring gidsom opsetferlies apart te hâlden fan fêste produksje.
09 / LimitsStopje de proef as it proses kontrôle ferliest
Stopje en weromsette de goedkarde tastân as in wacht, interlock, needstop of gefaarlike enerzjykontrôle net funksjonearret lykas bedoeld. Stopje foar ûnferwachte masinebeweging, botsingsrisiko, ûngewoane hydraulyske of pneumatyske gedrach, skansearre drukkomponinten, elektryske oververhitting, lekken of in ûnienichheid tusken werjûn feedback en fysike posysje. Cycle-time wurk nea machtigt operaasje om in fout.
Part bewiis kin ek stopje it proses. Sjoch foar in parison dy't net mear oankomt yn 'e juste posysje, ûnfolsleine mouldsluting, opkommende flits, ynstabyl gewicht, tinne krityske muorren, blow-outs, ûnfolsleine detail, sticking, trim skea, warpage, ovale hals, rocker boaiem, krimp of funksjonele-test mislearring. De prosesgids fan Formosa ferbynt ferskate fan dizze symptomen mei oermjittige waarmte, ûnfoldwaande koeling, in koarte syklus of betingst foar koelkanaal. Brûk it symptoom om de juste diagnoaze opnij te iepenjen ynstee fan in brede koeltiid ta te foegjen sûnder de oarsaak te finen.
Escalate doe't de beheining fereasket in mal-kanaal feroaring, die of blow-pin modifikaasje, kontrôle-programma feroaring, interlock feroaring, druk-systeem wurk of operaasje bûten de kwalifisearre hars en masine finster. Brûk deprevintyf ûnderhâld gidsfoar repeatable apparatuer fynsten. In droegen meganisme kin de syklus stadich meitsje, mar in flugger kommando sil it net reparearje.
Beëinigje it projekt mei in frijlitten basisline. Update it resept allinich fia it goedkarringsproses fan 'e plant, hechtsje it stekproef en mjittingsrekord ta, en geef oan hokker produkt, skimmel, hars en masinekonfiguraasje it resultaat dekt. Hâld ôfwiisde proeven yn it wizigingslogboek. As de folgjende ferskowing de akseptearre syklus kin reprodusearje en syn grinzen ferklearje, is de ferbettering klear foar normale produksje.
10 / AntwurdenFaak stelde fragen oer blaasfoarmsyklustiid
Wat bepaalt de syklustiid fan extrusion blow moulding?
Cycle tiid wurdt bepaald troch de stadichste fereaske paad troch parison of skot tarieding, mal beweging, ynflaasje, cooling, exhaust, iepening, take-out en downstream handling. Produkt mjitkunde, muorre distribúsje, hars gedrach, skimmel cooling, masine arsjitektuer en akseptearre-part kritearia alle ynfloed op dat paad. Meitsje de eigentlike folchoarder en feedbacksignalen foardat jo beslute hokker timer ferantwurdlik is.
Is koeling altyd it langste diel fan in blaasfoarmsyklus?
Cooling beslacht it grutste part fan 'e moulding syklus yn in protte polyolefin applikaasjes, neffens LyondellBasell syn blow moulding gids, mar it is net automatysk de aktive beheining op elke line. Parison-levering, akkumulator-folling, skimmelferfier, robotferwidering, trimmen of testen kinne de folgjende start regelje. In tiidline lit sjen oft it ferminderjen fan koeling de folsleine syklus soe feroarje of allinich it diel waarmer útsmite.
Hoe kin koeltiid wurde fermindere sûnder warpage te feroarjen?
Kontrolearje earst de betingsten foar oanfier en werom fan koelmiddel, circuitbalâns, kanaalreinens, skimmeltemperatuerpatroan en de waarme lokaasje op it diel. Fergelykje muorreferdieling mei it tekenjen en goedkard proses. Feroarje ien dokumintearre betingst, lit it proses stabilisearje, en kontrolearje ôfmjittings en foarm nei it fereaske ynterval nei it útwerpen. As deselde lokale hot regio bliuwt, kin de skimmel of muorre ferdieling nedich engineering review.
Fergruttet in koartere syklus altyd blow moulding output?
Nee Output nimt ta allinnich as de feroare syklus is de line beheining en de ekstra dielen wurde akseptearre. In flugger masine-evenemint kin meitsje waarmere dielen, mear rejects, robot jams, trimming skea of in tester efterstân. Ferlykje akseptearre dielen per waarnommen oere ûnder matched produkt, materiaal, skimmel, nut en kwaliteit betingsten. Hâld droege syklus beweging, teoretyske útfier en akseptearre produksje as aparte sifers.
Hoe beynfloedet parisonprogrammearring de syklustiid?
Parison programmearring feroaret dêr't materiaal sit lâns it produkt. Unnedige swiere gebieten kinne mear koeling fereaskje, wylst te tinne gebieten produkttests kinne mislearje. Op trochgeande masines kin it muorreprofyl ek wurde syngronisearre mei syklustiid, sadat in timingferoaring it profyl pleatsing kin feroarje. Ferifiearje muorre lokaasjes, diel gewicht en profyl alignment nei in syklus feroaring yn stee fan oan te nimmen dat de bewarre kromme bliuwt korrekt.
Hokker gegevens moatte wurde stjoerd nei Kinggle foar in syklus-tiid probleem?
Stjoer it masinemodel en controllerferzje, produkttekening, skimmel- en tooling-ID's, harsklasse en lot, resipeferzje, fytsfideo opnommen fan in feilige lokaasje, evenemintetiidline, alarmhistoarje, dielgewicht en muorrekaart, krityske ôfmjittings, defektfoto's, observaasjes fan masine-ynlaatlucht en koelwetter, streamôfwerts stopoarsaken en akseptearre útfier oer in bepaalde perioade. Dit bewiis helpt skieden koeling, tooling, kontrôles, nutsbedriuwen, materiaal en line-balâns oarsaken.

Beprate it produkt en syklus as ien systeem
Stjoer de eigentlike dieltekening, hars, skimmel, masinekonfiguraasje, hjoeddeistige syklustiidline, waarnimmings fan nut en mjitten kwaliteitsresultaten. Kinggle kin it bewiis beoardielje om 'e masine, ark, kontrôles en produksjedoel.
Stjoer jo produksjegegevensBoarnen brûkt foar dizze gids
Kinggle-hosted hantliedingen stypje útspraken oer de dokuminteare kontrôles en masinesekwinsje. Polymer-produsint-gidsen stypje de koel- en defektrelaasjes. OSHA-boarnen binne opnommen foar de feiligensgrins fan 'e Feriene Steaten. Gjin fan dizze boarnen leveret in universele syklusdoel foar elk produkt of masine.
- Kinggle-hosted Automatyske Blow Molding Machine Operation Manual, tagong op 8 septimber 2026.
- Moog DigiPack III Parison Wall Thickness Controller Manual, MRJ06301, host troch Kinggle, tagong op 8 septimber 2026.
- LyondellBasell, in gids foar polyolefinblazen, tagong op 8 septimber 2026.
- Formosa Plastics, Polyetyleen Extrusion Blow Moulding Process Guide, tagong op 8 septimber 2026.
- OSHA 29 CFR 1910.147, De kontrôle fan gefaarlike enerzjy, tagong op 8 septimber 2026.
- OSHA 29 CFR 1910.212, Algemiene easken foar alle masines, tagong op 8 septimber 2026.