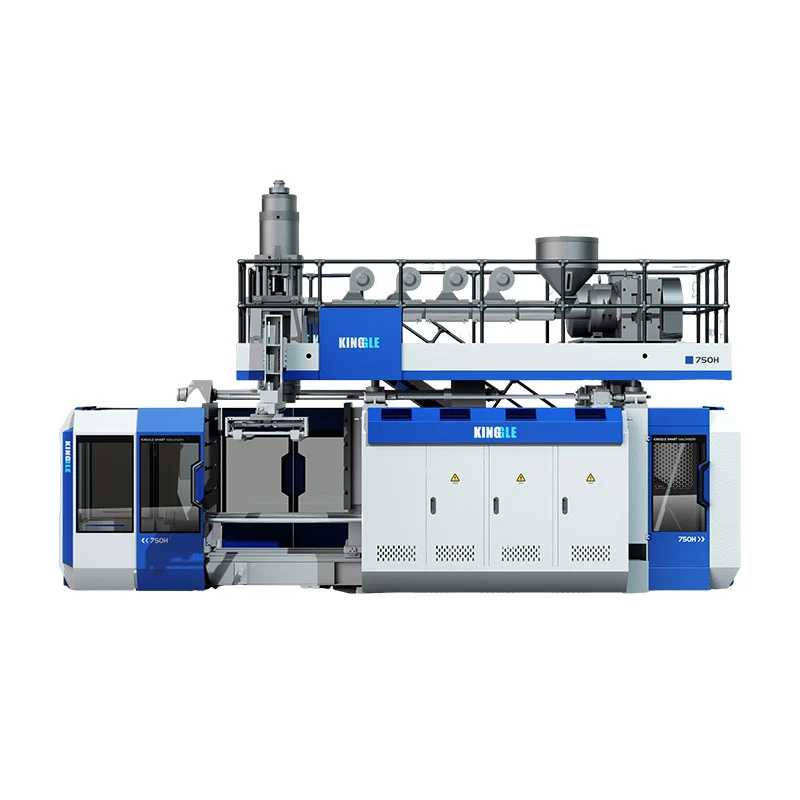
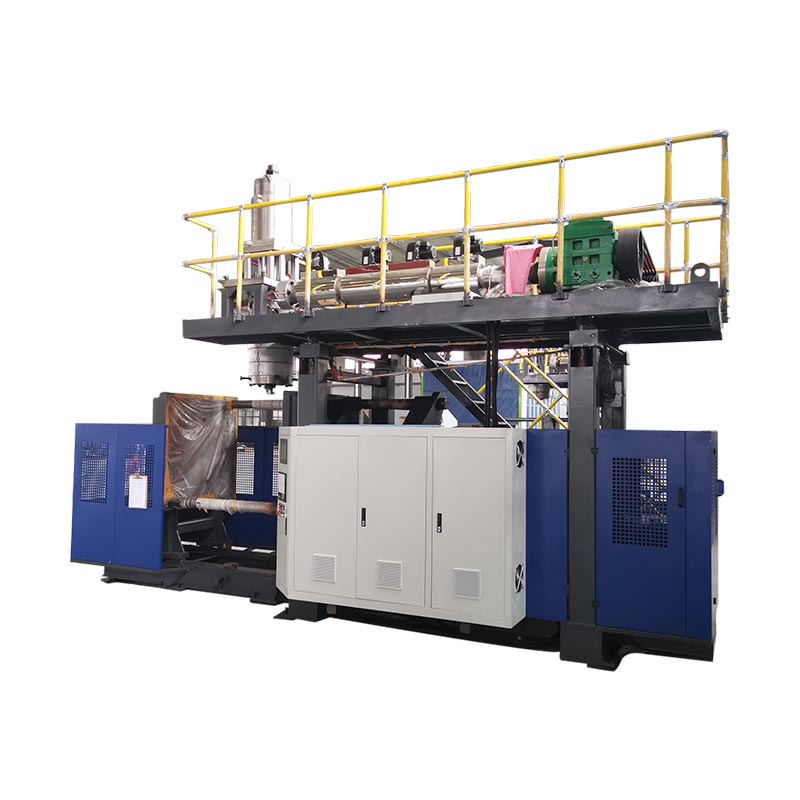
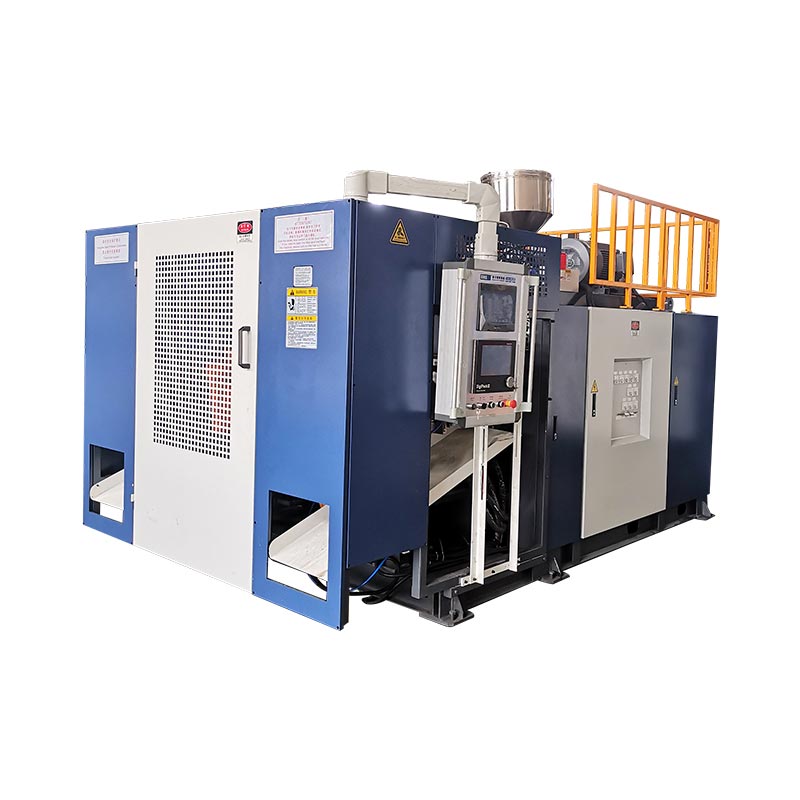
In twadde stasjon feroaret hoe't de masine brûkt extrusion, cooling en mal-handling tiid. It ferdûbelet net automatysk ferkeapbere útfier, legere enerzjy per flesse of makket in grutter produkt. Trije paired Kinggle masine maten litte sjen wêr't de echte ferskillen ferskine.

De echtesingle vs dûbele stasjon blow moulding masineferliking is dêrom in folsleine-sel stúdzje, net in koetsen telle. It beslút moat ferbine de flesse, produksje skema, bruto melt fraach, twa-stasjon folchoarder en akseptearre-diel eask.
Wat feroaret tusken ien stasjon en twa?
Yn in single-stasjon trochgeande extrusion blow moulding masine, vangt ien mal-en-clamp posysje de parison, foarmet it diel, koelt it en releases it. It folgjende mouldingsevenemint moat passe om de folchoarder fan dat iene stasjon.
In dûbel-stasjon-of twilling-stasjon-extrusion blow moulding masine wikselt twa mal posysjes om in dielde extrusion systeem. Ien stasjon kin yn in blaas-, koelings- of dielferwideringsstap wêze, wylst it oare har taret om de folgjende parison te fangen. Dit is wêrom dûbel-stasjon apparatuer wurdt ek beskreaun as in dûbele-sided of shuttle blow moulding masine yn guon merken.
Dizze ferienfâldige folchoarder ferklearret de kâns, net de definitive produksje taryf. Stasjonsreizen, parisonfoarming, skimmel ticht, blazen, útstjit, koeling, útstjit, trimmen en streamôfwerts oerdracht moatte noch byinoar passe. Unôfhinklike shuttle-masine-literatuer listet ek single- en dûbelsidige konfiguraasjes apart fan single- en multi-parison-diekoppen, en fersterket dat dit ferskate apparatuerkarren binne.
Net betiizje stasjon count, holle count, holte count en laach count
In protte sitaatflaters begjinne om't "dûbel" wurdt brûkt sûnder te sizzen wat ferdûbele is. In dûbel-stasjon masine is net needsaaklikerwize in dûbele kop masine, in twa-holte mal of in twa-laach line.
| Term | Wat it telt | Wat it feroaret | Fraach foar de leveransier |
|---|---|---|---|
| Single of dûbele stasjon | Mould-en-klem posysjes dy't wurkje yn folchoarder | Masine folchoarder, mal-set eask, útfier potinsjeel, foetôfdruk en ôfhanneling | Hoefolle folsleine malstasjons wikselje ôf op dizze masine? |
| Single of multi-head die | Parisons extruded op ien moulding evenemint | Hoefolle skimmelholten kinne tagelyk fiede wurde en de fereaske útgongspunt | Hoefolle ferkeappunten binne opnommen, en wat is har sintrumôfstân? |
| Single of multi-cavity mal | Dielen foarme yn ien mal ticht | Dielen per moulding evenemint, mal grutte, cooling lykwicht en trimmen | Hoefolle ferkeapbere dielen moat ien mal evenemint produsearje? |
| Single of multilayer | Materiaal lagen yn it diel muorre | Extruders, die-head arsjitektuer, materiaal ôfhanneling en proses kontrôle | Hokker materialen en laachstruktuer binne opnommen yn 'e offerte? |
DeR & B trochgeande extrusion shuttle gegevens sheet, bygelyks, list single- en multi-parison die hollen apart fan ien- of twa-stasjon clamp konfiguraasjes. Multi-parison tooling is ien útfier lever; in twadde mal stasjon is in oar. In foarstel kin beide lever brûke of beide kombinearje, sadat it sitaat elk apart moat identifisearje.
Terminology feroaret ek per regio. Keapers meie sykje nei indûbele stasjon blow moulding masine, twin stasjon blow moulding masine, twa-stasjon flesse blaasmasineofdûbele-sided shuttle blow molder. Befêstigje de fysike folchoarder ynstee fan te selektearjen op namme allinich.
Orizjinele ferliking: trije keppele Kinggle-masinegrutte
De folgjende analyse brûkt spesifikaasjes publisearre op seis hjoeddeistige Kinggle-produktsiden. Elts pear hat deselde nominale maksimum container kapasiteit, dat makket it stasjon ferskil makliker te sjen. De sifers binne katalogusferwizings, gjin produksjegarânsje foar elke flesse, hars, diekop of opsjepakket.
| Kapasiteit en model | Stations | Publisearre útfier label | HDPE melting kapasiteit | Machine ôfmjittings (L × B × H) | Ienfâldige L×W envelope* | Gewicht | Klemkracht |
|---|---|---|---|---|---|---|---|
| 2LKGB2L | Inkel | 600 pcs/h droege syklus | 30 kg/h | 3,1 × 1,7 × 2,5 m | 5,3 m² | 2,5 t | 40 kN |
| 2LKGB2D | Dûbel | 600 × 2 pcs/h droege syklus | 55 kg/h | 3,1 × 2,2 × 2,5 m | 6,8 m² | 4,5 t | 40 kN |
| 5LKGB5L | Inkel | 500 pcs/h droege syklus | 55 kg/h | 3,1 × 2,2 × 2,5 m | 6,8 m² | 3,0 t | 65 kN |
| 5LKGB5D | Dûbel | 500 × 2 pcs/h droege syklus | 80 kg/h | 3,2 × 2,2 × 2,5 m | 7,0 m² | 5,2 t | 65 kN |
| 15LKGB15L | Inkel | 450 pcs/h droege syklus | 100 kg/h | 4,5 × 2,2 × 2,8 m | 9,9 m² | 7,5 t | 165 kN |
| 15LKGB15D | Dûbel | 450 × 2 pcs/h droege syklus | 120 kg/h | 4,8 × 2,9 × 2,8 m | 13,9 m² | 12,5 t | 165 kN |

Wat de keppele gegevens ferriedt
1. Station count definiearret gjin maksimale diel grutte
Binnen elk Kinggle pear bliuwt nominale container kapasiteit en publisearre clamping krêft itselde: 2L en 40 kN, 5L en 65 kN, of 15L en 165 kN. De twadde stasjon feroaret de produksje folchoarder; it makket gjin 5L platfoarm yn in 15L platfoarm.
Dit ûnderskied is wichtich by de seleksje fan masines. Part folume, projektearre gebiet, mal ôfmjittings en fereaske clamp moatte noch passe it platfoarm. Kinggle'sblow moulding masine seleksje gidsbegjint út de kontener foar it kiezen stasjon count.
2. De dûbel-stasjon pearen add melt kapasiteit, mar net troch ien fêste ferhâlding
De publisearre HDPE-smeltkapasiteit rint fan 30 nei 55 kg / h yn it 2L-paar, fan 55 nei 80 kg / h yn it 5L-pear, en fan 100 nei 120 kg / h yn it 15L-pear. Dy ferhegings binne net identyk en moatte net wurde omboud ta in universele "dûbele stasjon multiplier."
Dit is de wichtichste kapasiteitsles yn 'e gegevens. Twa stasjons kinne meitsje mear foarmjen mooglikheden, mar de extruder moat noch leverje de bruto parison massa. In swierdere flesse, mear flits, mear die-outlets of koarter evenemint ynterval ferheget melt fraach. Wannear't extrusion de knelpunt wurdt, kin it tafoegjen fan stasjonsbeskikberens it net oplosse.
3. Gewicht en ynstallaasje envelope ferheging oars troch grutte
Ferhúzjen fan 'e single nei it dûbele model ferheget publisearre masinegewicht fan 2,5 oan 4,5 ton by 2L, 3,0 oan 5,2 ton by 5L, en 7,5 oan 12,5 ton by 15L. De berekkene L×W-masine-omjouwing feroaret fan respektivelik 5,3 oant 6,8 m², 6,8 oant 7,0 m² en 9,9 oant 13,9 m².
Fliergebiet wurdt dêrom net feilich omskreaun as "hast itselde" of "twa kear sa grut." It resultaat hinget ôf fan it platfoarm. Gjin fan beide masine-envelope berekkening is in fabryk yndieling: tsjinst tagong, materiaal oanbod, cooling manifolds, kontrôle kasten, diel discharge en mal ôfhanneling noch nedich romte. Brûk Kinggle'smacht, lucht, wetter en layout gidsfoardat it befriezen fan it siteplan.
4. De dry-cycle label is in ferliking sinjaal, net in levering belofte
In droege syklus registrearret masinebeweging sûnder de produksjebetingsten fan in ôfmakke diel te bewizen. Eigentlike útfier moat parisonfoarming, blaas- en útlaattiid, koeling, útstjit, trimmen, kwaliteitsferlies en plande stops omfetsje. In dikke 15L jerrycan en in ljochte 500ml flesse kinne net deselde útfier wurde tawiisd allinnich om't se rinne op in masine mei deselde stasjontelling.
Berekkenje útfier fan moulding eveneminten en massa lykwicht
Begjin mei it produkt en wurkje efterút. Begjin net mei it fermannichfâldigjen fan in katalogusnûmer mei skiftoeren.
Stap 1: definiearje de fereaske goede útfier
Konvertearje befêstige fraach yn goede dielen per oere mei help fan plande produksje oeren, plande omwikselingen en de eigen beskikberens fan 'e plant. Hâld fraachscenario's apart - basis, seizoenspeak en takomstige groei - sadat tefolle kapasiteit sichtber is yn plak fan ferburgen binnen ien optimistysk doel.
Stap 2: mjit ien folslein mouldingsevenemint
Foar de foarnommen mal, registrearje it oantal parisons, dielen foarme, bruto parison massa, klear-part massa, flash / regrind rûte, stabile evenemint ynterval en akseptearre kwaliteit resultaat. In mouldingsevenemint betsjut dat ien skimmel parisonmateriaal fangt en syn set fan dielen produsearret.
Goede dielen / h = moulding eveneminten / h × dielen per evenemint × akseptearre fraksje
Gross melt demand (kg/h) = moulding events/h × bruto parison massa per event (kg)
De akseptearre fraksje moat komme út in ôfpraat proef of in earlike plantoanname. Bruto parison massa omfettet it materiaal dat komt yn it moulding evenemint, net allinnich de klear flesse. As flash is reground, syn ôfhanneling en weryntroduksje noch beynfloedzje de line.
Stap 3: test de knyppunten as ien rigel
Fergelykje bruto melt fraach mei de foarstelde extruder ûnder it eigentlike materiaal. Dan befêstigje skimmel koeling, blaze lucht, diel fuortheljen, trimmen, lek testen, conveying, packing en grinder kapasiteit. De leechste duorsume poadium stelt de line útfier.
Sjoch Kinggle's foar bredere logika foar trochgeande masineútfiertrochgeande blow moulding masine gids. As diel gewicht of muorre distribúsje feroaret tidens speed trials, brûk deparison programmearring gidsen ferifiearje deselde muorre lokaasjes by eltse betingst.
Hokker konfiguraasje past by it produksjeplan?
Ien stasjon is normaal de skjinner shortlist as ...
- ferifiearre fraach past ien mal stasjon mei akseptabel bestjoeringssysteem marzje;
- produkt feroarings binne faak of produksje rint binne koart;
- ien mal set wurdt foarkar foar budzjet, ûnderhâld of falidaasje redenen;
- it diel, skimmel of fuortheljen metoade makket in ôfwikseljend opmaak minder praktysk;
- fabryksromte, lift tagong of streamôfwerts automatisearring is beheind;
- it projekt komt in merk yn dêr't de fraach noch net bewiisd is.
Dûbelstasjon fertsjinnet in folsleine line-stúdzje as ...
- stabile repeat fraach grutter de realistyske single-stasjon útfier;
- twa matched mal stasjons kinne rinne in repeatable proses;
- de extruder en die kop kinne leverje de fereaske bruto melt rate;
- koeling bliuwt nuttige tiid foar ôfwikseljend skimmelwurk;
- trimmen, testen en materiaal ôfhanneling kin akseptearje de ferhege stream;
- de ekstra schimmel, masine en nutsfoarsjenning hat in te ferdigenjen saaklike saak.
Gjin fan beide list ferfangt in produktproef. It foarkomt in mienskiplike oankeap flater: it behanneljen fan it twadde stasjon as in standalone útfier accessoire. It is in systeembeslút dat tooling, kontrôles, commissioning en de stream fan dielen troch it fabryk feroaret.
Utilities en downstream apparatuer kinne wiskje it stasjon foardiel
In dûbel-stasjon line kin stjoere mear waarmte yn de mal-cooling systeem en meitsje moulding eveneminten tichter byinoar. Komprimearre lucht moat druk hâlde en stream leverje as de line it freget, net allinich by idle. Koelwetter moat beide skimmelkringen berikke mei stabile omstannichheden. Elektryske distribúsje, hydraulyske koeling en kabinetomjouwing moatte oerienkomme mei de definitive bou.
Berekkenje gjin planttsjinsten út 'e fergelikingstabel. Guon hjoeddeistige Kinggle-webspesifikaasjes brûke inkonsistente ienheidstypografy, en de gemiddelde enerzjysifers beskriuwe gjin identike produkttest. Fersykje it projektspesifike nutblêd, elektryske tekening en algemiene arranzjeminttekening foar de bestelde konfiguraasje.
Kontrolearje elk proses nei it iepenjen fan de foarm
- Kin take-out apparatuer dielen ûntfange fan 'e wikselstasjons?
- Kin trimmen de eigentlike flits en mjitkunde fan 'e nekke / ûnderkant behannelje?
- Kin de lektester elke holte ynspektearje mei de fereaske linerate?
- Kin conveyors foarkomme botsing, accumulation en diel deformation?
- Kinne de molen en blender flitserje sûnder destabilisearjen fan it fersmoargingsferhâlding?
- Kinne operators beide stasjons feilich berikke foar goedkard ynspeksje en oerstapwurk?
As flugger running skept instabyl muorre dikte, flash, cooling ferfoarming of werhelje alaarms, ferbine deprevintyf ûnderhâld recordmei Kinggle'sHMI troubleshooting metoadefoardat it ferbergjen fan in fysike knelpunt mei resept feroarings.

Ferlykje totale ynstallearre kosten, net masine priis allinnich
In keaper dy't op syk is nei in priis fan in plestik flessemasjine kin twa sitaten krije dy't net lykweardich binne. Men kin befetsje de twadde mal set, take-out en lek testen; in oar kin sjen litte allinne de basis moulding masine. De legere koppriis kin dêrom in minder folsleine produksjesel beskriuwe.
| Kosten laach | Single-stasjon fraach | Double-stasjon fraach |
|---|---|---|
| Machine platfoarm | Hokker extruder, klem, kontrôles en standert auxiliaries binne opnommen? | Hokker ekstra wein, klem, blaas en kontrôle apparatuer is opnommen? |
| Molds en stjerre holle | Is ien folsleine skimmel en it juste die-outlet-pakket ynbegrepen? | Binne twa matched mal stasjons opnommen, en binne holle count en outlet pitch identyk oan it ark plan? |
| Fabryk tsjinsten | Hokker krêft, loft, wetter en flier / laden wurk is nedich? | Kinne besteande tsjinsten de flugger barrensekwinsje stypje ûnder simultane fabrykfraach? |
| Downstream sel | Hokker stappen foar take-out, trimmen, testen, ferfieren en slypjen binne hânmjittich as automatysk? | Kin elke downstream poadium akseptearje dielen fan wikseljende stasjons sûnder accumulation? |
| Feroaring en falidaasje | Hoe lang duorret ien skimmel- en reseptferoaring ûnder de proseduere fan 'e keaper? | Hoe wurde twa stasjons ôfstimd, kwalifisearre en restaurearre nei in produktferoaring? |
| Operaasje risiko | Hokker útfier is ferlern as de single mal stasjon stopt? | Kin beide stasjon wurde isolearre feilich, en wat bart der mei de dielde extrusion sequence? |
In nuttige ekonomyske ferliking brûkt deselde projektgrins oan beide kanten. Omfetsje de moulding masine, mallen, die holle, helpstikken, ynstallaasje, yn gebrûk nommen, training en fabryk modifikaasjes. Skat dan arbeid, nutsbedriuwen, pland ûnderhâld, oerstapferlies, kwaliteitsferlies en downtime mei de eigen bedriuwsferantwurdlikens fan 'e keaper.
Kosten per goed diel = totale kosten oer de fergelikingsperioade ÷ akseptearre dielen produsearre oer deselde perioade
De teller en neamer moatte itselde tiidfinster en berik brûke. Net pleatse in dûbele-stasjon haadstêd figuer boppe in single-stasjon dry-syklus útfier, of ferlykje in automatisearre dûbele line mei in basis inkele masine dy't útsluten trimmen en testen. As fraach de tafoege útfier net kin brûke, bliuwt idle kapasiteit in kosten. As fraach grutter is as de kapasiteit fan ien stasjon, binne miste produksje en oerwurk ek kosten.
Priis is noch in jildich kjopsbegrensning, mar it heart na technyske fit. Freegje Kinggle om elke ynbegrepen komponint en elk troch de keaper levere artikel te identifisearjen, sadat de offerte line foar rigel kin wurde fergelike.
In bettere RFQ skiedt garandearre betingsten fan katalogusferwizings
Stjoer itselde ynfierblêd nei elke leveransier. Oars kinne twa sitaten ferskillende oannames brûke en noch altyd fergelykber ferskine.
| RFQ fjild | Fereaske ynfier | Wêrom it feroaret it stasjon beslút |
|---|---|---|
| Diel | Tekening of stekproef, maksimale ôfmjittings, hals / finish, handgreep, ôfskieding line en trimming eask | Definieart mal fit, beweging en streamôfwerts wurk |
| Materiaal | Eksakte harsklasse, kleur, tafoegings, regrind / PCR-plan en leveransiergegevens | Feroarings melt gedrach, bruto trochstreaming en koeling |
| Mass en muorre | Foltôge gewicht, bruto parison / flash skatting, krityske muorre lokaasjes en tolerânsje | Feroaret syklusdoelen yn melt fraach en kwaliteitsbewiis |
| Easkje | Goede dielen per oere, ferskowing, jier en heechseizoen; SKU / feroaring plan | Lit sjen oft it twadde stasjon kin wurde hâlden produktyf laden |
| Tooling | Stasjon count, die outlets, holtes, sintrum ôfstân, mal sets en cooling layout | Foarkomt dat "dûbele stasjon" in oare holle of holte oanname ferbergje |
| Kwaliteit | Gewicht, dimensionale, muorre, lek, drop, top-load of oare ôfpraat tests | Beskiedt goede útfier ynstee fan beweging snelheid |
| Fabryk | Power standert, lucht / wetter betingsten, flier en plafond grinzen, lift paad en downstream apparatuer | Testet oft de folsleine dûbelstasjonsel kin wurde ynstalleare en stipe |
Record dizze items tidens de akseptaasjeproef
- Masine, mal, die holle, hars en resept identiteit.
- Stabile moulding-evenemint ynterval foar elk stasjon-net ien fluchste evenemint.
- Bruto parison massa, klear-part gewicht en flash rûte.
- Akseptearre dielen troch holte en stasjon oer it ôfpraat testfinster.
- Krityske muorre, dimensionale en funksjonele resultaten.
- Werklike lucht, wetter en elektryske omstannichheden ûnder de oantoand lading.
- Alarm, stop en hânmjittich yntervinsje rekord tidens de proef.
Dit rekord feroaret "ien tsjin dûbele stasjon" yn in beslút basearre op it produkt fan 'e keaper. It leveret ek de ynrjochtingsbasisline foar takomstige troubleshooting en previntyf ûnderhâld.
Faak stelde fragen
Wat is flugger: in ien-stasjon of dûbel-stasjon blaasfoarmmasine?
In dûbel-stasjon masine hat hegere útfier potinsjeel omdat twa mal stasjons wikselje om in dielde extrusion systeem. Eigentlike goede útfier hinget noch ôf fan smeltkapasiteit, parisontelling, koeling, dielferwidering, streamôfwerts apparatuer en akseptearre kwaliteit.
Doet in dûbel-stasjon blaasfoarmmasine dûbele produksje?
Net automatysk. Publisearre sifers foar droege syklus kinne twa ôfwikseljende stasjons sjen litte, mar ferkeapbere útfier kin wurde beheind troch bruto melt fraach, koeling, trimmen, testen, stops of ôfwiisd. Ferifiearje de masine mei it eigentlike produkt en materiaal.
Is in dûbel-stasjon masine itselde as in dûbele-head masine?
Nee Station count beskriuwt mal-en-clamp posysjes. Head count beskriuwt hoefolle parisons wurde extruded foar in moulding evenemint. In masine kin kombinearje twa stasjons mei ien of meardere die outlets.
Kin de twa stasjons rinne ferskillende mallen?
Nim net oan dat se net-relatearre produkten effisjint kinne útfiere. De stasjons diele extrusion en proses betingsten, dus produkt massa, parison timing, koeling en streamôfwerts wurk moat wêze kompatibel. Befêstigje de krekte regeling tidens engineering.
Moat ik kieze in inkele of dûbele stasjon foar 5L containers?
Containervolumint identifisearret allinich it platfoarm. Kies stasjon count út ferifiearre goede-dielen fraach, produkt gewicht, run lingte, mal en die-head plan, beskikber nutsbedriuwen, fabryk yndieling en downstream kapasiteit.
Hoe moat de útfier fan blaasfoarmmasjine wurde berekkene?
Brûk moulding eveneminten per oere fermannichfâldige mei dielen per evenemint en de akseptearre fraksje. Kontrolearje it resultaat tsjin bruto melt fraach, koeling en elke streamôfwerts stap. Brûk gjin droege syklus allinich as produksjeútfier.
Hokker ynformaasje is nedich foar in offerte foar ien-fersus-dûbelstasjon?
Soargje foar de dieltekening, materiaalklasse, klear en bruto parisonmassa, muorre- en kwaliteitseasken, doel foar goede dielen, SKU-plan, skimmel- en holtekonsept, nutsbedriuwen, yndieling en streamôfwerts apparatuer.