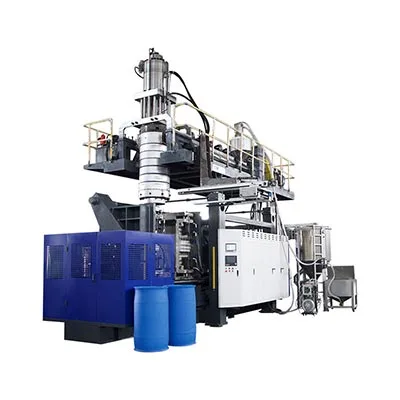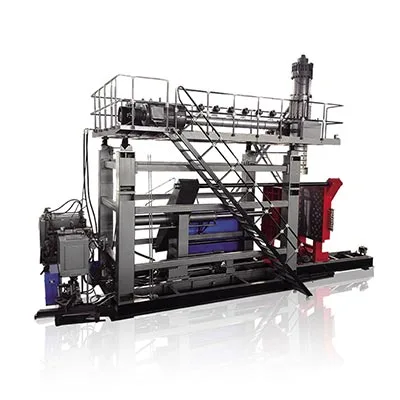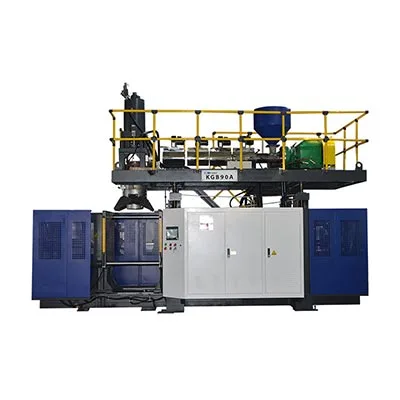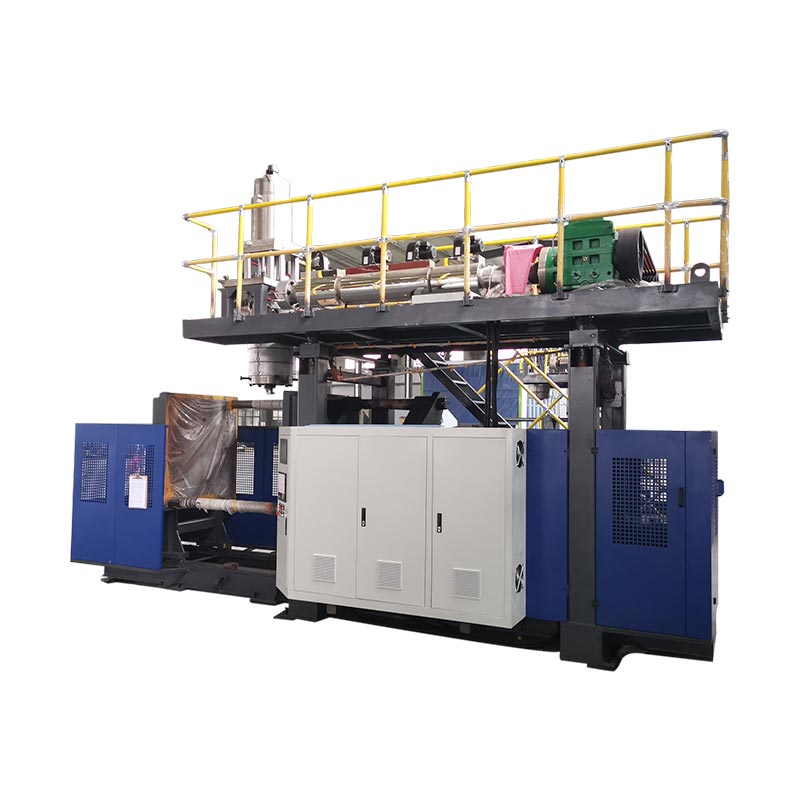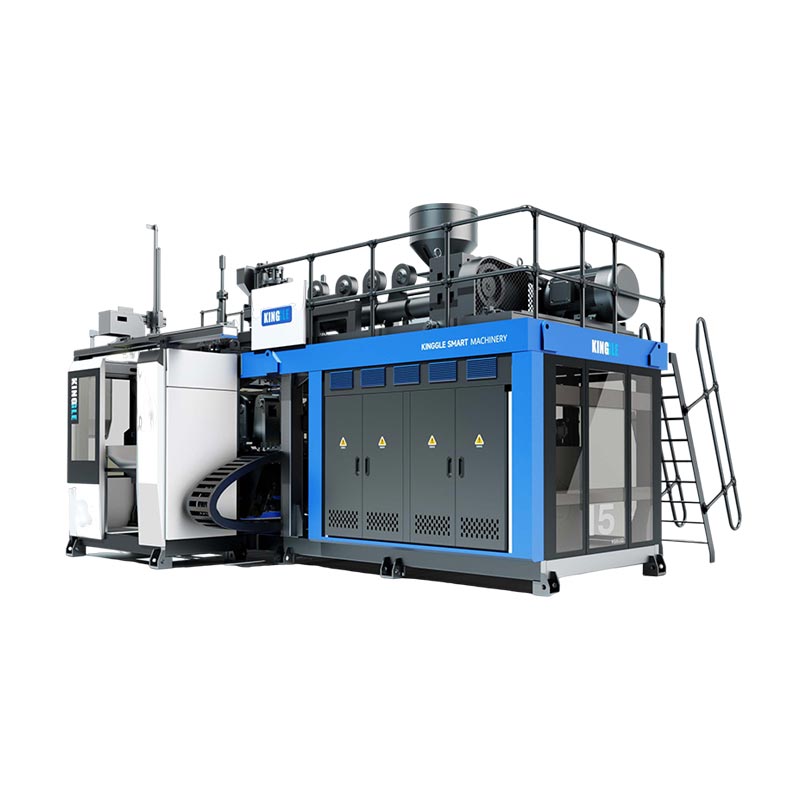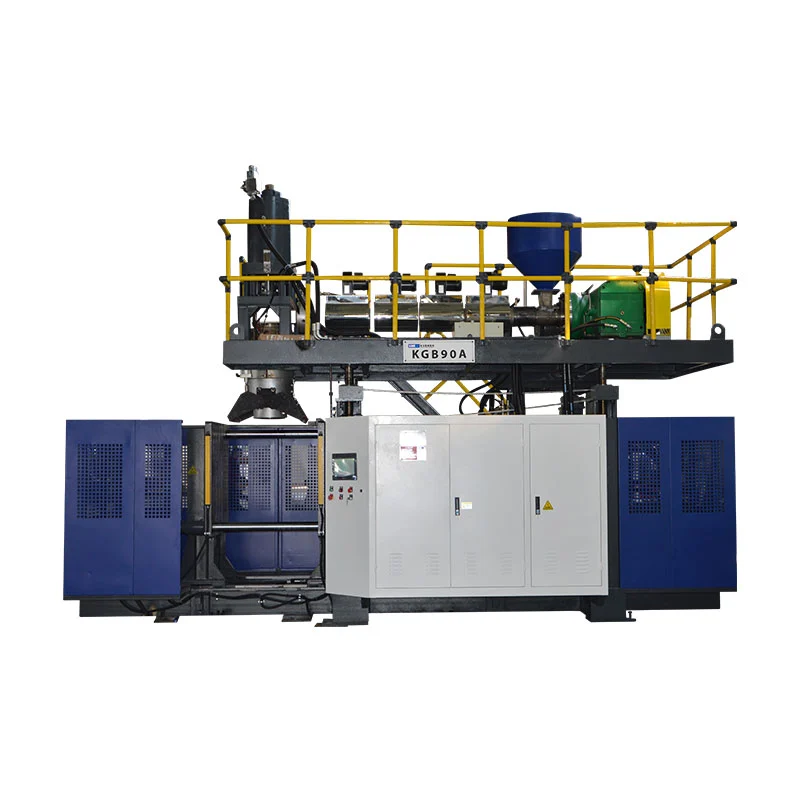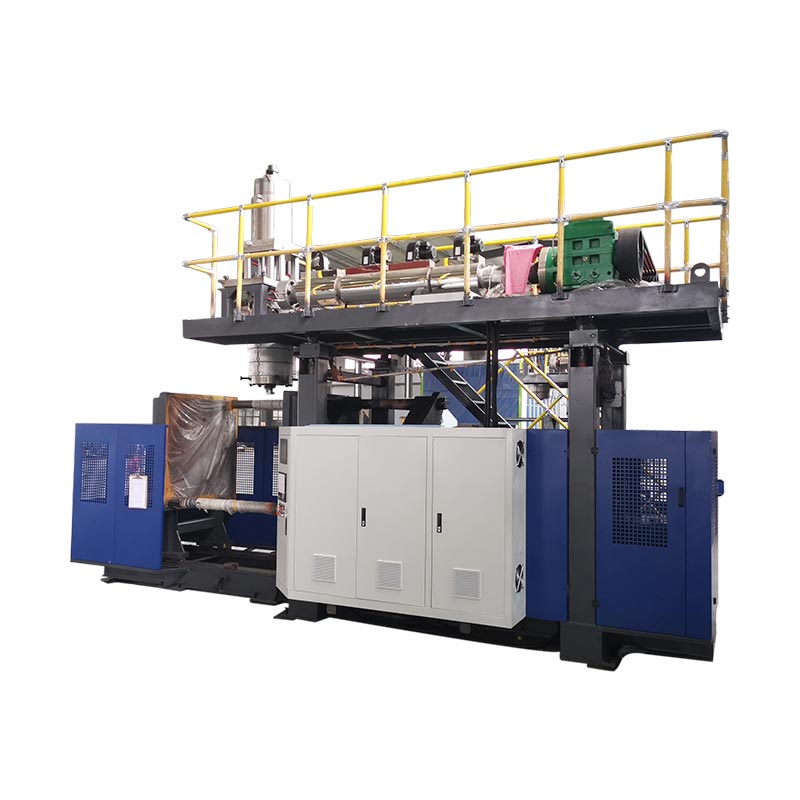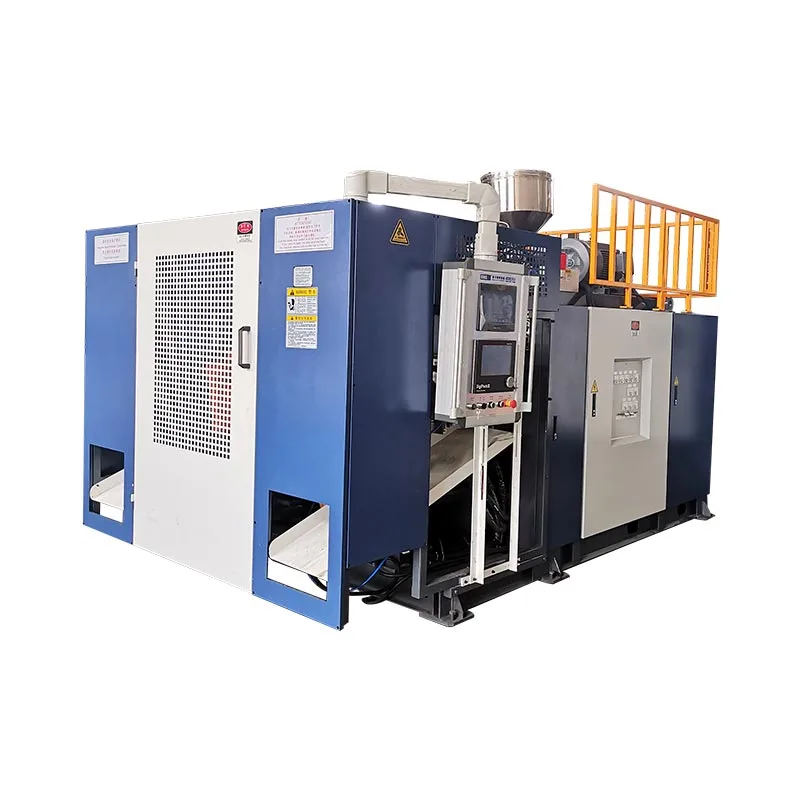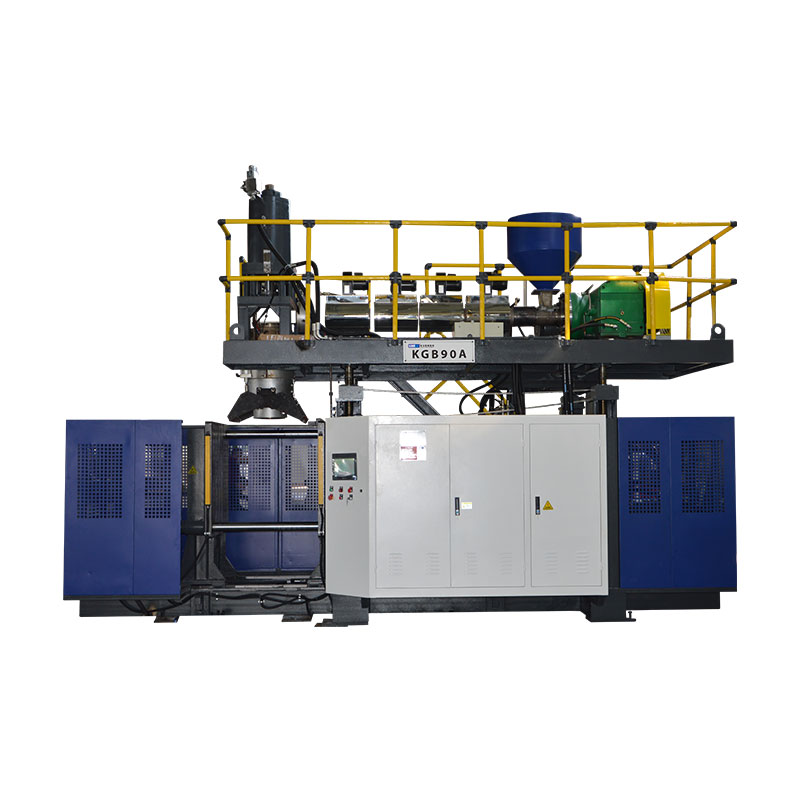
In blaasfoarmmasine-wikseling is allinich foltôge as de nije skimmel, materiaalpaad, tooling, resept en streamôfwerts opset wurde korrekt identifisearre en it nije diel trochgiet syn definieare kontrôles.It begjinnen fan automatyske syklusen is in tuskenlizzende mylpeal, gjin bewiis fan foltôging. De feilichste en rapste praktyske metoade is om alles mooglik te meitsjen foar de stop, gefaarlike enerzjy te isolearjen foar bleatsteld wurk, werstelle funksjes yn in kontrolearre folchoarder en mjitte tiid nei it earste akseptearre produksje finster, mei de akseptaasje definysje, oergong ferlies, ferantwurdlik goedkard en fereaske bewiis opnommen foardat it team begjint de folgjende produksje kampanje út in kontrolearre en traceable produksje baseline.

Terminology notysje:Produksje teams meie beskriuwe dit wurk as in extrusion blow moulding masine changeover, blow moulding schimmel feroaring, schimmel swap, tool feroaring, flesse line feroaring, blow moulding kleur feroaring, blow moulding hars feroaring of blow moulding resept feroaring. Dizze labels oerlappe, mar se beskriuwe net altyd deselde omfang. It taakpakket moat presys oanjaan hokker fysike, materiële, digitale en streamôfwerts eleminten sille feroarje.
Fiif besluten dy't de oerstap kontrolearje
- Definiearje it einpunt as in akseptearre diel en stabile produksjefinster.
- Identifisearje elk feroare item: skimmel, die tooling, blaaspin, hars, kleur, resept en downstream apparatuer.
- Ferpleats ferifikaasje, staging en dokumintaasje bûten it finster mei stopte masine wêr't feilich is.
- Brûk de autorisearre proseduere foar gefaarlike enerzjy fan 'e side foardat immen in bleatsteld gefaarsône yngiet.
- Opnimme de goedkarde opset en bewiis sadat de folgjende run begjint fanút in kontrolearre basisline.
| Feroarje domein | Wat moat passe by de nije baan | Bewiis opnij starte | Typyske ferburgen ôfhinklikens |
|---|---|---|---|
| Mold en ynterfaces | Korrekte revyzje, mounting, koeling, blow-pin / kearn en take-out relaasjes | Kontroleare hânbeweging en lekfrije ferbiningen | Slang routing, sensor posysje of streamôfwerts klaring |
| Die en parison tooling | Goedkard tooling identiteit, meganyske posysje en kalibraasje | Rjochte, stabile parison pleatst foar de skimmel | Tooling triem komt net oerien mei ynstallearre hardware |
| Materiaal en kleur | Korrekte harsklasse, lot, masterbatch en goedkard regrind regel | Skjin, homogene melt en traceable materiaal oergong | Alde hars of kleur bliuwt yn behanneling en smeltpaden |
| Resept en kontrôles | Released resept revyzje foar it ynstallearre produkt pakket | Kommando en eigentlike steat iens fia in kontrolearre syklus | In âlde produktwearde oerlibbet bûten it bewarre resept |
| Diel en line akseptaasje | Tekening, fisuele limyt, gewicht, muorre, ôfmjittings en funksjonele tests | Definearre opienfolgjende as op tiid basearre akseptaasjefinster | Trimmer, lektester, transportband of pack-out brûkt noch de âlde SKU |
In oerstap is pas foltôge as de nije flesse wurdt goedkard
Planten brûke it wurd faakomwikselingfoar ferskate ferskillende eveneminten. Ien tafersjochhâlder kin stopje de klok as de nije mal wurdt clamped. In oar kin it stopje as de earste automatyske syklus begjint. Kwaliteit kin foltôging definiearje as it earste diel dat ynspeksje trochgiet, wylst produksje in oanhâldende run fan akseptearre dielen fereaskje kin. Dizze definysjes produsearje ferskate nûmers, dus in fergeliking fan oerstaptiid is sinleas oant it begjinpunt en einpunt fêst binne.
Foar in extrusion blow moulding line, is in nuttich begjinpunt de lêste akseptearre diel út de útgeande baan. In nuttich einpunt is it earste akseptearre produksjefinster foar de ynkommende baan. De plant moat dat finster definiearje. It kin in set oantal opienfolgjende dielen wêze, in definieare tiid by stabile omstannichheden as in samplingregel oer stasjons, holtes of die-outlets. De eask heart yn de kontrolearre produkt of proses spesifikaasje, net yn in operator syn ûnthâld.
Dizze definysje bleatstelt wurk dat in skimmel-allinne metryske ferberget. De ynkommende produkt kin fereaskje in oare die of mandrel, blow pin, hals tooling, core beweging, parison profyl, hars, kleur, regrind regel, lektestprogram, trimming fixture, label, conveyor gids of pack-out patroan. Sels as de fysike skimmel ynstalleare bliuwt, kin in materiaal- en reseptoergong noch in folsleine plestik flesseproduksje-oergong wêze.
Skied it resultaat yn fjouwer maatregels: stopmasinetiid, tiid foar it earste foarme diel, tiid foar it earste akseptearre diel en tiid foar it aksepteare produksjefinster. Record opset ôfwiisd en purge kwantiteit neist dy tiden. Dit belooft net dat elk nûmer sil falle. It makket it ferlies sichtber en foarkomt dat in flugge trochstart wurdt rapportearre as in súksesfol extrusion blow moulding masine changeover doe't de streamôfwerts line of kwaliteit poarte is noch ôfwizen fan dielen.
Plan it nije produktpakket foardat de masine stopt
De oerstap moat begjinne as in ynformaasjekontrôle wylst de útgeande baan noch rint. Bouwe ien útbrocht baan pakket dat identifisearret it diel tekening en revyzje, hars grade, masterbatch, tastiene regrind, target part gewicht, krityske ôfmjittings, muorre-dikte lokaasjes, fisuele kritearia, funksjonele tests en ferwachte pack-out. Foegje de skimmel, die tooling, blaze pin, ynfoegje, take-out en streamôfwerts fixture identiteiten. As twa items in mienskiplike namme diele, brûk dan duorsume ID's as revyzje-kontroleare foto's, sadat it opsetteam net kiest troch uterlik.
Kinggle's publisearreferkeap prosesfreget keapers om produktfoto's of tekeningen, gewicht, grutte, materiaal, dikte, útfier en gemyske ferset te leverjen foardat in masine-oplossing wurdt selektearre. Deselde ynfierkategoryen binne weardefol by lettere feroarings, om't se masine-opset ferbine mei it diel dat produsearre wurde moat. It produksjepakket moat spesifyk wêze as it orizjinele ûndersyk en moat allinich goedkarde wearden befetsje foar de eigentlike kombinaasje fan masine, skimmel en materiaal.
Stage de folgjende mal en ferifiearre auxiliary items yn it oanwiisde gebiet sûnder obstructing útgongen, guarding of materiaal flow. Kontrolearje opheffen punten en de plant syn lift plan, mar net ôfliede opheffen kapasiteit út de skimmel syn nominale grutte. Befêstigje dat koelferbiningen, luchtferbiningen, sensors, kabels en befestigings oanwêzich binne en korrekt identifisearre. Bereid skjin materiaal ôfhanneling apparatuer en segregearre konteners foar útgeande hars, oergong materiaal en ôfwiisd dielen. As de line omfiemet in trimmer, lek tester, labeler of cunewalde, befetsje syn resept en feroarje dielen yn deselde readens review.
Hâld in koarte reewilligensbeslút foar it lêste âlde diel. De skimmel setter befêstiget tooling en lift reewilligens, materiaal ôfhanneling befêstiget de juste lotten en skjinne rûte, de operator befêstiget resept tagong, ûnderhâld befêstiget alle plande wurk, en kwaliteit befêstiget de stekproef plan. As in fereaske item ûntbrekt, lit de útgeande baan rinne as praktysk. It ûntdekken fan it probleem foardat de plande stop konvertearret downtime yn tariedingstiid sûnder in feiligens fluchtoets te nimmen.
Kontrolearje gefaarlike enerzjy foardat skimmel of tooling wurk
In blow moulding mal feroaring kin bleatstelle minsken oan clamp beweging, moving platen, blow pins, cutters, robots, hydraulyske druk, pneumatyske druk, elektryske enerzjy, hot polymeer en ferwaarme tooling. It drukken op in normale stopknop makket gjin feilige betingst foar wurk yn in gefaarsône. De wurkjouwer moat bepale hokker taken it ûnderhâld of ûnderhâld binne, alle enerzjyboarnen identifisearje en de masine-spesifike enerzjykontrôleproseduere fan 'e side tapasse fia oplaat en autorisearre personiel.
Foar wurkplakken yn 'e Feriene Steaten,OSHA 29 CFR 1910.147adressen service en ûnderhâld dêr't ûnferwachte energization, opstarten of frijlitting fan opslein enerzjy koe ferwûne in meiwurker. It fereasket in programma foar enerzjykontrôle, dokuminteare prosedueres wêr fan tapassing, training en periodike ynspeksje.OSHA 29 CFR 1910.212jout de algemiene masine-guarding eask. Planten bûten de Feriene Steaten moatte de wetten, noarmen en wurkjouwerprosedueres folgje dy't jilde op har lokaasje.
It feroaringsplan moat ek taken oanpakke dy't tydlike enerzjy nedich binne foar testen of posysjonearring. Dat is gjin tastimming om te ymprovisearjen. De ferantwurdlike wurkjouwer moat in konforme folchoarder definiearje foar it wiskjen fan ark en minsken, it herstellen fan allinich de nedige enerzjy, it útfieren fan 'e test, de-enerzjearjen op'e nij as nedich en it opnij tapasse fan kontrôles foardat bleatsteld wurk opnij wurdt. In ljocht gerdyn, ynsletten doar of needstop kin normale operaasje beskermje, mar it moat net tafallich wurde behannele as in ferfanging foar de jildende proseduere foar gefaarlike enerzjy.
Beskermje de apparatuer sa foarsichtich as de minsken. Kinggle's hostedautomatyske blow moulding masine operaasje hânliedingwarskôget dat blow-pin beweging moat wurde ôfstimd mei de mal-iepen betingst en beskriuwt platfoarm en die-head posysjonearring funksjes. De krekte ynterface en feilige bewegingslogika ferskille per model, opsjes en softwareferzje. Dêrom moat it opsetteam de masinespesifike tastiene moasjes identifisearje foar de halte ynstee fan se te ûntdekken wylst in ophongen skimmel of bleatsteld ark oanwêzich is.
Run ien kontrolearre folchoarder oer mal, materiaal en kontrôles
De folgjende folchoarder fan acht etappe is bewust skreaun as in kontrôlestream, net in universele meganyske proseduere. De detaillearre stappen foar it fuortheljen fan schimmels, wearden fan befestigings, slangmetoade, grinzen foar tooling-temperatuer en testmoasjes moatte komme fan 'e eigentlike ynstruksjes foar masine, skimmel en plant. De wearde fan in mienskiplike folchoarder is dat it jout operaasjes, tooling, ûnderhâld, materialen en kwaliteit deselde handoff punten.
-
Freegje de útgeande baan.Identifisearje it lêste akseptearre âlde diel, bewarje it fereaske prosesrekord en fermoedsoenje útgeande hars, labels en wurk-yn-proses. Bewarje in goedkard stekproef as it kontrôleplan fan 'e plant ien fereasket.
-
Stopje yn 'e goedkarde steat.Folgje de ynstruksjes foar it sluten fan 'e masine en hars. Ferantwurdzje foar waarme ferbliuw en materiaal oerbleaun yn 'e hopper, extruder, holle of accumulator ynstee fan oannimme dat in normale pauze is geskikt foar in hars feroaring.
-
Isolearje foar bleatsteld wurk.Autorisearre personiel tapasse de prosedueres foar gefaarlike enerzjy en lift fan 'e side. Ferifiearje isolaasje en adres opslein hydraulyske, pneumatyske, gravitasjonele en termyske enerzjy foardat immen komt yn de definiearre gefaar sône.
-
Fuortsmite en beskermje útgeande komponinten.Skeakelje, lift en bewarje de skimmel en byhearrende ark troch har kontroleare ynstruksjes. Cap of beskermje skjinne ferbinings en record skea, lekkage of abnormale wear ynstee fan it trochjaan nei de folgjende run.
-
Ynspektearje mienskiplike ynterfaces.Kontrolearje montagegesichten, ôfstimmingsfunksjes, koel- en loftferbiningen, sensoren, kabels en it tagonklike bewaakte gebiet. In ferburgen ynterface probleem kin folgje de nije mal en lykje op in resept flater.
-
Ynstallearje it ferifiearre ynkommende pakket.Match fysike ID's oan it frijlitten taakpakket. Rûte ferbinings om knype-, waarmte- en bewegingsgefaar te foarkommen, foltôgje dan de oantsjutte montage- en ferbiningskontrôles.
-
Herstel funksjes troch autorisaasje.Dúdlik personiel en ark, reinstall bewakers, folgje de goedkard re-energization proses en bewize tastiene hânmjittich moasjes by kontrolearre omstannichheden. Befêstigje dat kommando, feedback en fysike beweging oerienkomme.
-
Yntrodusearje materiaal en kwalifisearje it produkt.Folje de goedkarde hars- of kleuroergong, lade it frijlitten resept, foarmje diagnostyske dielen, korrigearje ien bewiisde oarsaak tagelyk en frijlitte produksje pas nei it definieare akseptefinster foarby.
In poadiumeigner moat elke handoff ûndertekenje of digitaal erkennen. Dy lytse kontrôle foarkomt dûbelsinnige útspraken lykas "de mal is klear" doe't cooling is net ferbûn, of "it resept wurdt laden" doe't ien helptiidwurd apparaat noch hâldt de foarige SKU. It lit ek sjen wêr't tiid eins ferlern gien is: wachtsje op autorisaasje, lokalisearje fan hardware, korrizjearje fan in ynterface, wiskje âlde kleur, stabilisearjen fan de parison of werhelje in kwaliteit test.
Foar mear detail oer de tooling relaasje, brûk Kinggle'sextrusion blow moulding mal design gids. Foar de kontrolearre werom fan in stoppe masine oan produksje, brûk dechecklist foar opstarten fan blaasfoarmmasjine. Dy artikels wreidzje yndividuele stadia; dizze wikselside is eigner fan de cross-funksjonele oerdracht fan de iene goedkarde baan nei de folgjende.
Behannelje hars en kleurferoaring as in materiaalpaadbeslút
In feroaring fan blaasfoarmmateriaal is net kompleet as de folgjende tas de hopper berikt. De útgeande hars of kleur kin bliuwe yn conveying linen, loaders, hoppers, blenders, feed kiel, de skroef en barrel, adapters, de extrusion holle, accumulator flow paden en die tooling. It oergongsplan moat identifisearje hokker fan dy folumes it giet om en wêr't mingd of kleurich materiaal sammele wurde sil. Der moat ek oanjûn wurde oft oergongsmateriaal weromhelle wurde kin, yn quarantaine moat of moat wurde ôffierd ûnder de materiaalregels fan 'e plant.
Folgje de goedkarde shutdown-, opstart- en purging-begelieding fan 'e harsleveransier, lykas de ynstruksjes fan' e masine. Net oannimme dat in universele purge materiaal, temperatuer of kwantiteit wurket foar elk polymeer, kleurstof en extrusion systeem. In feroaring fan natuerlik nei tsjuster materiaal presintearret in oar sichtberensprobleem fan tsjuster nei natuerlik. In feroaring tusken klassen fan deselde polymeer kin noch feroarje melt sterkte, swolling, koeling en parison gedrach. In feroaring tusken polymerfamyljes kin in mear spesifike kompatibiliteits- en degradaasjebeoardieling fereaskje. Kinggle'sHDPE tsjin PP blow moulding gidsferklearret wêrom't it diel, proses en falidaasjepakket opnij besjoen moatte wurde ynstee fan it behanneljen fan de materiaalnamme as in ienfâldige ferfanging.
LyondellBasell'sBlow moulding troubleshooting guideidentifisearret eksterne fersmoarging en degradearre hars as boarnen fan dielinen, strepen, ôfkleure dieltsjes en gatten. It wiist spesifyk op materiaal-ôfhanneling housekeeping, fersmoarge regrind, minne purging tusken harsens en minne shutdown of opstartpraktyk as mooglike bydragen. Dit binne diagnostyske relaasjes, net Kinggle-bestjoeringsynstellingen.
Bou positive materiaalidentifikaasje yn 'e handoff. Record hars leveransier, klasse, lot, masterbatch, ferhâlding, regrind boarne en de tiid dat de nije blend ynfierd it feed systeem. Hâld labels as barcode-records mei bewarre samples as nedich. As de earste nije dielen swarte flekken, strepen of kleuroerdracht sjen litte, helpe de tiidstempel en materiaalpaadrekord in foarsisbere oergong fan fersmoarging of degradaasje te ûnderskieden. Deextrusion blow moulding mankeminten gidsjout in bredere symptoom-nei-bewiis matrix.
It resept weromsette sûnder de oannames fan it âlde produkt te ymportearjen
In bewarre resept is allinich nuttich as syn identiteit en omfang dúdlik binne. It ynkommende rekord moat de produktferzje, skimmel- en toolingkombinaasje, harsklasse, relevante controllerbestân, goedkarringstatus en lêste ferifieare datum oanjaan. Tagongsrjochten moatte frijjûn produksjeresepten ûnderskiede fan ûntwikkelingsproeven. Foardat it laden fan in triem, de operator moat befêstigje dat de fysike masine steat oerienkomt mei de triem ynstee fan it brûken fan de resept namme as bewiis dat de hardware is korrekt.
Recipe-omfang kin wurde ferdield oer systemen. De wichtichste HMI kin foarm-iepen en slute posysjes, beweging faasjes, fertraging, blaas timing, cooling tiid, take-out logika en funksje seleksjes. In aparte muorre-dikte controller kin hold shot of syklus ynformaasje, die-gap wearden en de parison profyl. Downstream-apparatuer kin trimmen, lektesten of cunewalde-ynstellingen behâlde. Kinggle's hostedMoog DigiPack III hânboekleit út dat bewarre container triemmen kinne befetsje de programmearre parison profyl en tooling kalibraasje ynformaasje. It stelt ek dat krekte kalibraasje fan die-gap tooling wichtich is by it feroarjen fan de iene kontener nei de oare.
Dat bewiis stipet in fitale regel: meitsje gjin softwarebestân los fan it ark dat it is kalibrearre om te operearjen. Itselde controller hânboek merkt op dat in skimmel feroaring kin ek fereaskje in die-gap tooling feroaring. In triem dat produsearre in akseptearre container mei ien die, mandrel en kalibraasje is net automatysk jildich neidat dy items feroarje. Wêr't de plant hat goedkard master ynstellings, fergelykje de laden revyzje mei de frijjûn rekord en dokumintearje elk opsetlik ferskil. Oerskriuwe de master net by it ôfstimmen fan earste dielen.
Brûk hantlieding as opsetmodus om allinich de moasjes te bewizen tastien troch de masine-spesifike proseduere. Ferifiearje skimmelklaring, blow-pin of kearn relaasje, die-head en platen posysje, take-out paad, bewakers en feedback foar automatyske fytsen. Kinggle syn operaasje hânlieding beskriuwt hânlieding funksjes en warskôget dat blow-pin beweging moat wurde koördinearre mei de iepen skimmel. Omdat ynterfaces en opsjonele funksjes fariearje, deHMI-ynstellings en alaarmgidsmoatte wurde lêzen neist de krekte masine hânlieding ynstee brûkt as ferfanging.
Wannear't tuning begjint, feroarje ien kontrolearre fariabele foar in opjûne reden, registrearje de âlde en nije wearden, en wachtsje op it proses antwurd foar in oardieljen it. Parison distribúsje, diel gewicht, extrusion gedrach, cooling en mal posysje ynteraksje. Deparison programmearring gidsleit út hoe't jo ferbine it profyl mei mjitten muorre lokaasjes ynstee smoothing punten troch uterlik allinnich.
Validearje de earste dielen foar it mjitten fan it sukses fan oerstap
It earste ôfsletten diel beantwurdet mar ien fraach: de line kin wat foarmje. It bewiist net dat it diel foldocht oan tekening-, funksjonele of proseseasken. Behannelje iere stikken as diagnostyske samples. Markearje se troch folchoarder, tiid, stasjon, holte of die outlet as passend. Hâld se lang genôch yn oarder om te sjen oft it proses konvergeart, driuwt of werhellet in side-spesifike defekt.
Begjin mei identiteit en bruto betingst. Befêstigje it juste diel en revyzje, hars en kleur, hals- of ynterface mjitkunde, folsleine formaasje, trimrûte en dúdlike skea. Tapasse dan it kontroleare plan foar dielgewicht, muorreferdieling, krityske diminsjes, uterlik en fereaske funksjonele tests. Lek-, drop-, druk-, load-, gemyske-resistinsje- of fittests binne produktspesifyk; befetsje allinich dejingen dy't nedich binne troch de tekening, standert of falidaasjeplan fan 'e keaper. Net útfine in universele tolerânsje of sample count.
It akseptaasjemonster moat de echte produksjearrangement fertsjintwurdigje. Op in dûbelstasjonmasine, probearje beide kanten. Op in multi-head of multi-cavity opset, bewarje kop of holte identiteit sadat in gemiddelde kin net ferbergje ien mislearre útfier. As in streamôfwerts trimmer of lektester diel útmakket fan it proses fan ferkeapber diel, kwalifisearje dan ek dy apparatuer. In flesse dy't by de mal giet, mar mislearret nei trimmen is gjin akseptearre produksjeresultaat. Defabryk akseptaasje test gidslit sjen hoe't produkt, proses en test bewiis kin wurde bûn tegearre foardat shipment; itselde traceability prinsipe jildt by produksje feroarings.
Guards, feedback, nutsbedriuwen, hânmjittich bewegings en materiaal flow iens mei de goedkard opset.
Identifisearre samples passe de tekening, fisuele, dimensjeel, muorre en funksjonele easken dy't jilde.
It definieare opienfolgjende as op tiid basearre produksjefinster fan 'e plant giet oer alle relevante útgongen.
Freegje de line allinich fia de oanwiisde autoriteit fan 'e plant. Record de akseptearre samples en de reseptferzje dy't se produsearre. As it proses it goedkarde finster net kin berikke sûnder syn kwalifisearre berik te ferlitten, stopje mei eskalearjende ynstellings en ûndersiikje ark, nutsbedriuwen, materiaal, masinebetingst as it orizjinele prosesûntwerp. Kinggle'snut easken gidshelpt te skieden in masine ynstelling probleem fan ynstabile lucht, wetter of elektryske oanbod.
Ferminderje oerstaptiid troch it ferpleatsen fan tarieding bûten de halte
De feilichste kâns is meastal net flugger wrench wurk. It elimineert wurk dat net binnen it stoppe finster hie moatten wêze. Besjoch in opnommen oerstap en klassifisearje elke fertraging: wachtsje op 'e skimmel, befêstigje in revyzje, fine in slang, skjinmeitsjen fan in materiaal container, download in triem, lokalisearjen fan in test fixture, wachtsje op kwaliteit of korrigearje in skansearre ferbining. In protte fan dizze taken kinne wurde foltôge of ferifiearre foar de lêste akseptearre âlde diel, mits de tarieding net bemuoit mei produksje of bewaking.
Meitsje in klearebare kit foar elke werhelle produktfamylje. It kin befetsje ferifiearre ferbining kaarten, beskerme fasteners, labeled slangen, sensor heakjes, goedkard resept referinsjes, sample plannen en downstream feroaring dielen. Brûk fisuele identifikaasje dy't de winkelomjouwing oerlibbet. Bewarje mallen en ark sadat opheffen punten en ferbining gesichten bliuwe tagonklik en beskerme. In kit moat sykjen en ynterpretaasje ferminderje; it moat nea oanmoedigje substitúsje as in kontrolearre item ûntbrekt.
Standerdisearje ynterfaces allinich nei technyske beoardieling. Konsekwint slang lokaasjes, Connector identifikaasje, mounting referinsjes en resept namme kin ferminderjen beslút tiid, mar se moatte oerien mei druk, temperatuer, flow, beweging en feiligens easken. As in funksje foar snelle feroaring wurdt beskôge, evaluearje it folsleine systeem, ynklusyf positive beskoatteljen, feedback, lekkage, ûnderhâld, flaterbefeiliging en risiko-beoardieling fan 'e side. Feroarje in snelheidsprojekt net yn in net-dokumintearre hardwaremodifikaasje.
Brûk it oerstaprekord om ien ferbettering tagelyk te kiezen. As kleurferwidering dominearret, ûndersiikje materiaalrouting en de goedkarde purgestrategy. As ôfstimming dominearret, ynspektearje opslach, lokaasjefunksjes en skimmelkondysje. As ôfstimming fan it earste diel domineart, kontrolearje it bestjoer fan resepten, kalibraasje fan ark en prosesbewiis. As kwaliteit wachtsjen dominearret, pre-poadium kalibrearre gauges en definiearje wa't kin loslitte de baan. It doel is in werhelle earste akseptearre produksje finster, net in rekord-ynstelling droege feroaring folge troch skrap.
Underhâldswurk moat ek eksplisyt pland wurde. In oerstap kin tagong jaan foar ynspeksjes, mar it kombinearjen fan taken feroaret de omfang, minsken en needsaak foar enerzjykontrôle. Brûk dechecklist foar previntyf ûnderhâldom te besluten wat by in plande yngreep heart. Hâld ûnderhâld fynsten apart fan produkt opset feroarings sadat weromkommende apparatuer problemen bliuwe sichtber.
Bou in oerstaprekord dat de folgjende run makliker makket
In nuttich rekord is koart genôch om te foltôgjen en spesifyk genôch om de run te rekonstruearjen. Begjin mei identiteit: datum en tiid, masine, útgeande en ynkommende produktferzjes, skimmel- en ark-ID's, materiaalgraden en lotten, reseptferzjes, teamleden en frijlittingsautoriteit. Add de fjouwer timing punten definiearre earder, plus it bedrach of gewicht fan purge materiaal, opset ôfwiisd en holden produkt. As de plant ien fjild net betrouber kin mjitte, markearje it dan as net beskikber yn stee fan it te skatten.
Record útsûnderingen yn waarneembare taal. "Koelretour fan skimmelkring B liet gjin stream sjen" is brûkber as "wetterprobleem." "Reseptbestân 14 laden; streamôfwertste tester bleau op SKU X" identifisearret in handoff-flater. Photograph ûnferwachte wear, lekkage, skansearre Anschlüsse of repeatable part defekten mei de oanbelangjende identiteit marker. Link korrektyf wurk oan it ûnderhâld of nonconformance systeem ynstee fan in begraven it yn in operator kommentaar.
| Record blok | Minimum brûkbere fjilden | Fraach it antwurdet folgjende kear |
|---|---|---|
| Job identiteit | Masine, produkt, skimmel, tooling, materiaal en resept ferzjes | Kom it fysike en digitale pakket oerien? |
| Tiid | Lêste akseptearre âlde diel, earst foarme nij diel, earste akseptearre diel, stabile-finster release | Wêr waard it stoppe ynterval kwalifikaasjetiid? |
| Ferlies | Purge kwantiteit, opset rejects, holden produkt en arbeid troch rol | Hat in koartere stop gewoan ferlies earne oars ferpleatst? |
| Fertraging koade | Wachtsje, sykje, reparearje, skjinmeitsje, ôfstimme, testen of autorisaasje | Hokker tarieding of systeemprobleem moat ferbettere wurde? |
| Akseptaasje | Sample ID's, mjittingen, tests, goedkarring en lêste revyzje fan resepten | Hokker bewiis bewiist dat de line waard frijlitten? |
| Útsûndering | Observearre probleem, eigner, ynsluting en keppele aksje | Wat moat korrizjearre wurde foardat deselde baan weromkomt? |
Besjoch werhelle wizigingen per produktfamylje ynstee fan te fertrouwen op ien bêste run. Sjoch foar de mediaan en fersprieding fan elke timingstadium, weromkommende útsûnderings en werhelle skrapmodi. In inkeld ûngewoan fluch barren kin in sjek hawwe wegere, profitearre fan ideale omstannichheden of in oare akseptaasjedefinysje brûkt. It doel fan 'e gegevens is om de standert en tarieding te ferbetterjen, net om operators te drukken om feiligensmaatregels te omgean.

Slút it rekord mei de hjoeddeistige goedkarde basisline en de folgjende aksje. As de feroaring in bettere opset produsearre, ried dan de feroare wearden troch it goedkarringsproses fan 'e plant foardat jo de master bywurkje. As it in ûntwerpprobleem bleatsteld, hâld dan de tydlike befetting sichtber oant engineering it slút. Dizze dissipline feroaret elke feroaring fan blaasfoarmmasjine yn brûkber bewiis ynstee fan in oar isolearre ferskowingsevenemint.
Faak stelde fragen oer blaasfoarmwikselingen
Wat is opnommen yn in blaasfoarmmasjinewikseling?
In folsleine feroaring kin befetsje de mal, die en mandrel, blow pin, kearn of Inserts, hars, masterbatch, regrind regel, HMI resept, muorre-dikte profyl, take-out, trimmer, lek tester, conveyor gidsen, labels en pack-out. De krekte omfang hinget ôf fan de ferskillen tusken de útgeande en ynkommende produktpakketten. Definiearje dy ferskillen foar de halte. As allinnich de skimmel wurdt fermeld, kin it team opnij starte mei in âlde materiaal rûte, controller triem of streamôfwerts ynstelling.
Wannear moat de oerstaptiid begjinne en stopje?
In praktyske definysje begjint by it lêste akseptearre diel fan 'e útgeande baan en einiget by it earste akseptearre produksjefinster foar de ynkommende baan. Meitsje ek tuskentiden op foar it earst foarme diel en it earste akseptearre diel. De plant moat it produksjefinster definiearje, lykas in spesifisearre oantal opienfolgjende dielen as in tiid-basearre stekproef oer alle relevante stasjons, holtes of hollen. It brûken fan deselde definysje makket takomstige fergelikingen sinfol.
Hoe kin in plant de tiid fan feroaring fan blaasfoarmen feilich ferminderje?
Ferpleats identifikaasje, staging, skjinmeitsjen, resept ferifikaasje, gauge tarieding en kwaliteit planning bûten it stoppe ynterval dêr't dizze aktiviteiten kinne wurde dien sûnder interfering mei produksje. Label ynterfaces, beskermje opslach, tariede taak-spesifike kits en tawize eigners foar elke handoff. Analysearje wacht- en korreksjetiid apart fan fysike skimmelwurk. Ferminderje tiid net troch bewakers te omgean, gefaarlike enerzjykontrôles oer te slaan, net beoardielde liftapparatuer te brûken of dielen te akseptearjen foardat de fereaske kontrôles passe.
Beëiniget it laden fan in bewarre resept de opset?
Nee, In bewarre resept moat oerienkomme mei de ynstallearre mal, die tooling, blow pin, materiaal en produkt revyzje. Guon ynstellings kinne ek libje yn in aparte parison controller of streamôfwerts masine. Befêstigje de folsleine bestânset, bewize tastiene hânbewegingen en fergelykje it eigentlike masinegedrach mei de frijlitten basisline. Moog's DigiPack III-hantlieding ferbynt bewarre kontenerbestannen mei parison-profyl en die-gap tooling-kalibraasje-ynformaasje, dat is de reden dat hardware-identiteit en triem-identiteit ferbûn moatte bliuwe.
Wêrom ferskine swarte flekken as kleurstrepen nei in materiaalferoaring?
Mooglike oarsaken omfetsje âld materiaal dat oerbleaun is yn 'e ôfhanneling of smeltpaad, fersmoarge hars of opnij grind, ôfbrutsen hars frijlitten út in stilsteand gebiet, unjildich kleurminging, kachelfouten of in ûngeskikte shutdown en purge. Bewarje it hars en oergongsrekord foardat jo ynstellings feroarje. Folgje de goedkarde masine en hars-leveransier proseduere, ynspektearje de materiaal rûte en klassifisearje oft it defekt is willekeurich of fêst om 'e parison. Net oannimme dat ien universele suvering metoade is feilich foar elke hars en holle.
Hokker ynformaasje moat stjoerd wurde nei Kinggle oer in drege oerstap?
Stjoer de identifikaasje fan 'e masine en kontrôler, útgeande en ynkommende produkttekeningen, skimmel- en tooling-ID's, harsgraden en lotten, masterbatch- en regrinddetails, reseptferzjes, alarmskiednis, nutlêzingen, oerstaptiidline, markearre foarbyldfoto's en mjitten mislearringsgegevens. Meitsje in fideo allinich op as it kin wurde fêstlein sûnder in gefaarsône yn te gean. Spesifike bewiis lit de diskusje in materiaal-paad, tooling, kontrôle, nut of diel-ûntwerp probleem effisjinter skiede.
Plan de masine om it produktpakket
Foar in nije skimmel, nij materiaal of werhelje feroaring probleem, stjoer de eigentlike diel tekening, hars, doel tests, skimmel en tooling details, aktuele masine ynformaasje en waarnommen feroaring rekord. Kinggle kin beprate de masine, tooling, kontrôles en produksje easken út deselde bewiis set.
Stjoer jo projektynformaasjeBoarnen kontrolearre en bewiis metoade
Earste partij Kinggle-siden en Kinggle-hosted hantliedingen waarden brûkt foar masine-ynterface, projekt-ynfier en training-omfang útspraken. De hantlieding fan 'e fabrikant fan' e controller waard brûkt foar relaasjes opslein-bestân en tooling-kalibraasje. In offisjele gids foar hars-produsint waard brûkt foar materiaal fersmoarging en degradaasjepaden. OSHA-regeljouwing waard allinich brûkt om de feiligensgrins fan 'e Feriene Steaten te beskriuwen. Gjin boarne hjirûnder wurdt presintearre as in universele resept.
- Kinggle-hosted Automatyske Blow Molding Machine Operation Manual, tagong op 8 septimber 2026.
- Moog DigiPack III Parison Wall Thickness Controller Manual, MRJ06301, host troch Kinggle, tagong op 8 septimber 2026.
- Kinggle Sales ProcessenAfter-Sales Service, tagong op 8 septimber 2026.
- LyondellBasell, Hoe kinne blaasfoarmproblemen oplosse, tagong op 8 septimber 2026.
- OSHA 29 CFR 1910.147, De kontrôle fan gefaarlike enerzjy, tagong op 8 septimber 2026.
- OSHA 29 CFR 1910.212, Algemiene easken foar alle masines, tagong op 8 septimber 2026.