Konfigurearje de KGB110A fan in mjitten produktmonster, net allinich fan 'e 160L-namme. Opnimme de diel mjitkunde, netto gewicht, muorre map, hars, trim en produksje doel. Brûk dan dy yngongen om de skimmelomhulsel, bruto parison fraach, extrusion recovery, clamp eask en fabryk nutsbedriuwen te kontrolearjen.
In blaasfoarmmasine fan 160 liter kin hiel ferskillende produkten meitsje. In holle dykbarriêre hat in breed projektearre gebiet. In ponton kin hawwe lange draw sônes en sealing easken. In tafelpaniel kin breed wêze, mar relatyf ûndjip. Ien modelnamme ferwideret dy ferskillen net.
It nuttichste útgongspunt is faaks it objekt dat al op it buro fan de keaper stiet. Meitsje it, weagje it en markearje de gebieten dy't wichtich binne. Dat stekproef wurdt de keppeling tusken produktûntwerp, tooling, masinekonfiguraasje en de akseptaasjetest.

It foarbyldbestân fan seis siden dat it projekt moat ride
Dimensioned part drawing, totale grutte, iepeningen, ynserts en gearkomste ynterfaces.
Netto diel gewicht, materiaal grade, kleur, tafoegings en tastiene regrind.
Wall-dikte kaart mei krityske lokaasjes en produkt test easken.
Trim kaart showing top flash, ûnderste sturt, handle scrap en oare ferliezen.
Akseptearre útfierdoel, skiftpatroan, automatisearring en streamôfwerts wurk.
Fabrykskrêft, loft, wetter, tagong, opheffen en beskikbere selromte.
Publisearre gegevensnotysje:Kinggle's hjoeddeistige sidetitel en applikaasjetekst pleatse de KGB110A yn 'e 160L-klasse. Deselde side toant op it stuit 120 L yn 'e gearfetting en tabel mei maksimale kapasiteit. Dit artikel folget de publisearre 160L produktposisjonearring, mar de krekte bestelde kapasiteit moat wurde befêstige yn 'e offerte en technyske oerienkomst.
Begjin mei it produktmonster, net it kataloguslabel
De stekproef fertelt jo wêr't de masine beslút kin mislearje. De bûtenste dimensjes beynfloedzje de skimmel. Syn gewicht en trim beynfloedzje de accumulator. Syn brede oerflakken beynfloedzje it projektearre gebiet. Djippe hoeken en hânfetten beynfloedzje muorreferdieling. It koelgedrach hat ynfloed op de syklustiid en it fuortheljen.
Folume is noch brûkber. It helpt it projekt te pleatsen yn in algemien masineberik. Dochs kinne twa produkten mei itselde ynsletten folume ferskate koppen, klemmen of malapningen nedich wêze. In bulk float kin befetsje mear lucht wylst it brûken fan minder hars as in ticht technyske paniel mei lokale ribben en dikke mounting sônes.
Fertrouwe net op it ôfmakke diel fan in konkurrint as de ienige boarne. Foegje as it mooglik is it orizjinele ûntwerpbestân en de beëage prestaasjeseask ta. In kopiearre stekproef kin befetsje muorre dikte dy't kompensearret foar in âlde mal of proses. It werheljen fan dy muorre sûnder har wurk te begripen kin gewicht tafoegje sûnder de prestaasjes te ferbetterjen.
Kinggle is dokumintearreferkeap prosesbegjint mei produktfoto's, tekeningen, gewicht, grutte en materiaal. It freget ek om easken foar dikte, útfier en gemyske ferset. Dy folchoarder is praktysk omdat de masine oanbefelling folget it produkt bewiis.
It foarbyldbestân moat ien ferzjenûmer hawwe. As de nekke, handgreep, ynfoegje of totale lingte feroaret, fernij dan it bestân foardat de masine en de skimmel beferzen binne. Dit foarkomt in projekt wêrby't de offerte past by in iere stekproef, mar de produksjetekening net mear past by de oanhelle sel.
Bou in stekproefdossier dat kin oerlibje yngenieursoersjoch
Begjin mei basismjittingen. Record totale lingte, breedte en hichte. Foegje iepeningsdiameters, halsfinish, flensgrutte, handgreepklaring en de posysje fan elke ynfoegje ta. Markearje de skiedingsline en sichtbere knypgebieten as it stekproef se iepenbieret.
Weagje it folsleine produkt op in kalibrearre skaal. Dan skiede alle útnimbere komponinten dy't net blaasfoarme. In pet, plug, metalen ynfoegje of foamfolling moat net rekkene wurde as foarme plestik. Opnimme de metoade foar materiaalidentifikaasje ynstee fan it polymeer fan it uterlik oan te nimmen.
Wall dikte moat in lokaasje map. Nûmere de punten op in tekening of foto. Omfetsje hoeken, skoudertransysjes, handgrepen, basiskontakten, montagesônes en brede panielen. Ien gemiddelde dikte ferberget it tinne gebiet dat de prestaasjes kin kontrolearje.
Skriuw dêrnei de produkttests. In float, ferkearsbarriêre, meubelpaniel en yndustriële kontener hawwe net deselde paskritearia. Brûk de eigentlike tekening, regeljouwingseasken of ynterne test fan 'e keaper. Liene gjin drophichte, lading of lektest fan in net-relatearre produkt.
| Sample bewiis | Hoe kinne jo it opnimme | Machine beslút beynfloede |
|---|---|---|
| Algemiene mjitkunde | Ofmjittingstekening as kontrolearre 3D-bestân | Mold envelope, centerline, holle posysje en removal paad |
| Net foarme gewicht | Gewicht sûnder apart gearstalde dielen | Utgongspunt foar bruto parison massa |
| Wall distribúsje | Nûmere lokaasjes mei de keazen mjitmetoade | Parison profyl, skot ferdieling en trial kritearia |
| Resin systeem | Grade, leveransier, kleur, tafoegings en regrind regel | Screw geskiktheid, melt rate en ferwurkjen finster |
| Trim en flits | Ferwachte boppe-, ûnder-, handgreep en sideskrap | Akkumulator fraach en regrind lading |
| Funksjonele tests | Neamde metoade, betingst, stekproefgrutte en passlimyt | Mouldûntwerp, koeling, muorredoelen en FAT-omfang |
| Akseptearre útfier | Goede dielen per oere of ferskowing nei ynspeksje | Herstel taryf, koeling, automatisearring en downstream kapasiteit |
In stekproef is bewiis, net in folsleine spesifikaasje. It kin ferâldere, kromke of gemikaliën hawwe opnomd. Brûk it om bettere fragen te stellen, pleats dan de goedkarde tekening- en teststandert boppe it fysike stekproef yn 'e dokuminthierarchy.
Lês de KGB110A spesifikaasje as in set fan kontrôles
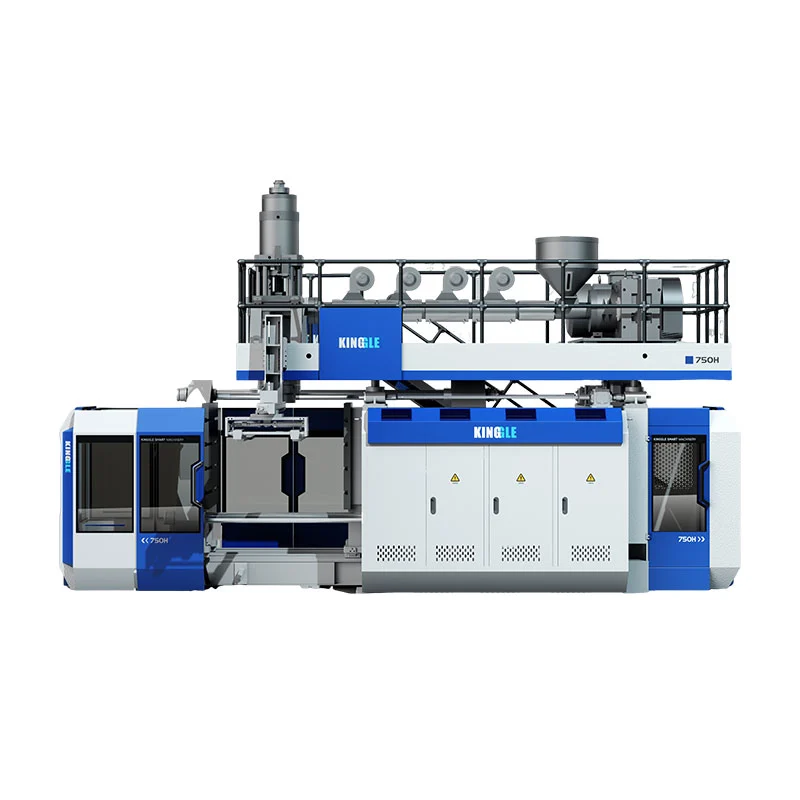
DeKGB110A produkt sidepublisearret in 6,6 x 4,2 x 5,2 m masine grutte en 22 t machine gewicht. Syn clamping seksje listet 760 kN, in 1100 x 1400 mm platen en in 1000 x 1400 mm maksimum mal. De side jout ek in 610 oan 750 mm skimmel-dikte berik.
Foar iepening en beweging toant de side 600 oant 1600 mm en in 600 mm bewegende slach. Dizze nûmers hawwe de skimmelgearkomste njonken har nedich. De brûkbere fraach is oft de folsleine kuolle diel kin loslitte en ferlitte de mal mei de bedoeld robot, Inserts en trim noch taheakke.
De extrusion seksje listet in 110 mm screw, 25 L / D ratio, 75 kW extruder motor en fjouwer ferwaarming sônes. Publisearre HDPE melting kapasiteit is 160 oan 200 kg / h. Dat berik heart ta de side HDPE-wurdearring. It bewiist net itselde taryf foar in oar materiaal of formulearring.
De kop seksje publisearret 12 (20) L accumulator kapasiteit en 9 (15) kg PE accumulator gewicht. It listet ek in 450 (600) mm maksimale die-pin diameter. Haakjes wearden kinne reflektearje konfiguraasje karren, mar de side net definiearje de regel. It foarstel moat de selekteare kop, die tooling en harsbasis oanjaan.
De side beskriuwt it standert model mei in MOOG 100 dikte controller, robot earm en boaiem blaassysteem. Dit binne earste-partij publisearre útspraken. De offerte moat noch elk levere item neame, syn ynterface en elke projektspesifike feroaring.
Fabrieklêzing:net kopiearje de tafel yn in oankeap oarder sûnder syn fragen. Set de stekproefmjitting, maltekening of nutsberekkening njonken elke spesifikaasje dy't it is bedoeld om te foldwaan.
Oersette it produkt foarm yn skimmel fit en fuortheljen romte
It produkt tekening wurdt in skimmel allinnich nei it taheakjen fan krimp strategy, holte stiel, cooling, pinch-off, vents, hals tooling en mounting. De resultearjende gearkomste kin folle grutter wêze as it produkt. In diel dat der noflik útsjocht binnen in limyt fan 1000 x 1400 mm kin strak wurde as ferbiningen en bewegende apparaten wurde tafoege.
Kontrolearje breedte, hichte en ynstallearre dikte apart. Brûk de folsleine gearstalling, ynklusyf backing platen en adapters. Befêstigje it mounting patroan tsjin de 1100 x 1400 mm platen referinsje. Lit wetter, hydraulyske, pneumatyske en elektryske ferbiningen sjen yn har ynstalleare posysjes.
Iepeningsromte is in bewegingsprobleem. In tafelpaniel moat miskien djippe ribben wiskje. In barriêre kin de holte yn in hoeke ferlitte. In ponton kin fleksibel bliuwe wylst hy waarm is en kin stipe nedich wêze by take-out. De robotgrip en dielrotaasje hawwe har eigen sweep envelope nedich.
Plan de skimmel-feroaringsrûte tagelyk. De KGB110A side jout in 22 t masine gewicht, mar net publisearje de tastiene mal gewicht. Freegje Kinggle foar de definitive skimmel-gewicht limyt, lifting punten en algemiene arranzjeminten tekening. Kontrolearje dan de plantkraan, hookhichte en oanpak.
Mouldkoeling kin de hiele syklus kontrolearje. Grutte oerflakken hawwe lykwichtige circuits nedich, wylst dikke funksjes konsintrearre koeling fereaskje kinne. Deextrusion blow moulding mould gidscovers pinch-off, venting en circuit planning yn mear detail.
Berekkenje bruto parison fraach foardat kiezen foar de holle
De accumulator moat leverje alle materiaal dat ferlit de die tidens ien moulding evenemint. Gewicht fan it klear produkt is mar ien diel. De holle fiert ek flits, sturten, handgreepskrot en elk materiaal dat it trimproses ferwideret.
Bruto parison massa = netto foarme produkt + flits en trim + dokumintearre proses fergoeding
Brûk mjitten of skimmel-ôflaat wearden. Der is gjin universele skrappersintaazje foar floaten, barriêres, meubels en technyske ûnderdielen.
Kinggle publisearret 9 (15) kg as de line foar PE-akkumulatorgewicht foar KGB110A. Behannelje it as in kop- en materiaalreferinsje, net kapasiteit foar klear produkt. PE-klasse, smelttemperatuer, recycled ynhâld en die-ynstelling kinne brûkber gedrach feroarje. In oare hars fereasket syn eigen resinsje.
Parison lingte is fan belang mei massa. In lange parison kin sakje of stretchje foardat de skimmel slút. In brede die kin de tekening dy't nedich is om it produkt ferminderje, mar kin de easken foar holle en ark feroarje. Record de die grutte, programmearre gat, extrusion tiid en parison posysje tidens de proef.
Bruto fraach beynfloedet ek regrind. Swiere flits kin passe by de accumulator by it meitsjen fan in grutte skrapstream. It granulator-, transport- en blendsysteem moat byhâlde. As opnij grind weromkomt nei it produkt, hearre de kontrôles foar persintaazje en fersmoarging yn 'e goedkarde formulearring.
Lit kontrôle berik foar profyl korreksje. In holle dy't op syn praktyske râne rint, kin in bytsje romte hawwe foar dikkere hoeken as in langere parison. De proef moat stabile bruto massa sjen litte, akseptabel cushion en repeatable parison pleatsing oer in definiearre sample finster.
Feroarje de muorre kaart yn in kontrolearre parison profyl
De muorrekaart seit wêr't it produkt materiaal nedich is. It parisonprofyl seit wannear't de stjergap moat feroarje as de parison de holle ferlit. It ferbinen fan dy twa records is handiger dan it kopiearjen fan in profyl fan in oar diel.
Nummer de muorre lokaasjes op de stekproef tekening. Nei elke proef, snij of mjit deselde lokaasjes yn deselde folchoarder. Record dielgewicht en profylferzje mei elke groep. As ferskate ynstellings tagelyk feroarje, ferliest it team de reden foar it resultaat.
De KGB110A-side neamt in MOOG 100 diktecontroller. INMoog DigiPack III hânlieding hosted by Kinggleferklearret in controller metoade dy't bewarret produkt triemmen en relatearre programmearre muorre dikte oan masine posysje. It is brûkber proses bewiis, mar it net identifisearje de krekte controller ynterface levere op eltse KGB110A.
In profyl kin net elk defekt reparearje. De die en mandrel mjitkunde, holle centering, melt temperatuer, parison swell en mal timing noch saak. As de parison de skimmel off-sintrum ynkomt, kin it tafoegjen fan materiaal it symptoom ferbergje by it ferheegjen fan gewicht.
Sadree't it diel foarby is, bewarje it folsleine resept. Omfetsje materiaal, kleur, temperatueren, skotynstelling, profylbestân, blazen, koeljen en skimmelferzje. Deparison programmearring gidsjout in folsleiner tuning folchoarder.
Match ekstruderingsherstel oan koeling en akseptearre útfier
De iepenbiere tabel listet 160 oant 200 kg / h as it KGB110A HDPE-meltingkapasiteitberik. De produksje fraach is oft de selektearre skroef kin refill de accumulator foar de folgjende skot wylst behâld fan stabile melt kwaliteit. In maksimale brosjueresaryf kin dêr net op himsels antwurd op jaan.
Berekkenje bruto oere fraach út de folsleine parison. Brûk de plande moulding eveneminten per oere en aktive ferkeappunten. Fergelykje dan it resultaat mei de hifke smeltsnelheid foar de eigentlike hars-, kleur- en regslijpkondysje.
Bruto materiaal fraach, kg / h = bruto parison massa x foarmjen eveneminten per oere x aktive parisons per evenemint
De KGB110A-side listet 320 pcs / h, mar markearret it droege syklus. Droege syklus is in referinsje foar masinebeweging. Produktútfier omfettet accumulatorherstel, parisonfoarming, blazen, koeling, útlaat, iepening, take-out, trimmen en kwaliteitsferlies.
Grutte dielen besteegje faak in protte fan 'e syklus oan koeling. Dy tiid kin tastean de extruder te foljen de kop. As bettere skimmelkoeling de syklus ferkoartet, nimt de fereaske meltrate op. Cycle optimization moat dêrom kontrolearje herstel en muorre kwaliteit, net allinnich schimmel temperatuer.
Rapportearje akseptearre dielen per oere nei de ôfpraat kontrôles. Hâld droege syklus, bruto cycles, rejects en stops yn aparte kolommen. Desyklus-tiid optimalisaasje gidslit sjen hoe't te bouwen fan in stadium-by-stage tiid budzjet.
Kontrolearje 760 kN tsjin projeksje gebiet en proses druk
Kinggle publisearret 760 kN klemkracht foar de KGB110A. Dat nûmer wurdt allinnich nuttich neist it projizearre gebiet fan 'e holte en de ôfpraat ynterne druk. Projizearre gebiet is it holte silhouet op it ôfskiedingsflak. It is net container folume of oerflak gebiet.
In brede barriêre as tafelblad kin wichtige skiedende lading meitsje, sels as it ûndjip is. In djippe, mar smelle float kin oars gedrage. Multi-kavity of multi-part layouts fergrutsje de totale projektearre gebiet sjoen troch de clamp.
De produktside listet 0,8 MPa blaasdruk. Brûk it eigentlike produksjefinster yn 'e berekkening. Mold venting, melt temperatuer, oerflak detail en muorre dikte kin feroarje de nedige druk. De fabrykstest moat setdruk en beskikbere masine-ynlaatdruk opnimme.
Flash betingst is brûkber bewiis. Groeiende flits kin wize op oermjittige skiedingskrêft, droegen knypgebieten, ôfstimmingsproblemen of oerskot materiaal. Korrigearje net elk flitsprobleem troch it fergrutsjen fan de klemkrêft. Kontrolearje de skimmel en ferwurkje tegearre.
De masine leveransier en skimmel leveransier moatte goedkarre ien berekkening. Set projektearre gebiet, proses druk, clamp eask en de oannommen faktor yn de technyske triem. Dit foarkomt twa aparte goedkarring dy't betrouwe op ferskate oannames.
Kontrolearje de berekkening wer as de holte yndieling feroaret. It tafoegjen fan in twadde diel, it ferpleatsen fan de skiedingsline of it fergrutsjen fan in paniel kin it projekteare gebiet feroarje. Inserts en kant aksjes kinne ek feroarje hoe't de skimmel reagearret. De definitive skimmeltekening, ynstee fan in iere produktskets, moat dizze kontrôle slute.
Definiearje de materiaallagen ynstee fan in ôfhinklikens fan in funksjefrase
De KGB110A-side seit dat it platfoarm single-layer-produkten kin leverje en ek dûbel-laach of multi-layer struktueren kin konstruearje. Deselde iepenbiere spesifikaasje tafel jout ien 110 mm screw en ien 75 kW extruder motor. In multi-laach projekt moat dêrom in konfiguraasje tekening bûten de standert tafel.
Begjin mei it produkt reden foar in oare laach. It kin wêze kleur pleatsing, recycled kearn materiaal of in funksjonele barriêre. Stel it materiaal yn elke laach en de doelferhâlding. Kontrolearje komptabiliteit, ferwurkjen temperatueren en de tastiene fariaasje.
Freegje dan it melt-paaddiagram oan. It moat elke extruder, adapter, kopkanaal en kontrôlepunt identifisearje. It foarstel moat ek motorgrutte, ferwaarmingslasten, materiaalbehanneling en it herziene nutstotaal sjen litte. In generike "multi-laach" label definiearret dizze apparatuer net.
Feroaringswurk groeit mei elk materiaal paad. Purge folume, skjinmeitsjen tagong, kleur folchoarder en scrap segregation ynfloed op wurktiid. As it produkt gjin meardere lagen nedich is, kin it ekstra systeem wurk tafoegje sûnder keapwearde te meitsjen.
Single-laach rjochting
Brûk ien definiearre harsstream as de produktprestaasjes, kleur en recyclingplan kin wurde foldien mei ien muorrestruktuer.
Multi-laach rjochting
Freegje in projektspesifike co-extrusion konfiguraasje as elke laach hat in dokumintearre funksje en akseptaasje berik.
Kinggle'smulti-laach co-extrusion gidsferklearret laach rollen en de fragen dy't hearre yn de RFQ.
Plan de folsleine sel om in 22 t masine
De publisearre masine ôfmjittings binne 6,6 x 4,2 x 5,2 m. It gewicht fan 'e masine is 22 t. Dizze wearden begjinne de plantyndieling. Se omfetsje gjin tsjinstferliening, treppen, skimmelbehanneling, harsapparatuer, kompressor, koelsysteem, take-out of streamôfwerts finish.
Kontrolearje earst it fertikale paad. It gebou moat genôch hichte foar de masine, platfoarm tagong en plande opheffing. Markearje de rûte foar de stjerkop en extruderkomponinten as ûnderhâld fereasket ferwidering fan overhead. Befêstigje de kraankapasiteit en haakbereik fan 'e definitive tekening.
De KGB110A-side publisearret 0,3 MPa en 120 L / min foar koelwetter. It projektblêd hat ek ynlaattemperatuer, weromrinlimyt, wetterkwaliteit, filtraasje en omfang fan it circuit nedich. In flow nûmer sûnder temperatuer kin net grutte it koelsysteem.
Foar komprimearre loft stiet op de side 0,8 MPa en 1,8 m³/min. Befêstigje pyk en gemiddelde fraach, ûntfanger sizing, daupunt, filtraasje en ferbining grutte. Grutte blaaseveneminten kinne druk nei ûnderen lûke as de koptekst te lyts is.
De side markearret 52 oant 60 kW as gemiddelde enerzjyferbrûk. Om't kW macht is, behannelje dit as in publisearre referinsje foar bestjoeringskrêft. Konvertearje it net yn kWh per diel.EUROMAP 46.2bûn produkt-relatearre enerzjy mjitting oan in opjûne masine, mal en produkt ûnder stabile omstannichheden.
Defabryk nut gidscovers elektryske grinzen, lucht, wetter, boargerlik wurk en tagong. Brûk de definitive algemiene arranzjeminttekening ynstee fan 'e iepenbiere omslach foar goedkarring fan ynstallaasje.

Bewize de konfiguraasje mei in traceable produkt proef
In fabryksproef moat de produkttaak opnij oanmeitsje dy't beskreaun is yn it foarbyldbestân. De goedkarde skimmel, hars en grutte opsjes moatte oanwêzich wêze. As in ferfanging wurdt brûkt, registrearje it ferskil en beheine de konklúzjes neffens.
Planje de sample-sekwinsje foardat jo rinne. Oantal dielen yn moulding folchoarder. Definearje wannear't stabile produksje begjint en hoe lang it mjitfinster duorret. EUROMAP 46.2 fereasket stabile masinebetingsten foar syn produktrelatearre enerzjymetoade en dokumintearret produktkwaliteit as ûnderdiel fan 'e testkontekst.
- Identifisearje de konfiguraasje.Record machine serial number, kop opsje, die tooling, mal revyzje, controller en ynstallearre automatisearring.
- Ferifiearje de formulearring.Record hars graad, leveransier, kleur, tafoegings en regrind ynhâld fan de eigentlike proef materiaal.
- Fang it resept.Bewarje temperatueren, skotynstellingen, muorreprofyl, blaasynstellingen, koelbetingsten en automatisearringstiid.
- Slút de massabalâns.Weagje it produkt, elke trimstream en it folsleine bruto skot. Fergelykje it mei de oanhelle haadbasis.
- Meitsje de muorrekaart.Brûk de nûmere lokaasjes en ôfpraat metoade. Hâld de lêzingen keppele oan elk stekproefnûmer.
- Funksjonele kontrôles útfiere.Tapasse allinich de produktspesifike tests en limiten skreaun yn 'e goedkarde eask.
- Tel output earlik.Aparte droege syklus, bruto syklusen, akseptearre dielen, ôfwiisd en stopt oer de ôfpraat perioade.
- Record utilities.Mjit macht, loft en wetter op definieare grinzen wylst it akseptearre produkt wurdt makke.
- Slút iepen items.Jou elke ôfwiking in eigner, korrektyf aksje, bewiis eask en ferfaldatum.
Selektearje net allinich it bêste diel foar it rapport. Hâld in sekwinsje dy't fariaasje toant. As it resept feroaret, begjinne in nije sample groep. Dit skiedt prosesûntwikkeling fan akseptaasjebewiis.
Iens oer de mjitynstruminten foar de test. Record skaal resolúsje, dikte metoade en kalibraasje status dêr't se beynfloedzje it resultaat. Brûk deselde ark foar de sample folchoarder. As de keaper en leveransier mei ferskate metoaden mjitte, fergelykje dy metoaden foardat jo beslute dat de dielen it net iens binne.
In mislearre resultaat hat kontekst nedich. Hâld de relatearre ynstellingen, alarmskiednis, samplenûmer en ynspeksjerekord. In korrizjearre diel kin de reparaasje bewize, mar it moat de eardere ôfwiking net wiskje. Dizze skiednis helpt it team te besluten oft de fix stabyl of tydlik is.
Bewarje rauwe gegevens, foto's, eksport fan resepten en ûndertekene gearfettings tegearre. Defabryk akseptaasje test gidsbiedt in breder protokol foar kontrôles fan masines, produkten en dokuminten.
Brûk fjouwer poarten om te besluten oft KGB110A past
De KGB110A heart op 'e shortlist as fjouwer bewiispoarten slute. Earst past de skimmel de plaat, envelope, dikte berik en beweging. Twad, de selektearre holle kin leverje de bruto parison mei brûkbere kontrôle berik. Tredde, extrusion recovery stipet de doelzyklus mei it eigentlike materiaal. Fjirde kin it fabryk de nedige nutsfoarsjenningen en ôfhanneling leverje.
In 160L-label kin gjin poarte ferfange. In lang diel kin mislearje de skimmel kontrôle. In swier diel kin mislearje de skot kontrôle. In koarte syklus kin de herstelkontrôle mislearje. In fabryk mei beheinde hichte kin mislearje de ynstallaasje kontrôle.
Ferpleats in masineberik nei ûnderen as it produkt en de skimmel folle lytser binne en it gruttere platfoarm gjin nuttige kapasiteit foeget. Bewege omheech of freegje in oare konfiguraasje doe't bruto skot, malromte of clamp fraach grutter is as de bewezen berik. DeKGB100B 120L gidsleveret de neistlizzende technykkontrôles yn legere berik.
Finish de kar mei in tekene eask matrix. Elke rigel moat de ynfier fan 'e keaper neame, de foarstelde konfiguraasje en it bewiis dat neilibjen sil bewize. Unbekende items moatte iepen bliuwe ynstee fan ferfongen troch in brosjuere oanname.
It masinemodel is dan it resultaat fan it produktbestân. Dy oarder jout de malûntwerper, masinebouwer en keaper ien set fan feiten om út te wurkjen.
Faak stelde fragen
Foar hokker produkten is de KGB110A 160L blaasfoarmmasine bedoeld?
De produktside fan Kinggle listet barrels, meubels, floaten, pontons, boartersguod, auto-ûnderdielen en ferkearsbarrières. Dit binne applikaasjefamyljes. De spesifike produkt moat noch kontrôles foar skimmel fit, bruto parison massa, clamp fraach, materiaal, cooling en fuortheljen.
Wêrom moat ik stjoere in fysike stekproef likegoed as in tekening?
De tekening definiearret de goedkarde mjitkunde, wylst it stekproef helpt it yngenieursteam te ynspektearjen fan gewicht, skiedingsline, trim, muorreferdieling en ôfhanneling. Brûk beide as mooglik. De tekening en skriftlike tests moatte kontrolearje as it stekproef ferskilt fan it hjoeddeistige ûntwerp.
Is 320 pcs / h de produksjeútfier fan KGB110A?
Nee De KGB110A side labels 320 pcs / h as droege syklus. Akseptearre útfier moat extrusion recovery, parison formaasje, blazen, koeling, take-out, trimmen, rejects en teld stops mei de produksje skimmel en hars omfetsje.
Kin in 15 kg klear PE diel rinne op KGB110A?
De iepenbiere tabel toant 9 (15) kg as in PE-akkumulator-gewicht referinsje, net klear-produkt kapasiteit. Bruto parison massa omfiemet it produkt en alle flitser of trim. Befêstigje de selekteare kop, harsbasis en bestjoeringsmarge, bewize dan it resultaat yn 'e produktproef.
Makket de standert KGB110A multi-laach produkten?
It produkt beskriuwing neamt single-laach en multi-laach oplossings, wylst de iepenbiere tafel list ien skroef en ien extruder motor. In multi-laach projekt hat in aparte melt-paad tekening, extruder list, holle konfiguraasje, laach-ferhâlding berik en feroare nut sheet.
Wat moat wurde opnommen yn in KGB110A-ûndersyk?
Stjoer de produkttekening, foarbyldfoto's, ôfmjittings, nettogewicht, muorrekaart, hars, trimskatting, kwaliteitstests, akseptearre útfierdoel, skimmelgegevens en fabrykshulpprogramma's. Kinggle kin dan befêstigje de holle, mal romte, extrusion arrangement en akseptaasje plan.
Stjoer it produktbewiis, net allinich in folume
Diel it stekproefbestân, skimmelynformaasje, útfierdoel en plantbetingsten mei Kinggle. It projektteam kin dizze feiten brûke om de KGB110A-konfiguraasje te befestigjen en in produkt-basearre proef te definiearjen.
Freegje in KGB110A konfiguraasje reviewBoarnen en resinsje basis
- Kinggle, 160L Accumulate Blow Moulding Machine, model KGB110A. Produktposisjonearring, spesifikaasjes en oantsjutte applikaasjes, kontrolearre 15 septimber 2026.
- Kinggle Sales Process. Fersyk om produktynformaasje en oantsjutte ynspeksjeworkflow, kontrolearre op 15 septimber 2026.
- Moog DigiPack III ynstruksje manual hosted by Kinggle. Opslein produkt triemmen en programmearre muorre-dikte kontrôle foar accumulator of trochgeande masines.
- EUROMAP 46.2, Extrusion Blow Moulding Machines, Bepaling fan produktrelatearre enerzjyferbrûk. Ferzje 1.0, jannewaris 2014.
Redaksje notysje:Kinggle is de fabrikant en útjouwer fan dizze gids. Produktgegevens wurde presintearre as earste-partij publisearre ynformaasje. De ûndertekene projektspesifikaasje en tsjûge proef moatte de bestelde masine kontrolearje.