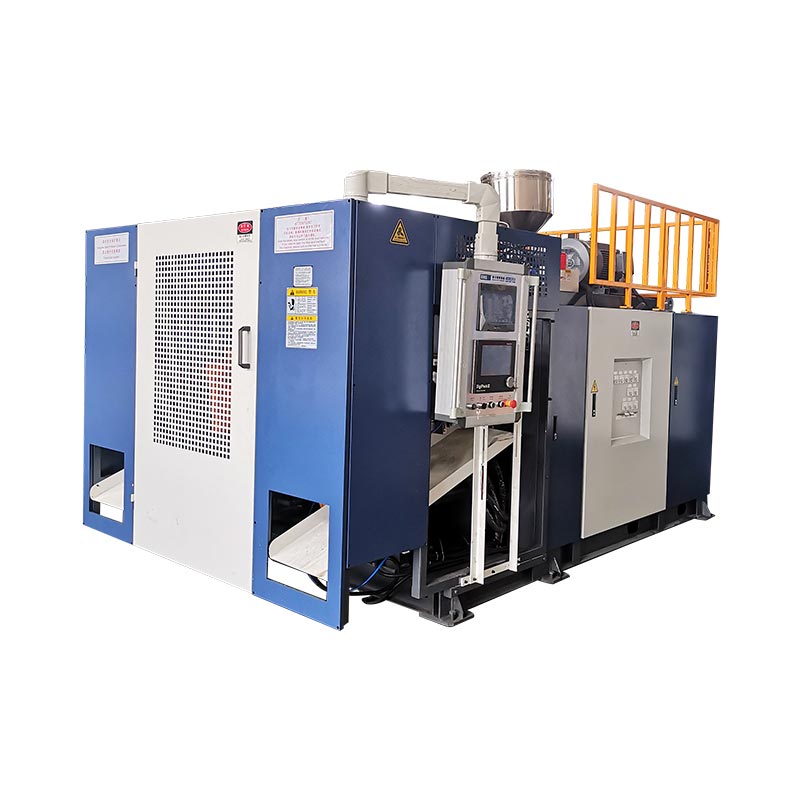
De KGB200L / LP is Kinggle's 250L-klasse accumulator blaasfoarmplatfoarm foar 220L dûbele ring gemyske trommels. In wurkjend projekt hat mear nedich as de foarmmasine. It hat ek in goedkarde trommelspesifikaasje nedich, matched HMWHDPE, skimmel- en koelûntwerp, parisonprogramma, take-out en deflashing, lektesten, traceable kwaliteitskontrôles en in plan foar akseptaasje fan fabryk.
In gemyske trommelline moat pland wurde fanút it ôfmakke pakket efterút. De trommel moat de bedoelde ynhâld hâlde. It moat de definieare ôfhanneling- en ferfiertests oerlibje. De slutingen, muorrekaart en produksjerekords moatte ûnder kontrôle bliuwe. In flugge droege syklus allinnich bewiist gjin fan dy dingen.
Dizze gids folget ien trommel troch de folsleine sel. It skiedt publisearre masinegegevens fan projektynputen. It lit ek sjen hokker resultaten bewiisd wurde moatte tidens in produksjeproef.

- Freeze de trommeltekening, slutingen, materiaal, nettogewicht en muorrekaart.
- Konvertearje klear gewicht yn bruto parison massa, ynklusyf alle trim.
- Match de holle, parisonprogramma, skimmel en koeling oan 'e krityske sônes.
- Definiearje ôfhanneling, deflashing en ynspeksje as ûnderdiel fan 'e syklus.
- Akseptearje de line mei goedkard hars, produksje ynstellings en mjitbere pass kritearia.
Wat in folsleine 220L gemyske drumsel eins omfettet
De masine foarmet it holle lichem. De sel makket repeatable, akseptearre drums. Dat ûnderskied feroaret de oankeaplist. It feroaret ek de fragen steld tidens engineering.
Upstream-apparatuer kin harsopslach, ferfier, drogen of mingen omfetsje as de formulearring it fereasket. Kleur en additive dosearring nedich kontrolearre resepten. Regrind moat in definiearre boarne, partikel betingst en tastien ferhâlding. Dizze items bepale wat de extruder berikt. In ynstabile feed kin net produsearje in stabile parison.
De kearn sel befettet de extruder systeem, accumulator holle, clamping ienheid, mal, blow pins of boaiem-blowing arrangement, hydraulysk systeem en kontrôles. Kinggle'sKGB200L/LP produkt sideek listet in MOOG 100 dikte controller, robot earm en boaiem blaassysteem yn syn publisearre beskriuwing. De definitive oarder moat de krekte levere ferzjes identifisearje.
Downstream wurk begjint as de mal iepenet. De hite trommel moat kontrolearre fuortheljen. Boppe- en ûnderkant flitser moatte wurde snije sûnder skealik sealing oerflakken. Iepeningen kinne ferwurking of ôfwurking nedich wêze. Ofslutingen kinne passe moatte. Elts akseptearre drum dan moat de ôfpraat dimensional, gewicht, muorre en lek kontrôles.
Koelapparatuer, komprimearre loft, materiaalbehanneling, trimkolleksje en feilige tagong sitte om dizze sel hinne. In laboratoarium of kwaliteitsgebiet kin der bûten sitte. Dat gebiet behannelet langere tests, bewarre monsters en rekordbeoardieling.
In folsleine omfang neamt ek elke grins. Wa leveret de skimmelkoeler? Wa leveret de kompressor en ûntfanger? Wa ferbynt de robot bewaking? Wa leveret de lektester? As in grins gjin eigner hat, wurdt it faaks in opstartfertraging.
Beskoattelje de trommelspesifikaasje foardat jo de definitive konfiguraasje selektearje
De sin "220 liter drum" is net in folsleine spesifikaasje. Twa trommels kinne nominale folume diele, mar hawwe ferskate prosesbetingsten nedich. In dûbele-ringtrommel mei sletten kop hat ferskate nekken en hannelssônes fan in iepen-kopûntwerp. It slutingssysteem, ynhâld en ferfierrûte beynfloedzje ek testen.
Begjin mei in kontrolearre tekening. Omfetsje algemiene diminsjes, nominale en brimful kapasiteit, iepeningen, slutingsdetails, klokken, ringen, hânfetten en labelgebieten. Markearje de skiedingsline en knypje ôf. Identifisearje elke diminsje dy't ynfloed hat op it filling, palletearjen, stapeljen of fit fan 'e kap.
Foegje in nûmere muorre-dikte kaart ta. De kaart moat de boppeste ring, skouder, sydmuorre, legere ring, basis, nekken en knypgebieten dekke. Ien gemiddelde muorrenûmer kin net sjen litte hoe't hars wurdt ferdield. De side fan Kinggle listet 3.5 oant 4 mm foar syn publisearre 200L-applikaasje. Brûk dat as in side-spesifike referinsje, net as ferfanging foar de goedkarde muorrekaart.
Record it netto foarme gewicht. Net befetsje apart gearstalde slutingen. Skat dan boppeste flits, ûnderste sturt, nekkrap en elk oar ôfsnien materiaal. Dit soarget foar it bruto parison-doel. In 12 kg klear trommel kin nedich in skot boppe 12 kg omdat it proses moat ek foarmje útnimbere materiaal.
De bedoelde ynhâld heart yn it bestân. Foegje tichtens, viskositeit, filltemperatuer, dampdruk, easken foar gemyske kompatibiliteit en ferwachte opslachtiid ta. De keaper moat ek oanjaan oft de trommel regele gefaarlik guod meibringt. Dat antwurd feroaret it falidaasjepaad.
Kinggle'sferkeap prosesfreget om foto's, tekeningen, gewicht, grutte, materiaal, dikte, deistige útfier en gemyske ferset. Dy yngongen moatte wêze ien revyzje-kontrolearre drum dossier. It offerte, malûntwerp en akseptaasjeplan moatte allegear wize op deselde revyzje.
Lês de KGB200L / LP publisearre gegevens as ien oerienkommende set
De KGB200L/LP-side jout in nuttige startomslach. It identifisearret in 250L maksimum container klasse, in 39 t masine en in fêste iepen-sluting arrangement. It jout ek in 760 kN clamping krêft, in 1300 by 1500 mm platen en in 1100 by 1700 mm maksimale mal grutte.
De iepenbiere extrusion tafel toant twa 100 mm screws mei 32 L / D ferhâldingen. Publisearre HDPE melting kapasiteit is 180 kg / h per skroef. De tabel jout ek in 25 L accumulator en in 18 kg PE accumulator-gewicht referinsje. Dit binne masine-paginawearden. Se bewize gjin bepaalde trommel, hars of syklus sûnder in oerienkommende proef.
| Publisearre KGB200L/LP item | Webside wearde | Wat it projekt noch moat kontrolearje |
|---|---|---|
| Maksimum container kapasiteit | 250 L | Eigentlike mal, skot fraach, mjitkunde en fuortheljen paad |
| Masine grutte en gewicht | 9,5 x 4,1 x 6,5 m; 39 t | Service klaring, stifting, ferfier split en lift plan |
| Klemkracht | 760 kN | Projektearre gebiet, blaasdruk, pinch-off load en marzje |
| Maksimum mal grutte | 1100 x 1700 mm | Folsleine mal envelope, slangen, manifolds en bewegende dielen |
| Mold dikte | 810 oant 950 mm | Sletten mal stack en platen ynterface tekening |
| Skroef en L/D | 100 mm x 2; 32 L/D | Bestelde laach-arsjitektuer, harsklasse en kleursysteem |
| Publisearre HDPE melt kapasiteit | 180 kg/h x 2 | Stabiele útfier mei de goedkarde HMWHDPE-formulering |
| Akkumulator | 25 l; 18 kg PE ferwizing | Bruto parison massa, reserve en programmearre profyl |
| Blaas lucht | 0,8 MPa; 1,8 m³/min | Fereaske luchtkwaliteit, pykstream, ûntfanger en druk by masine |
| Koelwetter | 0,3 MPa; 120 l/min | Oanbod temperatuer, werom temperatuer, kwaliteit en waarmte lading |
| Publisearre macht referinsje | 70 oant 80 kW gemiddeld | Mjitgrins, produkt, ynstellings en produksjestatus |
De side toant ek 300 pcs/h as "Output (droege syklus)." Dat is gjin produksjeútfier foar gemyske drums. It beskriuwt in droege masine beweging referinsje. Deselde side apart publisearret 17 oan 20 drums per oere foar syn gemyske barrel applikaasje. Hâld beide labels yntakt.
It juste akseptaasjedoel is gjin nûmer op himsels. It wurdt akseptearre drums per ôfpraat tiid ûnder goedkard produksje betingsten. De run moat extrusion, blazen, koeling, take-out, trimmen, ynspeksje en teld stops omfetsje.
Lês de gegevens yn ferbûne groepen. Mold ôfmjittings hearre by iepening beroerte en it fuortheljen paad. Accumulator massa heart by bruto skot massa en hars. Luchtstream heart by druk by de masine. In inkele grutte wearde kin net kompensearje foar in swakke wedstriid earne oars yn 'e sel.
Wêrom moat it efterheaksel /LP net ferdwine út it sitaat
Kinggle publisearret op it stuit twa relatearre produktsiden. Ien neamt it KGB200L / LP spesjalisearre platfoarm foar gemysk barrel. De oare nammen de KGB200L 220 liter plastic trommelmasine. Harren dielde 250L-klasse makket de modelnammen net útwikselber.
De KGB200L / LP side listet in 39 t masine en twa 100 mm screws. Syn beskriuwing sintraal op in dûbele laach accumulator holle. De KGB200L side listet in 36 t masine en ien 120 mm skroef. It publisearret 320 kg / h foar HDPE. Beide siden litte deselde brede mal envelope en 760 kN clamp referinsje.
Dat ferskil wiist op arsjitektuer, net allinich kapasiteit. In twa-extruder opmaak kin stypje in oardere laach struktuer of materiaal split. In single-extruder-yndieling tsjinnet in oar meltpaad. De krekte funksje fan elke laach moat noch in skreaun prosesdiagram. Nim nea oan dat twa extruders automatysk in fereaske barriêre, struktuer mei recycled ynhâld of kleurarrangement meitsje.
KGB200L / LP iepenbiere posisjonearring
Spesjalisearre 220L dûbele ring gemysk-trommelplatfoarm. De side lit twa 100 mm screws, in dûbele laach holle beskriuwing en in 39 t masine gewicht.
KGB200L iepenbiere posisjonearring
220 liter plastic trommelmasine. De side lit ien 120 mm screw, 320 kg / h HDPE melt kapasiteit en in 36 t masine gewicht.
In oankeap oarder moat befetsje it folsleine model, revyzje en konfiguraasje. Taheakje in proses-flow tekening. List elke extruder, motor, skroef, holle trochgong en controller. Lit sjen hokker materiaal feeds eltse passaazje. As laach ratio wurdt kontrolearre, definiearje syn wurk berik en ferifikaasje metoade.
Dizze kontrôle beskermet beide kanten. De keaper krijt de bedoelde arsjitektuer. De leveransier krijt in stabyl technysk doel. It hâldt ek reserve-ûnderdielenlisten, elektryske tekeningen en operatoroplieding ôfstimd mei de ynstalleare masine.
Kontrolearje HMWHDPE as produksjeynput, net in generike label
Kinggle's applikaasje ferwizing nammen HMWHDPE. It akronym beskriuwt polyetyleen mei hege molekulêre gewicht mei hege tichtheid. It identifisearret net ien krekte klasse. Drum prestaasje hinget ôf fan de selektearre hars, formulearring, ferwurkjen skiednis en pakket design.
It goedkarde materiaalbestân moat de leveransier en klasse neame. Foegje it materiaalgegevensblêd, kleurmasterbatch, tafoegings en regels foar feroaringskontrôle ta. Record hoe't ynkommende kavels wurde identifisearre. As in alternatyf graad is tastien, ferkenne de goedkarring test foardat it giet normale produksje.
Regrind hat syn eigen regel nedich. Skied skjinne yn-proses trim fan post-gebrûk recycled materiaal. Definiearje de tastiene boarne, tarieding, partikelgrutte, opslach en blendferhâlding. Record hoe't operators reagearje as de grinder of cunewalde stopt. In persintaazje op in resept skerm hat bytsje wearde as de eigentlike feed stream wurdt net kontrolearre.
Focht, fersmoarging en fynplakken kinne fieding of oerflakkwaliteit fersteure. Materiaaltemperatuer en bulkgedrach kinne ek herstel feroarje. Ynspektearje it echte systeem tidens de produksjeproef. De hars moat reizgje troch de bedoelde hopper, blender, cunewalde en regrind loop.
As de trommel gemikaliën sil drage, heart de kompatibiliteit ta it ôfmakke pakketprogramma. De moulding masine kin net fêststelle kompatibiliteit troch himsels. De bedoelde stof, opslachduur, miljeu-eksposysje en jildende regels bepale it bewiis.
In materiaal feroaring kin ferskowe melt sterkte en sag. It kin feroarje hoe't de parison om ringen en hoeken strekt. Dat is wêrom materiële goedkarring enparison programmearringmoatte net beheard wurde as aparte projekten.
Bou de parison om ringen, skouders, basis en slutingen
In grutte trommel strekt net gelyk. It skouder reizget oer ien diel fan 'e skimmel. De legere hoeke reizget oer in oar. De ringen, basiskontakten en halsgebieten freegje elk de parison foar oar materiaal. Ien die gap kin net tsjinje elke sône like.
Begjin mei massa. Foegje de ôfmakke trommel, topflits, ûnderflitser, nekkrap en oare trim ta. Dit is de bruto parison massa. Fergelykje it mei de bestelde accumulatorkapasiteit ûnder de goedkarde harsbasis. Lit in technykreserve litte ynstee fan it publisearre maksimum krekt te passen.
klear drum massa + top flash + boaiem sturt + nekke of handgreep scrap + oare ôfsnien materiaal
Folgjende, map de parison lâns syn lingte. Brûk de nûmere muorrekaart fan 'e goedkarde trommel. Ferbine elke krityske drum lokaasje nei in posysje yn de parison programma. It earste profyl is mar in begjinrezept. De produksjeproef moat it bywurkje fan mjitten muorreresultaten.
Sjoch de dûbele ring sônes. Te min materiaal kin ferminderje lokale muorre of feroarje ring mjitkunde. Tefolle kin gewicht, koeltiid en flits ferheegje. De nekken en slutingen hawwe stabile mjitkunde nedich. De basis hat genôch materiaal nedich foar kontakt- en ynfloedprestaasjes. Gjin fan dizze doelen wurdt oplost troch it meitsjen fan de hiele trommel swierder.
Accumulator ûntslach is ek fan belang. De parison moat binnen in kontroleare tiid de skimmel yngean. Smelttemperatuer, ûntladingssnelheid, beweging fan die-gap en timing foar tichte foarm ynteraksje. As de parison te lang hinget, feroaret sag de muorrekaart foardat de mal slút.

Bewarje it definitive profyl mei in revyzjenûmer. Record de die tooling, hars, temperatuer setpoints, discharge tiid en sample muorre map. In profyl sûnder dy betingsten is dreech te reprodusearjen.
Behannelje de trommelfoarm en koelsirkwy as ien ûntwerpbeslút
De iepenbiere mal envelope is mar in fit kontrôle. It bewiist net dat de skimmel gelijkmatig sil koelje, de trommel loslitte of de robot wiskje. Besjoch de folsleine skimmelgearkomste. Omfetsje manifolds, slangbochten, blaashardware, bewegende ynserts, knypblokken en liftpunten.
De skieding line en pinch-off moatte beheare in swiere parison. De besuniging moat konsekwint dichte wurde sûnder oermjittich materiaal te fangen. Flash pockets nedich romte foar de ferwachte massa. Hals- en boaiemslachdetails moatte oerienkomme mei de trommeltekening en streamôfwerts finishmetoade.
Koeling moat de termyske lading fan 'e trommel folgje. Ringen en dikke oergongen kinne waarmte hâlde. Brede sydmuorren kinne ferfoarme wurde by it fuortheljen. De basis- en slutingssônes kinne strakkere temperatuerkontrôle nedich wêze. Untwerp kanalen om dizze behoeften ynstee fan in gebrûk ien ienfâldige sirkwy foar de hiele skimmel.
Split de skimmel yn neamde koelsônes. Jou elke sône in doelstream en inletbetingst. Soargje foar tagonklike ferbiningen en in spoelplan. Tidens de proef, registrearje oanbod en werom temperatueren. In druklêzing allinich kin net sjen litte oft waarmte elk circuit ferlit.
Fuortsmite temperatuer is diel fan 'e syklus. In betide release kin de útfier ferheegje wylst de trommel noch sêft is. De robot, transportband of operator kin dan ringen of sealing oerflakken ferfoarme. Define in feilige ferwidering betingst mei dimensional en funksjoneel bewiis.
De Kinggle-side listet 0,3 MPa en 120 L/min as referinsjes foar masinekoelwetter. Dizze wearden helpe grutte de ferbining. Se binne net in folsleine chiller spesifikaasje. It definitive koelpakket hat wettertemperatuer, ambient design condition, skimmelwaarmtelast, masinewarmtelast, flowstabiliteit en wetterkwaliteit nedich.
Brûk deextrusion blow moulding mal design gidste besjen venting, pinch-off, cooling en release. Set de akseptearre mal tekening yn deselde technyske triem as de masine layout.
Plan take-out, deflashing en lektesten binnen de syklus
De moulding syklus einiget net as de mal iepenet. In grutte trommel moat noch feilige fuortheljen en kontrolearre finishing. Dizze stappen kinne de echte útfierlimyt wurde as se wurde tafoege nei't de masine is boud.
Begjin mei take-out. Definiearje de griplokaasje, drumtemperatuer, lading en bewegingspaad. De robot moat de skimmel skjinmeitsje, de hardware beskermje en blaze. De grip moat in waarme ring net ferpletterje of in labelpaniel markearje. It oerdrachtpunt moat de trommel stypje sûnder ûnkontrolearre rôljen.
Folgjende, map elke besuniging. Topflitser, ûnderste sturt- en nekmateriaal kinne ferskate ark nedich wêze. Beskermje slutingsgesichten en krityske diminsjes. Sammelje trim sûnder it te mingjen mei flierresten. As skjinne trim weromkomt nei it proses, lit de rûte sjen nei de grinder en blender.
Lektesten hat in skriftlike grins nedich. Definiearje de hifke iepeningen, slutingsbetingsten, druk- as fakuümmetoade, stabilisaasjetiid, testtiid en ôfwiisdrompel. Definearje ek wat der bart nei mislearjen. In ôfwiisde trommel moat traceable bliuwe nei syn holte, tiidfinster en prosesrekord.
| Stasjon | Ynfier | Utfier | Bewiis om te fangen |
|---|---|---|---|
| Robot take-out | Warm foarme trommel | Stipe trommel by trimstasjon | Clearance, grip marks, cycle tiid en repeatability |
| Deflashing | Trommel mei proses trim | Skjin ôfmakke rânen | Snijkwaliteit, trommelskea en trimmassa |
| Iepening finish | As-foarme hals | Ofsluting-klear ynterfaces | Ofmjittings, oerflak en gauge resultaten |
| Leak test | Foltôge trommel- en testsluitingen | Pass of traceable ôfwize | Resept, resultaat, ynstrumint ID en tiidstempel |
| Finale ynspeksje | Tested drum | Akseptearre produkt of kontrolearre ôfwizing | Gewicht, muorrekaart, ôfmjittings en uterlik |
Tiid elk stasjon tidens de fabrykproef. In foarmmasine kin wachtsje om't de take-out rûte lang is of it trimstasjon fol is. Dy fertragingen hearre yn akseptearre útfier. Se moatte net ferburgen wurde efter it droege-syklusnûmer.
Skied masinemooglikheid fan UN-ferpakkingsgoedkarring
De produktpagina fan Kinggle stelt dat drums fan 'e publisearre applikaasje in droptest fan 3 m kinne trochjaan en UN-sertifikaasje kinne foltôgje. Hâld dy eask bûn oan de neamde applikaasje. Skriuw it net as garânsje foar elke trommel, fillingstof of merk.
In masine kin gjin UN-ferpakkingsmerk jaan. Goedkarring jildt foar in ferpakking design type ûnder it oanbelangjende systeem. De ôfmakke trommel, slutingen, ynhâld as testmedia, tarieding, kondysjonearring en testresultaten binne allegear fan belang. Oanhâldende produksjekontrôles binne ek fan belang neidat it ûntwerp trochgiet.
De Ekonomyske Kommisje fan 'e Feriene Naasjes foar Europa publisearret deUN Model Regeljouwing. Revision 24 waard publisearre yn 2025. De jildende nasjonale of modale regels kinne gebrûk meitsje fan in bepaalde edysje of tafoegje easken. Befêstigje de autoriteit, testlaboratoarium en goedkarringsrûte foar de bestimmingsmerk.
Bou twa bewiislagen. De earste is de akseptaasjetest foar masinefabryk. It bewiist dat de bestelde sel de ôfpraat trommel ûnder definieare betingsten rint. De twadde is testen fan ferpakkingsûntwerptype. It bewiist de ôfmakke ferpakking tsjin it jildende programma. De iene ferfangt de oare net.
Mjit tidens masineproeven de funksjes dy't letter testen stypje. Record netto massa, bruto skot massa, muorre map, closure dimensions, ring mjitkunde, lek resultaat en proses ynstellings. Bewarje labele samples. Dit jout it ferpakkingstestteam in traceable startlot.
Foar mear detail oer de yntinsje fan produkttesten, brûk Kinggle's besteandegemyske drum drop-test gids. Hâld it hjoeddeistige artikel rjochte op 'e produksjesel. Dy skieding helpt keapers of it antwurd op masineyntegraasje of it testantwurd te finen sûnder twa siden te lêzen dy't itselde sizze.
Berekkenje akseptearre útfier fan echte produksjeeveneminten
De produktside publisearret 17 oant 20 drums per oere foar syn neamde applikaasje. Dat is in nuttige planningreferinsje. It is net in garandearre taryf foar in oare drum. Gewicht, muorrekaart, hars, skimmelkoeling, take-out en ynspeksje kinne allegear it resultaat feroarje.
Begjin mei in timed run. Tel elke mouldingsevenemint. Klassifisearje dan elke trommel as akseptearre, ôfwiisd of wachtsje op in test. Record elke stop en syn oarsaak. Brûk itselde kwaliteitsplan dat de produksje sil regelje.
akseptearre drums ÷ waarnommen produksjeminuten x 60
Berekkenje ek bruto materiaal fraach. Fermannichfâldigje bruto parison massa troch moulding eveneminten per oere. Net fermannichfâldigje de klear trommel gewicht mei in katalogus taryf. Dy fluchtoets negearret flash, rejects, start-up materiaal en oare proses ferliezen.
bruto parison massa x moulding eveneminten per oere
Separate earste-pass opbringst fan rework of retest. In trommel dy't mislearret it lek stasjon en letter giet nei ôfsluting oanpassing moat net ferdwine út it evenemint log. De reden is wichtich. It kin wize op moulding, finishing, slutingsgearkomste of de tester.
Koeling kontrolearret faak de syklus. As in ekstra pear sekonden beskermet ring mjitkunde, dy tiid heart yn de akseptearre taryf. In fluggere frijlitting dy't ovale hals of ynstabile dimensjes makket, is gjin produktiviteitswinst.
Brûk in lang genôch run om herstel en streamôfwerts lykwicht bleat te lizzen. Record masine ynstellings oan it begjin en ein. Decycle-time gidsleit út hoe te skieden extrusion recovery, moulding, cooling en handling. Deenerzjy gidsferklearret wêrom't macht en enerzjy per akseptearre drum nedich in oantsjutte mjitting grins.
In brûkbere finale KPI set omfiemet akseptearre trommels per oere, earste-pass opbringst, bruto kilogram per akseptearre trommel, trim kilogram per trommel, teld downtime en enerzjy per akseptearre trommel. Elk nûmer hat in ôfpraat start- en stopregel nedich.
Plan de fabryksgrins om toppen, tagong en waarmteferwidering
De iepenbiere masine ôfmjittings binne 9,5 by 4,1 by 6,5 m. Dat fak is net de ynstallaasje romte. Operators, skimmelferoarings, platfoarms, kasten, buizen, transportbanden en bewaking lizze der bûten. It dak moat ek oanlis en ûnderhâld mooglik meitsje.
Begjin mei de tekening fan de apparatueryndieling. Add ûnderhâld pull romte foar screws en hydraulyske komponinten. Markearje it malpaad fan frachtwein of opslachgebiet nei de platen. Kontrolearje de kapasiteit fan de kraan of heftruck op elk punt. Lit sjen wêr't fuortsmiten waarme drums en flits sil reizgje.
Komprimearre lucht hat druk en stream nedich by de masineferbining. Kinggle publisearret 0,8 MPa en 1,8 m³/min. De compressor keamer moat rekken hâlde mei line ferlies, oare brûkers, peak fraach, ûntfanger folume en lucht behanneling. It blaasproses hat ek de ôfpraat luchtkwaliteit nedich.
Cooling fereasket stabile temperatuer en trochstreaming. De iepenbiere side listet 0,3 MPa en 120 L / min. Freegje foar in waarmte-load sheet dat skiedt de skimmel, hydraulyk en oare konsuminten. Grutte de chiller of koeltoer foar de pleatslike omjouwingsbetingst en wetterkwaliteit.
Elektryske planning hat de ferbûne lading, spanning, frekwinsje, kabelrûte, beskerming en transformatorkontrôle nedich. De side fan 70 oan 80 kW "gemiddeld enerzjyferbrûk" rige is in macht referinsje. It is net de ynstallearre lading en net enerzjy per drum.

Besjoch de folsleineblow moulding utility planmei de masine en helpferlieners. Set elke leveringsbetingst en grins yn 'e technyske oerienkomst.
Rinne in akseptaasjeproef dy't ien traceable drumlot folget
De test foar akseptaasje fan it fabryk moat de goedkarde trommeltekening, skimmel en materiaal brûke. As produksjehars net beskikber is, dokumintearje dan de ferfanger en de grinzen fan it resultaat. Neam in droege masinebeweging net in produktakseptaasjetest.
Iens it testplan foar de besite. Neam de ynstruminten, stekproef grutte, run doer en akseptaasje grinzen. Beslute hoe't stops wurde teld. Definiearje hokker ynstellings kinne wizigje tidens de run en wa't in feroaring goedkart.
- Ferifiearje de bou.Kontrolearje de folsleine KGB200L / LP model, extruders, holle, controller, clamp, robot, boaiem waait, wacht en bestelde auxiliaries tsjin it kontrakt.
- Ferifiearje kalibraasje en nutsbedriuwen.Record ynstrumint IDs. Befêstigje macht, lucht en koeling betingsten by de masine grins.
- Laad it goedkard materiaal.Record harsklasse, lot, kleur, tafoegings- en opnij resepsje. Folgje it bedoelde ferfierpaad.
- Stabilisearje it proses.Berikke werheljebere smeltbetingsten, accumulatorherstel, ûntslachgedrach, koeling en take-out foardat de formele run begjint.
- Freeze it begjinrezept.Bewarje temperatueren, snelheden, parisonprofyl, timings, druk en streamôfwerts ynstellingen mei ien revyzjenûmer.
- Run it ôfpraat finster.Count getten, akseptearre en ôfwiisd drums. Log elke stop mei doer en oarsaak.
- Meitsje it foarbyldplan.Kontrolearje massa, ôfmjittings, muorre map, ring en hals mjitkunde, trim kwaliteit, uterlik en lek resultaat.
- Kontrolearje it downstream lykwicht.Befêstigje dat de robot, trimmen, tester en transportbanden de foarmingsrate kinne ûnderhâlde sûnder ûnfeilige accumulation.
- Slút elke ôfwiking.Record it resultaat, eigner en retest metoade. Ferbergje in iepen probleem net yn in algemiene "test trochjûn" ferklearring.
Bewarje samples fan it begjin, midden en ein. Label elke trommel mei tiid, resept en resultaat. Hâld de muorrekaart en lekrekord mei it proefrapport. Dit feroaret in fabryksbesite yn bewiis dat letter opstarten en probleemoplossing kin stypje.
Fotografearje de goedkarde samples en har etiketten. Eksportearje it definitive resept foar ôfsluting. It rapport moat ek net-oploste observaasjes listje dy't gjin ôfwizing oproppe. Dizze details jouwe it sideteam in dúdlik werstartpunt nei ynstallaasje.
Funksjonele pakkettests kinne tsjûge wurde tidens it masineprojekt as de metoade is ôfpraat. Dochs kin formele goedkarring fan ûntwerptype earne oars barre. Hâld dy rapporten apart. Elk rapport moat presys oanjaan wat it bewiist.
Kinggle's ferkeapproses omfettet ynspeksje, testen en in útnoeging om mei te dwaan oan 'e test. Brûk dy kâns om te folgjen defabryk akseptaasje test gids. Nei levering, werhelje in definiearre site akseptearjen run mei de ynstallearre nutsbedriuwen en lokale materiaal systeem.
Bou in offerte-klear RFQ foar de KGB200L / LP-sel
In nuttich ûndersyk lit de leveransier it hiele produksjepaad kontrolearje. Begjin mei de drumbestân. Foegje in tekening, foto's en in fysike stekproef ta as beskikber. Steate oft it produkt is 200L, 220L of in oare grutte binnen de foarnommen klasse.
Biede netto getten gewicht, bruto skot skatting en de nûmere muorre map. Neam de HMWHDPE-klasse, kleur, tafoegings en regslijpregel. Stel de ynhâld, slutingssysteem, eask foar gemyske ferset en tapassing fan pakkettests.
Define output as akseptearre drums per oere. Foegje jierlikse folume, ferskowingspatroan en plande feroarings ta. Beskriuw take-out, trimmen, iepeningsfinish, lektest, ynspeksje, markearring en palletisearjen. Markearje hokker items Kinggle moat quote en hokker de keaper sil leverje.
Taheakje de fabryk gegevens. Omfetsje spanning, frekwinsje, komprimearre loftkapasiteit, koelboarne, ambient berik, hichte, gebouhichte, kraankapasiteit en beskikber flierplan. Foegje de foarkar masine oriïntaasje en drum flow.
Freegje om in skriftlik antwurd mei de folsleine KGB200L / LP konfiguraasje. It moat foarm envelope, extruder en holle arsjitektuer, accumulator basis, nutsbedriuwen, auxiliary list, yndieling, akseptaasje plan en gegevens oerdracht. Net akseptearje "standert konfiguraasje" as de ienige beskriuwing.
It definitive beslút moat elke wichtige trommeleask ferbine mei in masinefunksje as test. As ien eask gjin eigner hat, slute it dan foardat de bestelling frijlitten wurdt. As jo noch bestannen sammelje, brûk dan Kinggle'sdownload sintrumenmachine videosfoar beskikbere referinsjes. Dan stjoer de kontrolearre projekt pakket troch dekontaktformulier.
Faak stelde fragen
Dizze antwurden dekke de keapfragen dy't de konfiguraasje of akseptaasjeplan meast feroarje. Se brûke de hjoeddeistige Kinggle-produktsiden as de masineferwizing. Projektdokuminten moatte de definitive oarder kontrolearje.
Hokker produkten is de KGB200L/LP ûntworpen om te meitsjen?
Kinggle posysjes de KGB200L / LP as in 250L-klasse spesjalisearre masine foar 220L dûbele ring blauwe gemyske drums. In oare trommel moat noch kontrôles foar bruto parison massa, skimmel fit, muorre distribúsje, closures, cooling, take-out en fereaske pakket tests.
Betsjut 300 pcs / h dat de masine produsearret 300 gemyske drums per oere?
Nee De produkttafel labels 300 pcs / h as droege syklus. Deselde side publisearret 17 oant 20 stikken per oere foar syn neamde gemyske trommelapplikaasje. Finale akseptearre útfier moat wurde bewiisd mei it produksjeskimmel, hars, koeling, automatisearring en kwaliteitsplan.
Kin de KGB200L/LP in ôfmakke trommel fan 15 kg meitsje?
De side listet in 12 oan 15 kg klear-trommel referinsje en in 18 kg PE accumulator-gewicht referinsje. Bruto parison massa omfettet ek flits en oare trim. Befêstigje de folsleine massabalâns, harsbasis, reserve en muorrekaart foardat de kopkonfiguraasje befriest.
Is KGB200L / LP deselde masine as KGB200L?
Nee Kinggle publisearret se as besibbe, mar ûnderskate konfiguraasjes. De KGB200L / LP-side listet twa 100 mm-skroeven, in dûbellaach beskriuwing en 39 t masinegewicht. De KGB200L side listet ien 120 mm skroef en 36 t masine gewicht.
Jout it keapjen fan dizze masine de drums UN-sertifikaasje?
Nee, in masine jout gjin UN-ferpakkingsmerk. Goedkarring jildt foar it hifke type ferpakkingsûntwerp ûnder de oanbelangjende regels. De ôfmakke trommel, slutingen, bedoelde ynhâld as testmedia, tarieding, testresultaten en trochgeande produksje kontroleart alle saak.
Wat moat ik stjoere foar in KGB200L / LP-quotaasje?
Stjoer de trommeltekening, foto's, sample, ôfmjittings, iepeningen, nettogewicht, muorrekaart, HMWHDPE-klasse, trimskatting, slutingen, ynhâld, tests, akseptearre útfierdoel, streamôfwerts en fabrykshulpprogramma's. Stel ek de fereaske laachstruktuer en automatisearringsgrins oan.
Feroarje ien goedkard trommel yn in folsleine masine spesifikaasje
Stjoer Kinggle de trommeltekening, materiaal, muorrekaart, slutingen, testplan, útfierdoel en fabrykshelpprogramma's. It yngenieurteam kin dan de KGB200L / LP-konfiguraasje, skimmel, auxiliaries en akseptearjen befêstigje.
Freegje in KGB200L / LP oplossing