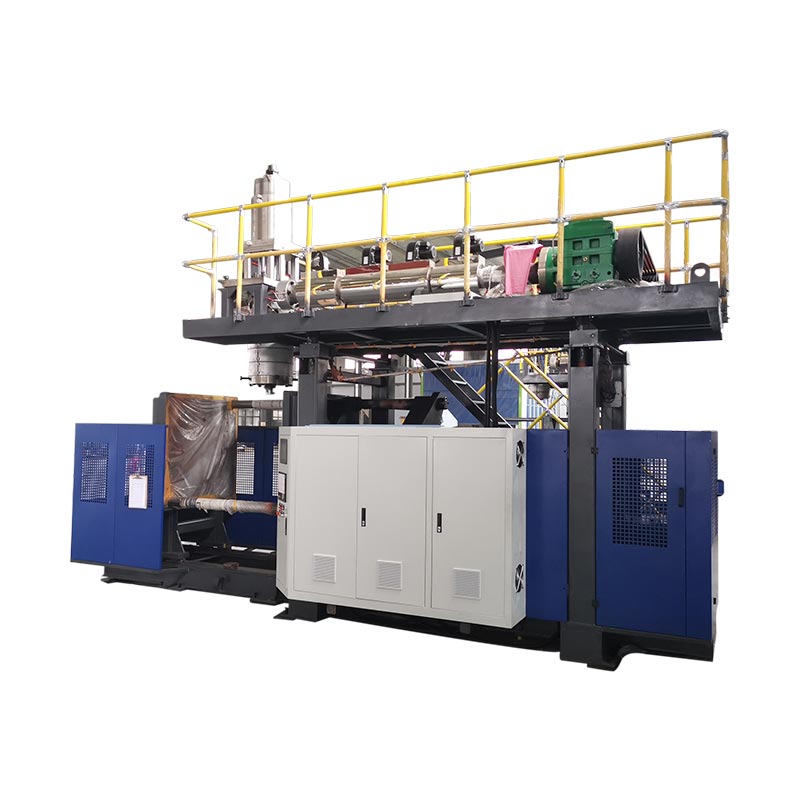
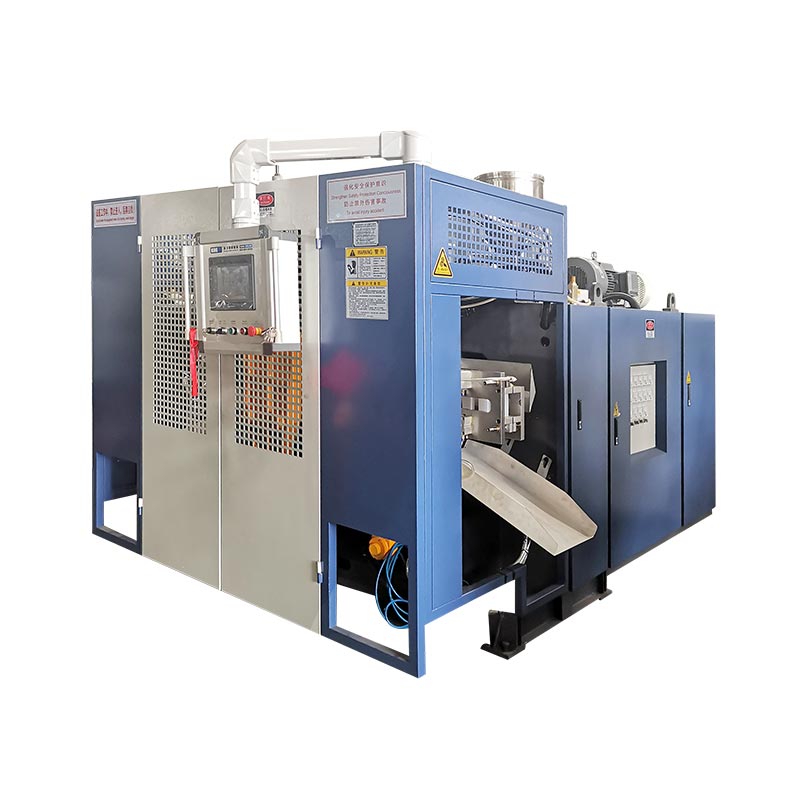
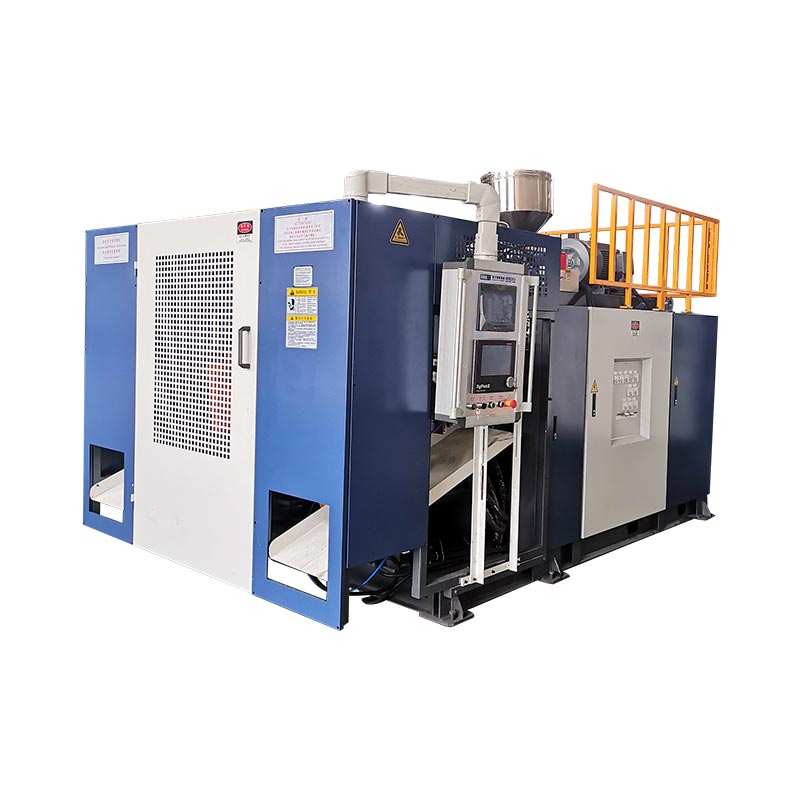
Berekkenje de produksje fan blaasfoarmmasjines troch 3.600 te dielen troch it ynterval tusken útfiereveneminten yn sekonden, en fermannichfâldigje dan mei de dielen produsearre by elk evenemint. Foar in skatting goede dielen per ferskowing, tapasse de mjitten kwaliteit opbringst en werklike running oeren, en kontrolearje dat extrusion en downstream apparatuer kin stypje it resultaat. In spesifikaasje foar droege syklus allinich stelt gjin útfier fan klear flesse fêst.
Basearje in kapasiteitsbeslút op akseptearre dielen oer de plande produksjeperioade, net de fluchste syklus op in spesifikaasjeblêd. Foar extrusion blow moulding moat de útfierberekkening rekken hâlde mei de flesse, ark en materiaalfraach. PET stretch-blow wurdearrings binne gjin ferfanging foar dy kontrôles.
Hoe kinne jo de útfier fan blaasfoarmen per oere berekkenje?
Begjin mei in telle evenemint dat in waarnimmer kin identifisearje. Foar dizze gids is in útfier evenemint in frijlitting fan getten dielen út ien bestjoeringssysteem mal. Record it gemiddelde ynterval tusken dy eveneminten oer de folsleine masine, tegearre mei it oantal dielen útbrocht eltse kear.
As twa dielen de masine elke 16 sekonden ferlitte, is de berekkening 3.600 ÷ 16 × 2 = 450 dielen per rinnende oere. Dit is in yllustrative berekkening, net in Kinggle masine rating. It telt foarme dielen foar it subtrahearjen fan ôfwikingen en giet derfan út dat it opjûne ynterval kin wurde oanhâlden.
Brûk de juste formule foar syklustiid
De produksjesyklustiid fan ien stasjon is net altyd it ynterval tusken útgongen fan 'e folsleine masine. Lykwols, sekonden per diel is net deselde kwantiteit as sekonden per twa-dielige moulding evenemint. Skriuw de ienheid neist elke ynfier foardat jo it ynfiere yn in spreadsheet.
Foar in mjitten perioade, de lykweardige syklus tiid fergeliking is ferrûn rinnende sekonden dield troch it oantal útfier eveneminten. As de eveneminten produsearje ferskillende hoemannichten, brûke ynstee de direkte count metoade: totaal getten dielen dield troch rinnende oeren.Vorne's OEE glossarydefiniearret ek de werklike run rate mei help fan totale tellen en run tiid.
Om de syklustiid fan in opname te berekkenjen, mjit tusken oerienkommende punten. Tsien opienfolgjende tiidstempels befetsje njoggen yntervallen, net tsien. Foar oneffen syklusen, diele de totale ferrûne tiid troch de werklike yntervaltelling ynstee fan it gemiddelde fan in seleksje fan snelle syklusen.
In basis Excel-yngong is=3600/A2*B2, dêr't A2 befettet sekonden per evenemint en B2 befettet dielen per evenemint. As jo syklus tiid berekkening formule al jout sekonden per yndividuele diel, brûk=3600/A2. Fermannichfâldigje dat resultaat mei de holte count soe telle dy holtes twa kear.
Neam it resultaat neffens syn ynput. In ideaal ynterval jout in ideaal taryf. In represintatyf mjitten ynterval jout in waarnommen rinnende taryf. Gjin fan beide omfettet automatysk feroaringen as stops fan in folsleine ferskowing. Hâld it ûnderskied sichtber by it oerdragen fan it resultaat yn in offerte of produksjeskema.
Tel stasjons, hollen en holtes sûnder dûbeltellen
In stasjon, in die-outlet en in skimmelholte beskriuwe ferskate dielen fan 'e produksjearrangement. Kinggle'smulti-head fersus multi-cavity guideskiedt se: útgongen foarmje parisons, holtes foarmje dielen, en stasjons binne de skimmel-en-klem posysjes. Har nûmers binne gjin útwikselbere multipliers.
Stel jo twa stasjons foar, elk produsearret twa dielen per release. Stasjon A releases op 0 en 32 sekonden; stasjon B releases op 16 en 48 sekonden. Elts stasjon werhellet elke 32 sekonden, mar de folsleine masine jout in pear elk 16 sekonden. De folgjende timing is allinich útfûn om de berekkening te ferklearjen.
| Counting basis | Berekkening | Bruto útfier |
|---|---|---|
| Folsleine masine | 3.600 ÷ 16 sekonden × 2 dielen | 450 dielen / h |
| Aparte stasjon totalen | 3.600 ÷ 32 sekonden × 2 dielen × 2 stasjons | 450 dielen / h |
| Ferkearde dûbeltelling | 3.600 ÷ 16 sekonden × 2 dielen × 2 stasjons | 900 dielen / h, ferkeard |
De lêste berekkening telt it twadde stasjon twa kear. Syn bydrage is al opnaam yn it ynterval fan 16 sekonden hiele masine. Labelje elk evenemint yn in echte timingrekord mei har stasjon, sadat in oare persoan de berekkening kin rekonstruearje.
Net oannimme dat it tafoegjen fan in twadde stasjon behâldt deselde timing ûnder load. De foarnommen regeling moat noch genôch materiaal levering, koeling en handling kapasiteit. Fergelykje it eigentlike operaasjeskema, net allinich it oantal stasjons. Kinggle'ssingle- en dûbele-stasjon ferlikingjout relatearre konfiguraasje kontekst.
Tel aktive posysjes ek. As ien holte mei opsetsin bûten tsjinst is, makket syn nominale oanwêzigens yn 'e mal gjin útfier. As it produsearret in defecte flesse, dy flesse heart by de bruto count en de ôfwizing count. It ferminderjen fan de holte ynfier en subtracting deselde ôfwiisde flesse wer soe understate útfier.
Foar in mingde regeling, berekkenje elke stream apart en heakje de resultaten ta. In dielde gemiddelde is allinich nuttich as it oantal eveneminten en it oantal dielen deselde observaasjeperioade fertsjintwurdigje. Dit is fan belang as ien stasjon stoppet wylst de oare trochgiet, of as de twa mallen ferskate dielen produsearje.
Turn running-oeren útfier yn goede dielen per ferskowing
In keaper dy't leveringen plannen hat in oar nûmer nedich fan in operator dy't de snelheid fan 'e masine kontrolearret. Begjinne mei de hiele ferskowing, identifisearje tiid doe't produksje is net pland, en dan record haltes tidens de oerbleaune plande produksje perioade. Stel dy tiidgrins foardat jo in ferskowingstotaal oanhelje.
De iepenbiere omfang fanISO 22400-2: 2014beskriuwt manufacturing KPIs troch harren formules, konstituerende eleminten, tiid gedrach en ienheden. It is in nuttige referinsje foar dissiplinearre mjitting. Dit artikel brûkt de praktyske definysjes hjirûnder; it beweart net dat in masine of proef is sertifisearre oan dy standert.
Under deVorne OEE framework, feroarings binnen plande produksje binne beskikberensferlies. Se ferdwine net gewoan om't se pland wiene. Tiid sûnder de bedoeling om te produsearjen, lykas in útsletten mielpauze, hat in oare rol. Definiearje de behanneling foar de proef ynstee fan it te feroarjen om it definitive persintaazje te ferbetterjen.
Kwaliteit opbringst betsjut hjir akseptearre dielen ferdield troch totale getten dielen, mei beide tellen nommen oer deselde perioade en proses grins. As akseptaasje optreedt nei lektesten, is ûnfoltôge wurk dat wachtsje op dy test noch net befêstige goede útfier. Dokumintearje alle begjinnende of einigjende wurken.
Wannear in OEE-berekkening te brûken
As jo begjinne fan in ideaal taryf, rekkenje dan mei beskikberens, snelheidsferlies en kwaliteit.Vorne syn berekkening gidsjout de folgjende relaasjes. De ideale taryf moat itselde produkt en aktive konfiguraasje beskriuwe as de teld útfier.
| Faktor | Berekkening |
|---|---|
| Beskikberens | Running time ÷ plande produksje tiid |
| Optreden | Waargenomen bruto rinnende taryf ÷ ideale bruto rinnende taryf |
| Kwaliteit | First-pass goede tellen ÷ totale tellen |
| OEE | Beskikberens × prestaasjes × kwaliteit |
Goede útfier kin dêrom wurde berekkene as ideaal taryf × plande produksje oeren × OEE. Brûk fraksjes, net hiele persintaazjes, yn dy fermannichfâldigje. In OEE fan 78,4% komt de formule yn as 0,784.
Kies of de ideale koers rûte of de waarnommen koers rûte. In waarnommen rinnende taryf wjerspegelet al de snelheid berikt yn dy rinnende perioade. Fermannichfâldigje it mei in oare prestaasje faktor foar deselde snelheid ferlies soe subtract it ferlies twa kear. Likegoed befettet in ôfmetten goed-parts-per-shiftsifer al de stops en rejects binnen dy shift; net tapasse in twadde tekken effisjinsje koarting te beskriuwen deselde ferskowing.
Kontrolearje oft de extruder de doelútfier kin stypje
In útfierskatting makket ek in materiële eask. Brûk de ferwurke bruto massa foar elk getten diel, net allinich it gewicht fan 'e fertige kontener. Foar dizze berekkening omfettet bruto massa it materiaal dat de kontener wurdt en de byhearrende trim, konsekwint tawiisd oer de produsearre dielen.
Stel dat de hypotetyske 450-diel / h arrangement prosessen 90 g per getten diel. De rinnende fraach is 450 × 90 ÷ 1.000 = 40,5 kg / h. As de fertige flesse 70 g weaget, soe it brûken fan allinich syn nettogewicht in legere sifer fan 31,5 kg / h produsearje. Beide sifers binne ôflaat fan yllustrative oannames, net in mjitten flesseprojekt.
It ferskil fan 9 kg / h is it oannommen materiaal ferbûn mei trimmen. It úteinlike herstel ferwideret de orizjinele ferwurkingseask net. Hâld in aparte berekkening foar kocht hars, weromfûn materiaal en ôffier; de berekkening fan de lading fan de extruder giet oer it materiaal dat troch it proses giet.
Kinggle'shead-yndieling gidsek ferbynt evenemint massa mei beskikber extrusion kapasiteit. It tafoegjen fan holtes kin dielen per evenemint fergrutsje, mar it fergruttet ek de massa nedich foar dat evenemint. In gruttere nominale holte count kin net oplosse troch himsels in materiaal-oanbod limyt.
Ferlykje rinnende fraach mei in trochfierferwizing fan tapassing op it materiaal en foarstelde opset. Ferwiderje de fraach net troch it gemiddelde te meitsjen oer in lunchpauze of ôfsluting. De masine moat stypje it materiaal taryf wylst it produsearret, sels as de ferskowing-gemiddelde taryf is leger.
In foarriedich materiaal plafond is beskikber kg / h dield troch bruto kg per diel. It is allinich in screeningberekkening. It stelt gjin koeltiid, akseptabele muorreferdieling, diminsjonele stabiliteit of de útfier fan 'e trim- en ynspeksjeapparatuer net fêst. Dy fereaskje harren eigen kontrôles.
Foar de earste resinsje, set moulding, extrusion en downstream kapasiteiten yn kompatibele ienheden en fergelykje se. De lytste stipe taryf identifisearret in kandidaat-beheining, net in automatyske produksjegarânsje. Omfetsje tuskenlizzende buffers en ûnderbrekkingen by it plannen fan in folsleine line, ferifiearje dan de foarstelde regeling mei it bedoelde produkt.
Wurket foarbyld: fan syklus tiid nei in shift produksje plan
De folgjende wurke foarbyld brûkt hypotetyske yngongen foar in extrusion blow moulding arrangement. It is gjin KGB2L-prestaasjebeoardieling. Hâld deselde timing, dieltelling en kwaliteitsoannames yn 'e berekkening, sadat it rinnende taryf, ferskowingstotaal en materiaalfraach tsjin inoar kinne wurde kontrolearre.
Stel in acht oeren shift befettet in 30-minute pauze as produksje is net pland. In oare 30 minuten stops komme foar by plande produksje. De oerbleaune rinnende tiid is sân oeren. Tidens dy rinnende tiid, twa dielen ferlitte de masine elke 16 sekonden gemiddeld, en 96% passe ynspeksje sûnder rework.
| Stap | Berekkening | Resultaat |
|---|---|---|
| Plande produksje | 8 h minus 0,5 h útsletten break | 7,5 h |
| Running tiid | 7,5 h minus 0,5 h opnommen haltes | 7 h |
| Bruto rinnende taryf | 3.600 ÷ 16 × 2 | 450 dielen / h |
| Totaal getten dielen | 450 × 7 | 3.150 dielen |
| First-pass goede dielen | 3.150 × 0,96 | 3.024 dielen / shift |
| Goede útfier per plande oere | 3.024 ÷ 7,5 | 403,2 dielen / h |
| Goede útfier per klok oere | 3.024 ÷ 8 | 378 dielen / h |
| Running materiaal fraach | 450 × 90 g ÷ 1.000 | 40,5 kg/h |
Merk op dat 450, 403.2 en 378 allegear itselde senario kinne beskriuwe. Se beantwurdzje ferskate fragen. De earste giet oer bruto útfier by it rinnen. De twadde ferspriedt akseptearre útfier oer plande produksjetiid. De tredde ferspriedt it oer it hiele skift. In rapport dat de neamer weilitten lit romte foar in misliedende ferliking.
Kontrolearje it resultaat mei OEE
Nim allinich foar dit foarbyld in ideaal evenemint-ynterval fan 14 sekonden mei twa dielen per evenemint. Dat is in ideaal taryf fan sa'n 514.286 dielen / h. Beskikberens is 7 ÷ 7,5; prestaasje is 450 ÷ 514.286; kwaliteit is 0,96. Har produkt is 0,784, of 78,4% OEE.
It tapassen fan deVorne OEE berekkening metoade, 514.286 × 7.5 × 0.784 jout likernôch 3.024 goede dielen. De lytse werjûn rûning feroaret it ûnderlizzende resultaat net. It ideale ynterval fan 14 sekonden is in foarbyldferûnderstelling, net in kataloguswearde foar droege syklus.
Foar in yllustrative folchoarder fan 12.000 akseptearre dielen jout 12.000 ÷ 3.024 sa'n 3,97 sokke ferskowings. Fjouwer ferskowings jouwe in berekkene 12.096 dielen ûnder dizze útgongspunten, foar ekstra oarder-spesifike ferliezen. Dit is in planningsscenario, gjin leveringsferplichting of in reden om opstartvalidaasje weg te litten.
As opnommen haltes tanimme fan 30 nei 60 minuten, rint tiid falt nei 6,5 oeren. Mei oare oannames net feroare, útfier wurdt 450 × 6,5 × 0,96 = 2.808 goede dielen. De folchoarder giet dan mear as fjouwer ferskowings. Dizze ferliking lit sjen wêrom't in lytse feroaring yn beskikbere rinnende tiid kin beynfloedzje scheduling sûnder feroaring oan de moulding syklus.
Besykje jo eigen berekkening fan produksjesifers
Standerts reprodusearje it hypotetysk foarbyld. Fier in waarnommen gemiddelde ynterval yn tidens rinnende tiid, net in dry-syklus rating. Net fermannichfâldigje mei stasjons wer as it ynterval al covers de folsleine masine. Gegevens bliuwe op dizze side.
- Bruto dielen per rinnende oere
- 450
- Skatte goede dielen per ferskowing
- 3.024
- Goede dielen per plande oere
- 403.2
- Materiaal fraach wylst rinnen
- 40,5 kg/h
Resultaten binne rûzingen, net garandearre útfier. Desimale dieltellingen drukke in ferwachte gemiddelde út. Dizze rekkenmasine net model buffer opslach, oarder opstarten, fariabele holte telt of in aparte ideaal-rate OEE modus. As skripts binne útskeakele, bliuwe de werjûn resultaten it standertfoarbyld.
Wat Kinggle's KGB2L-spesifikaasjes jo fertelle oer kapasiteit
DeKGB2L 2L single-stasjon blow moulding masinejout in konkreet foarbyld fan hoe't jo in spesifikaasjeblêd lêze. De publisearre wearden beskriuwe ferskate ferskillende grinzen. Container folume, droege-syklus útfier, materiaal trochstreaming en mal ôfmjittings elk beantwurdzje in oare seleksje fraach.

| Publisearre parameter | Wearde | Fraach it helpt te beantwurdzjen |
|---|---|---|
| Maksimum container kapasiteit | 2 L | Is it foarstelde produkt binnen de oantsjutte folumekategory? |
| Utfier (droege syklus) | 600 PC/HR | Hokker ferwizing foar droege syklus stiet yn de katalogus? |
| HDPE melting kapasiteit | 30 kg/h | Hokker materiaal-rate referinsje is beskikber foar foarriedich screening? |
| Screw diameter | 50 mm | Hokker extrusionplatfoarm wurdt besprutsen? |
| Maksimale foarmgrutte, B × H | 360 × 380 mm | Hokker publisearre skimmelomslach moat de tooling-oersjoch beskôgje? |
| Double-head sintrum ôfstân | 130 mm | Hokker ôfstânferwizing moat fergeliking mei de foarstelde yndieling? |
It droege-syklusfjild is gjin proefrapport foar in spesifike flesse fan 2 L. Net relabel 600 PC / HR as 600 akseptearre containers per oere. Hars, gewicht, holtearrangement, koeleasken en akseptaasjekritearia moatte noch fêststeld wurde.
Brûk de 30 kg / h HDPE referinsje foar in aparte massa kontrôle. By it wurke foarbyld fan oannommen 90 g bruto massa per diel, divyzje 30 troch 0,09 jout likernôch 333,3 getten dielen / h as in materiaal-allinne screening plafond. It foarbyld fan 450 dielen / h soe easkje 40,5 kg / h, boppe dy publisearre referinsje.
Dizze berekkening belooft gjin 333,3 dielen / h fan 'e KGB2L. It flagget dat de massa en doelrate fan it foarbyld net kinne wurde rjochtfeardige mei de neamde 30 kg / h referinsje. In projektresinsje soe in oare stipe konfiguraasje nedich wêze, herziene produktoannames as in oar útfierdoel.
De ôfstân tusken de dûbele kop bewiist ek net dat twa flessen passe sille. Kontrolearje de eigentlike skimmeltekening tsjin de publisearre envelope en de folsleine arkarrangement. Foar gruttere of bredere produkten moat it oantal brûkbere holtes de tekening folgje ynstee fan in foarkommende útfiermultiplikator.
By it oanfreegjen fan in oanbefelling, stjoer de tekening, materiaalklasse, netto- en brutogewichtskattingen, fereaske akseptearre útfier en bedoelde ferskowingspatroan tegearre. Dit stelt de leveransier te kontrolearjen kapasiteit oannames tsjin de foarstelde hardware ynstee fan in antwurd op in isolearre fraach oer flessen per oere.
Ferifiearje de útfier foardat jo ynsette foar in masine
Meitsje akseptearre útfier de basis fan 'e kapasiteitsoerienkomst. Flessen dy't de skimmel ferlitte en flessen wurde wiske foar ferpakking binne ferskillende tellen. Spesifisearje foar it testen it ynspeksjepunt en de easken dy't in flesse moat foldwaan om it akseptearre totaal yn te fieren. Oars kin de proef syn mouldingsdoel foldwaan, wylst de leveringseask net oplost wurdt.
Foar de KGB2L, hâld de publisearre 600 PC / HR droege syklusfiguer apart fan 'e fleske-útfier-ynset. Befêstigje it materiaal, fleskegewicht, aktive holten en akseptaasjeeasken foardat jo oerienkomme oer produksjekapasiteit. In figuer fan 'e droege syklus allinich is net genôch foar in skema foar levering fan flessen.
As in proef syn doel mist, diagnoaze it tekoart foardat de snelheid ferheget. Record útfier yntervallen, haltes en ôfwiisde dielen apart. Kontrolearje op wachttiid by levering fan parison, koeltiid yn 'e skimmel, en wachtrigen foar trimmen of lektesten. Dizze waarnimmings ûnderskiede in mouldingsbeheining fan in streamôfwerts.
Evaluearje ien oanpassing tagelyk en behâlde de foar-en-nei-records. Beoardielje de feroaring troch akseptearre útfier oer fergelykbere observaasjeperioaden, net troch in koartere werjûn syklus allinich. Record materiaal en tooling betingsten neist it resultaat. As de telling nimt ta, mar mear flessen fail ynspeksje, de oanpassing hat net needsaaklikerwize ferbettere brûkbere kapasiteit.
Hâld in rekord in oare persoan kin kontrolearje
- Identifisearje de tekening revyzje, harsklasse, materiaalmix, doelgewicht en holtearrangement.
- Iens oer de akseptaasjekontrôles en de posysje wêr't goede dielen sille wurde teld.
- Record start- en finishtiden, plande útslutingen, produksjestops en har redenen.
- Record totale getten dielen, earste-pass akseptearre dielen en fersmyt sûnder tellen reworked dielen twa kear.
- Fergelykje de waarnommen taryf, bruto massa fraach en streamôfwerts útfier oer oerienkommende perioaden.
- Hâld de ôfpraat ynstellings, observaasjes en net oploste beheinings mei it proefrapport.
Definiearje wat bart oan it begjin en ein fan it mjittingsfinster. In koarte observaasje nommen nei warmup beantwurdet in oare fraach út in hiele oarder dat omfiemet opstarten en in skimmel feroaring. Beide kinne nuttich wêze, mar allinich as it rapport identifisearret wat útsletten is.
Brûk deblow moulding masine fabryk akseptaasje test gidsom it bredere ynspeksjerekord te ûntwikkeljen. In útfierberekkening stipet akseptaasje; it net ferfange produkt ynspeksje, apparatuer kontrôles of de oankeap oerienkomst.
| Record fjild | Wat yn te fieren |
|---|---|
| Produkt en konfiguraasje | Drawing revyzje, materiaal, gewicht, aktive holtes en stasjons |
| Mjitting grins | Klok start / ein, plande tiid, rinnende tiid en tellokaasje |
| Teltsjes | Totaal getten, earste-pass goede, ôfwiisde en ûnfoltôge dielen |
| Betingsten | Opnommen ynstellings, koeling en lucht betingsten, personiel en helptsjinsten |
| Útkomst | Goede dielen per opjûne oere of ferskowing, beheiningen en ôfpraat follow-up |
Beprate in produkt-spesifike kapasiteit skatting mei Kinggle
Fereaskje in útfier skatting bûn oan it produkt tekening en foarstelde masine konfiguraasje. It skriftlike foarstel moat oanjaan wêr't akseptearre dielen teld wurde, hoe lang de mjitting rint en hokker produksjebetingsten jilde. Sûnder dy details is in figuer per oere foar flessen gjin lûdbasis foar it fergelykjen fan apparatueraanbiedingen.
Stjoer jo flesketekening of monsterdetails, materiaalklasse, fereaske goede útfier en ferskowingsskema trochKinggle's offisjele kontaktside. Wêr't in wearde noch in skatting is, markearje it sadat de folgjende resinsje it kin oplosse.
Ningbo Kinggle Machinery Co., Ltd.
E-post:sales@kinggle.com
Telefoan:+86-574-87103665
Yuyao City, Ningbo, Zhejiang, Sina. Kontaktgegevens kontrolearre tsjin de offisjele kontaktside.
Faak stelde fragen
Hoefolle flessen kin in blaasfoarmmasine per oere produsearje?
D'r is gjin inkele útfierfiguer foar elke masine en flesse. Diel 3.600 troch it útfier-ynterval fan 'e hiele masine yn sekonden, fermannichfâldigje dan mei de foarme dielen per evenemint. Tapasse de earste-pass kwaliteit opbringst foar goede útfier tidens rinnende tiid. Foar shift planning, befetsje ek opnommen haltes en befêstigje it materiaal en streamôfwerts kapasiteit.
Docht in dûbelstasjon masine altyd ferdûbelje produksje?
Nee twa stasjons net fêstigje de produksje taryf sûnder harren eigentlike timing en konfiguraasje. As de mjitten hiele-masine ynterval al omfiemet ôfwikseljende releases fan beide stasjons, net fermannichfâldigje mei twa wer. Fergelykje de timing, aktive holtes en materiaalfraach fan elk stasjon foardat jo de kombineare útfier skatte.
Is útfier fan droege syklus itselde as útfier fan klear produkt?
Nee in katalogus fjild bestimpele droege-syklus útfier net fêstigje de akseptearre útfier fan in spesifisearre container. Kinggle's KGB2L-side listet 600 PC / HR ûnder dat label. In fleskespesifike útfierclaim hat it materiaal, ark, gewicht, bedriuwsbetingsten en ynspeksjekritearia nedich, tegearre mei in definieare mjitperioade.
Hoe beynfloedet containergewicht produksjekapasiteit?
Gewicht beynfloedet it materiaal dat nedich is by in opjûne produksjesnelheid. Foar extrusion screening, brûk bruto ferwurke massa per getten diel, ynklusyf syn tawiisd trim, yn stee fan allinne klear-flesse gewicht. Diel beskikber materiaal trochstreaming troch dy bruto massa foar in foarriedige plafond. Dizze berekkening allinnich net fêstigje in berikbere moulding syklus of akseptearre útfier.
Hokker ynformaasje is nedich foar in krekte output skatting?
Soargje foar it produkt tekening, materiaal graad, netto en bruto gewichten, holte en stasjon arranzjeminten, doel akseptearre útfier en ferskowing skema. Omfetsje de akseptaasjekontrôles en downstream-apparatuer. As proefrekords besteane, leverje totale tellen, goede tellen, timing en stop redenen. Hâld oannommen wearden skieden fan mjitten resultaten, sadat de leveransier de oerbleaune evidinsjehippen kin identifisearje.
Foardat jo in bestelling pleatse, iens oer akseptearre útfier, proefbetingsten en de tellen metoade skriftlik. Brûk it resultearjende produksjerekord as basis foar it leveringskema.