Twa hollen, twa parisons en twa holten hearre faak yn itselde produksjekonsept - mar se binne gjin útwikselbere termen. De krekte yndieling begjint mei de flesse, outlet pitch, skimmelromte en bruto melt fraach, net in doelgroep holle count.

In keaper dy't freget om in "fles-blaasmasine mei fjouwer holtes" kin in fjouwer-outlet-diekop krije, in fjouwer-holte-skimmel en ien of twa malstasjons. In oare keaper dy't freget om in "dûbele holle blow moulding masine" kin ferwize allinnich nei twa parisons. Behalven as it sitaat elk elemint listet, kinne de twa partijen itselde oantal besprekke, wylst se ferskate apparatuer foarstelle.
Dizze gids skiedt dy betingsten, brûkt hjoeddeistige Kinggle 2L, 5L en 15L spesifikaasjes foar in show de dimensionale grinzen efter kop seleksje, en jout in massa-balâns metoade foar in fergelykjen ien-, twa-, trije- en fjouwer-head konsepten sûnder útfine produksje útfier.
Neam earst de fjouwer ferskillende tellen
It wurdhollewurdt los brûkt yn 'e merk. In extrusion blow moulding die kop ferspriedt melt en foarmet de tubular parison. In multi-parison die holle hat ferskate ferkeappunten. De skimmel dan slút om dy parisons, en elke mal holte foarmet in part. In stasjon is de folsleine foarm-en-klem posysje dy't ûntfangt se. In laach is in materiaal laach makke troch de extrusion en die-head systeem.
| Telle | Fysike betsjutting | Foarbyld keaper fraach | Net oannimme |
|---|---|---|---|
| Die-head outlets | Iepenings út dêr't parisons ûntstean by ien moulding evenemint | Is it foarstel single, dûbele, triple of fjouwer holle? | Dat in outlet count garandearret itselde oantal akseptearre flessen |
| Parisons | Tubular melt lingtematen fongen troch de skimmel | Hoe sille gewicht en timing wurde balansearre tusken parisons? | Dat gelikense ôfstân ferkeappunten altyd leverje gelikense parisons |
| Mold holtes | Diel foarmen foarme yn ien mal ticht | Makket de mal ien, twa of fjouwer dielen per evenemint? | Dat holtetelling beskriuwt it oantal malstasjons |
| Stations | Folsleine foarm-en-klem posysjes brûkt troch de masine | Is de masine ien stasjon of dûbele stasjon? | Dat in twadde stasjon is in twadde die kop |
| Lagen | Materiaal lagen oer de muorre struktuer | Is it diel monolayer of multilayer? | Dat "dûbele laach" betsjut dûbele holle of dûbele holte |
Unôfhinklike apparatuerliteratuer makket itselde ûnderskied. DeR & B trochgeande extrusion shuttle gegevens sheetjout ien- of twa-stasjon clamp konfiguraasjes apart út die-head konfiguraasjes mei meardere ferkeappunten. Dy skieding is nuttich yn alle RFQ: spesifisearje stasjons, die outlets, mal holtes en lagen op ferskillende rigels.
Wat feroaret as in die holle winst ferkeappunten?
In multi-head, multi-die of multi-parison blow moulding masine makket ferskate parisons parallel. As de skimmel en proses binne ûntwurpen foar in fangen eltse parison en foarmje ien flesse, dielen per moulding evenemint kin tanimme. De winst is betingst. Eltse outlet hat romte nedich, melt flow, temperatuer kontrôle en in oerienkommende holte posysje.
Dit diagram is konseptueel, gjin Kinggle-arktekening. Echte outlet diameters, pitch, flow kanalen en holte yndieling binne ôfhinklik fan de flesse en masine. "Twa holle", "trije holle" en "fjouwer holle" binne dêrom begjinnende beskriuwingen ynstee fan folsleine spesifikaasjes.
Mear koppen diele de beskikbere moulding breedte
In inkele grutte parison kin mear brûke fan 'e beskikbere skimmelbreedte fan' e masine. As ferskate útgongen dy romte diele, moatte flessebreedte, holtepunt, halsposysje, flitspocket en koelferbiningen njonken inoar passe. De skimmel moat ek genôch stiel tusken holtes en genôch romte foar trimmen en diel fuortheljen.
Mear koppen fergrutsje totale melt nedich per evenemint
As ien bruto parison waacht 0,10 kg, fereaskje fjouwer lykweardige parisons 0,40 kg per moulding evenemint foar it beskôgjen fan in ferskil yn har eigentlike gewichten. It foarbyld ferklearret it rekkenjen allinnich; it is gjin Kinggle flesse spesifikaasje. Ferkoarting fan it ynterval tusken eveneminten ferheget de fraach nei smelten per oere fierder.
Mear hollen meitsje mear posysjes om te kontrolearjen
Fjouwer sichtbere fleskes nei mal iepening bewize gjin fjouwer lykweardige prosessen. Ien útlaat kin waarmer rinne, ien parison kin oars sakje, in holte kin stadiger koelje, of ien trimposysje kin ekstra flits litte. Multi-kavity útfier moat dêrom wurde teld en ynspektearre troch posysje-net allinnich as in kombinearre totaal.
Orizjinele ferliking: publisearre Kinggle holle grinzen troch masine platfoarm
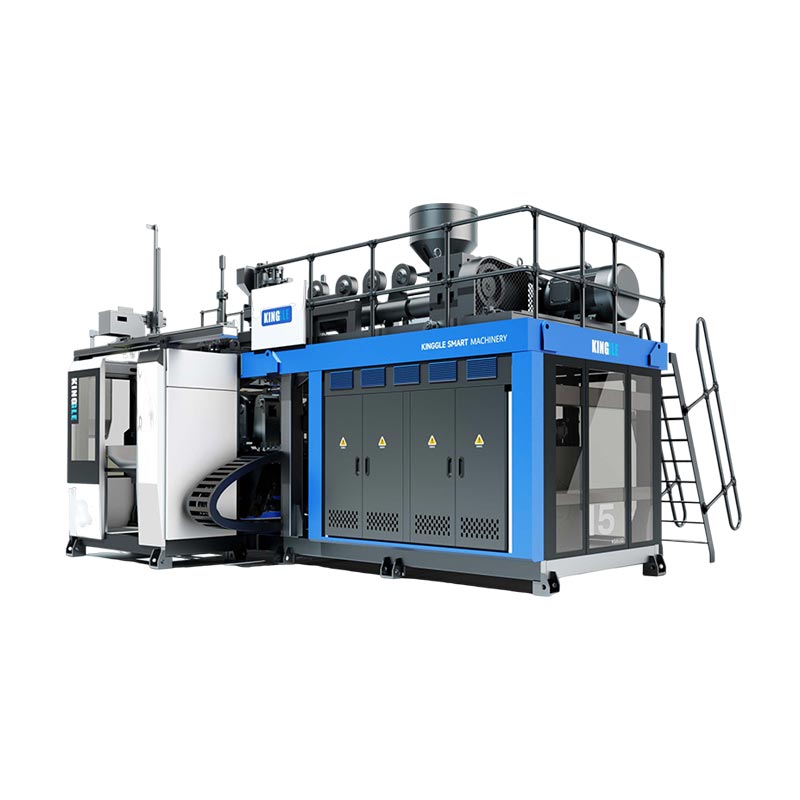
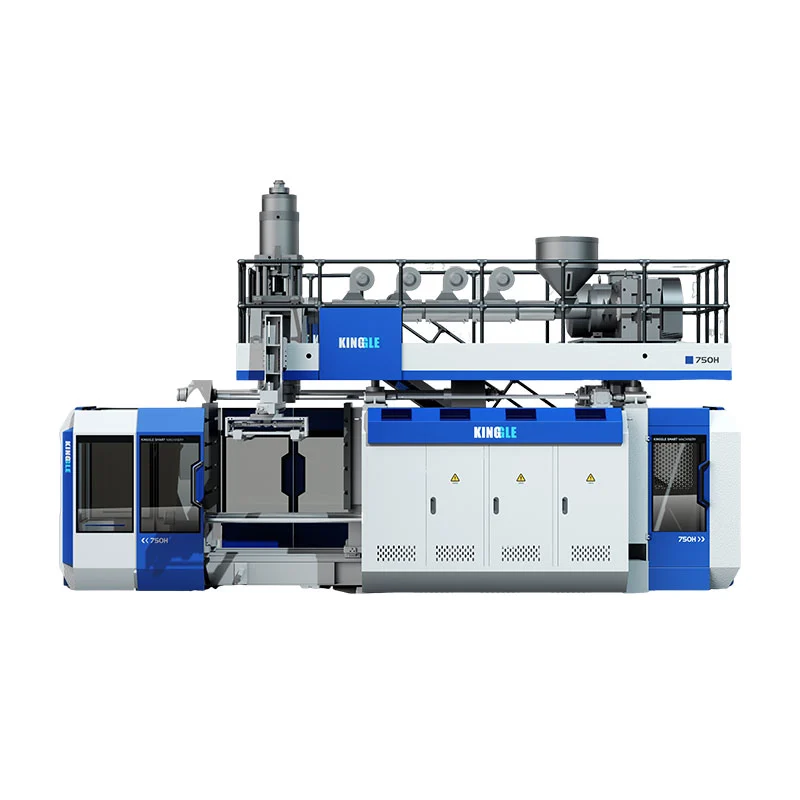
Kinggle syn hjoeddeistige trochgeande extrusion blow moulding siden beskriuwe opsjonele twa-, trije- en fjouwer-die-head konfiguraasjes op ferskate modellen. De spesifikaasje tabellen publisearje eksakte ôfmjittings foar single- en dûbele kop referinsjes. Se publisearje de trije- of fjouwerkoppige toanhichte net foar dizze siden, dus dy yndielingen fereaskje projekttechnyk ynstee fan ekstrapolaasje.
| Kinggle model | Stasjon | Max produkt kapasiteit | Max mal grutte (W × H) | HDPE melting kapasiteit | Single-head max die-pin diameter | Publisearre dûbele kop sintrum ôfstân | Dûbele kop max die-pin diameter |
|---|---|---|---|---|---|---|---|
| KGB2L | Inkel | 2 L | 360 × 380 mm | 30 kg/h | 90 mm | 130 mm | 60 mm |
| KGB2D | Dûbel | 2 L | 360 × 380 mm | 55 kg/h | 90 mm | 130 mm | 60 mm |
| KGB5L | Inkel | 5 L | 410 × 450 mm | 55 kg/h | 150 mm | 150-180 mm | 80 mm |
| KGB5D | Dûbel | 5 L | 410 × 450 mm | 80 kg/h | 150 mm | 150-180 mm | 80 mm |
| KGB15L | Inkel | 15 L | 580 × 500 mm | 100 kg/h | 220 mm | 240-280 mm | 150 mm |
| KGB15D | Dûbel | 15 L | 580 × 550 mm | 120 kg/h | 220 mm | 240-280 mm | 150 mm |
Kinggle syn 2L siden ek beskriuwe applikaasjes út 50 ml oan 2 L. Dat berik identifisearret it produkt famylje; it betsjut net dat elke kontener yn it berik past by elke koptelling. In brede flesse fan 2L kin in inkele útlaat fereaskje, wylst ferskate smelle flessen in konsept mei meardere holtes passe kinne. Maksimum folume allinnich kin net beslute de yndieling.


Wat de Kinggle gegevens ferriedt oer kop seleksje
1. Stasjon count en holle mjitkunde binne ûnôfhinklike karren
Binnen it 2L-pear publisearje sawol de single- as dûbelstasjonsmodellen deselde 90 mm single-head limyt, 130 mm double-head center distance en 60 mm double-head die-pin limit. De 5L en 15L pearen folgje itselde patroan binnen har respektive platfoarms. In twadde stasjon feroaret hoe't mallen wikselje; it feroaret net automatysk outlet count of outlet pitch.
2. In dûbele holle opmaak hat minder diameter beskikber per outlet
Elk platfoarm publisearret in lytsere maksimale die-pin-diameter foar de referinsje mei dûbele kop dan foar de referinsje mei ien kop: 60 tsjin 90 mm by 2L, 80 tsjin 150 mm by 5L, en 150 tsjin 220 mm by 15L. Dit foarsizze de ôfmakke flesdiameter net, mar it lit sjen wêrom "in oare kop tafoegje" net allinich in útfierynstelling is. De die, parison en flesse geometry feroarje tegearre.
3. Gruttere platfoarms publisearje breder mal en outlet-spaasje ferwizings
De maksimale skimmelferwizing groeit fan 360 × 380 mm op it 2L-paar nei 410 × 450 mm op it 5L-paar en oant 580 mm breed op it 15L-pear. Publisearre dûbele kop sintrum ôfstân groeit fan 130 mm nei 150-180 mm en dan 240-280 mm. Dizze sifers ferbine platfoarmseleksje oan flesseôfstân, net allinich nominale liters.
4. Paired double-stasjon modellen publisearje mear melting kapasiteit
De foarbylden fan dûbele stasjons publisearje hegere HDPE-smeltkapasiteit dan har single-stasjonpartners: 55 tsjin 30 kg / h by 2L, 80 tsjin 55 kg / h by 5L, en 120 tsjin 100 kg / h by 15L. De ferskillen hawwe gjin inkele ferhâlding en net bewize in útfier multiplier. Se litte sjen wêrom't it extrusion systeem heart yn deselde berekkening as stasjons en koppen.
5. Trije- en fjouwer-head claims nedich in produkt-spesifike tekening
De produkt beskriuwings tastean fleksibele 2/3/4 multi-die-head konfiguraasjes, mar harren tabellen net oanjaan in universele triple- of fjouwer-head sintrum ôfstân. Inventing dy ôfmjittings út de dûbele-kop rige soe negearje flesse breedte, mal stiel, pitch, hals lokaasje en tsjinst tagong. De krekte folgjende dokumint is in foarstelde holle-en-skimmel opmaak basearre op de keaper syn diel tekening.
Selektearje holle count út de flesse-net út in winske multiplier
In fabryksofferte wurdt betrouberer as de keaper de leveransier in folsleine produktdefinysje jout. Begjin mei de breedste en swierste SKU bedoeld foar de foarnommen tooling famylje. Kontrolearje dan oft lytsere produkten deselde masine kinne diele sûnder in ûnpraktysk kompromis te twingen.
Fleske breedte en sintrum ôfstân
Sintrum ôfstân wurdt mjitten tusken oanswettende outlet centerlines. It moat oerienkomme mei de holtearranzjemint nau genôch foar elke parison om de juste foarmposysje yn te gean. Fleske lichem breedte is mar ien diel fan 'e eask. De nekke finish, handgreep, flash pocket, pinch-off gebiet en mal muorre tusken holtes ek ferbrûke romte.
Part gewicht en bruto parison massa
Foltôge flessegewicht is net de massa dy't de extruder moat leverje foar elk evenemint. De bruto parison omfettet it materiaal dat is fongen foar de flesse plus boppe- en ûnderste flitser en elk oar ôfsnien materiaal. Fermannichfâldigje de bruto massa fan ien posysje troch alle aktive posysjes, dan fergelykje it totaal mei de extrusion systeem by de plande evenemint taryf.
Cooling en fuortheljen
Mear holtes kinne mear waarmte meitsje om te ferwiderjen yn elke skimmel tichtby. Ungelikense wetterpaden kinne meitsje ien holte de trage posysje. Nei't de skimmel iepene is, moat de sel elk diel skiede, trimme, testen en oerbringe sûnder botsingen of oermjittige accumulation. In moulding masine kin foltôgje syn beweging wylst downstream apparatuer is al de produksje bottleneck.
SKU strategy
In foarm mei hege holte kin passe by in stabile, smelle flessefamylje. It kin minder oantreklik wêze as bestellingen koart binne, ûntwerpen feroarje faak of in grut part fan SKU's kin deselde toanhichte net brûke. Fergelykje jierlikse fraach nei goede diel en oerstaptiid troch SKU. Meitsje gjin grutte elke skimmel om ien seizoenspeak, útsein as de rest fan it fabryk dizze kapasiteit kin brûke.
Berekkenje realistyske útfier mei eveneminten, dielen en massabalâns
Katalogus droege syklus en koptelling binne net genôch om ferkeapbere flessen te foarsizzen. Brûk twa ferbûn berekkeningen: ien foar akseptearre dielen en ien foar bruto melt fraach.
Goede dielen per oere = stabile moulding eveneminten per oere × dielen foarme per evenemint × akseptearre fraksje
Gross melt demand (kg/h) = stabile mouldingseveneminten per oere × totale bruto parison massa per barren (kg)
De akseptearre fraksje moat komme fan 'e kwaliteitsdefinysje fan' e keaper en in ôfpraat proef of earlike planningoanname. Totale bruto parison massa is de som fan alle parisons brûkt yn ien evenemint. As fjouwer outlets net leverje identike massa, registrearje de fjouwer posysjes apart foardat se tafoegje.
In transparant hypotetysk foarbyld
Stel in foarnommen fjouwer-outlet opmaak foarmet fjouwer flessen per evenemint. Tidens in stabile proef - net in droege syklus - foltôget de sel 300 mouldingseveneminten per oere. As de ôfpraat akseptearre fraksje is 0,97, berekkene goede útfier is 300 × 4 × 0,97 = 1.164 flessen per oere. As totale bruto parison massa per evenemint is 0,44 kg, is bruto melt fraach 300 × 0,44 = 132 kg / h.
Dy sifers binne in lear foarbyld allinne en binne gjin Kinggle model resultaat. Se demonstrearje wêrom't in fjouwer-kopmasine net automatysk geskikt is: de foarstelde extruder soe ferifiearre kapasiteit nedich wêze foar it materiaal en betingsten, wylst koeling en alle streamôfwerts stappen it barren taryf en kwaliteit moatte behâlde. Ferfange mjitten projektgegevens foardat jo in oankeapbeslút meitsje.
Kinggle'strochgeande blow moulding masine gidsleit út hoe't stasjon count, die-head holtes en syklus tiid kombinearje. Foar plant planning, ferifiearje ek elektryske, compressed-loft en cooling betingsten mei deblow moulding masine utility guide.
Fabriek yn gebrûk nommen: kwalifisearje elke outlet en holte as posysje
In kombinearre gemiddelde kin in swakke posysje ferbergje. As trije flessen in gewichtskontrôle passe en ien is ljocht, kin har gemiddelde akseptabel lykje, ek al is ien holte ynstabyl. Tidens fabryk akseptaasje en opstarten, label eltse die outlet en holte posysje en bewarje dy identiteit troch trimmen en ynspeksje.
Stel in basisline foar posysje foar posysje
- Identifisearje de masine, stjerkop, skimmel, harslot, resept en gebrûksbetingsten.
- Sammelje dielen yn folchoarder fan elke outlet / holte posysje.
- Record bruto parison massa dêr't de ôfpraat feilige proef metoade lit it.
- Meitsje klear gewicht en deselde krityske muorre lokaasjes foar eltse posysje.
- Ynspektearje pinch-off, hals finish, flash, ôfmjittings, uterlik en lek prestaasjes.
- Record barren ynterval, rejects, alaarms, hânmjittich yntervinsje en downstream stops.
- Werhelje neidat stabile omstannichheden binne werombrocht nei eltse goedkard oanpassing.
Feroarje ien kontrolearre faktor tagelyk
As ien parison ferskilt, beslisse earst oft it patroan folget de die outlet, holte, cooling circuit of downstream posysje. In koördinearre rekord is brûkber as it oanpassen fan ferskate HMI-wearden tagelyk. Kinggle'sHMI ynstellings en alarm gidsadvisearret it opnimmen fan bewiis foardat jo in resept feroarje.
Kontrolearje muorreferdieling, net allinich totale gewicht
Twa flessen kinne itselde weagje en materiaal dochs oars fersprieden. Fergelykje definieare lokaasjes foar skouder, lichem, handgreep, basis en pinch-off wêr't relevant is foar it diel. As it projekt brûkt programmearre muorre kontrôle, deparison programmearring gidsjout in strukturearre metoade foar it ferbinen fan programmapunten oan mjitten regio's.
Feroarje de akseptearre proef yn in ûnderhâldsferwizing
Hâld de goedkarde posysjegegevens, temperatuerbetingsten, skjinmakstatus, wetterbetingsten en arkidentiteit. As ien posysje letter driuwt, kin ûnderhâld it fergelykje mei de oarspronklike basisline. Dechecklist foar previntyf ûnderhâldkin dy observaasjes drage yn routine ynspeksjes.
Mienskiplike kombinaasjes - en wat elke beskriuwing noch iepen lit
| Koarte beskriuwing | Wat it wierskynlik betsjut | Wat de RFQ noch befestigje moat |
|---|---|---|
| Dûbele kop, twa-holte masine | Twa parisons feed twa mal holtes per moulding evenemint | Stasjon count, outlet pitch, mal grutte, diel gewicht, extrusion kapasiteit en downstream omfang |
| Fjouwer-kop flesse blaasmasine | Fjouwer die-outlets foarmje fjouwer parisons parallel | Oft de mal hat fjouwer oerienkommende holtes, de krekte pitch en oft alle SKUs passe |
| Dûbelstasjon, dûbelkopmasine | Twa mal stasjons wikselje om in twa-outlet die systeem | Oantal mal sets, evenemint sequence, melt fraach, removal metoade en garandearre trial betingsten |
| Fjouwer-holte blow moulding masine | Ien mal ticht kin fjouwer dielen foarmje | Die outlet arrangement, stasjon count, holte lykwicht, koeling en akseptearre útfier |
| Dûbele laach, dûbele kop masine | In multilayer systeem kin twa útgongen fiede | Extruder count, materiaal struktuer, laach ferhâldingen, scrap rûte, outlets, holtes en stasjons |
"Plastic bottle making machine," "HDPE bottle blowing machine," "extrusion bottle machine," "multi-die head blow molder" en "multi-parison extrusion blow moulding masine" kinne allegear ferskine yn sykopdrachten foar relatearre apparatuer. In technysk folsleine spesifikaasje moat begryplik bliuwe, sels as dy marketingnammen feroarje.
RFQ checklist foar in multi-head blow moulding projekt
Stjoer itselde produkt en fabrykynputs nei elke leveransier. Freegje elke offerte om yn deselde folchoarder te reagearjen, mei katalogusferwizings skieden fan projektgarânsjes.
| RFQ groep | Ynformaasje te jaan | Required leveransier antwurd |
|---|---|---|
| Produkt | 2D / 3D tekening as samples, kapasiteit, maksimale ôfmjittings, nekke, handgreep, skiedingsline en trimgeometry | Kompatibel masineplatfoarm, oriïntaasje, holte-yndieling en alle ûntwerpproblemen |
| Materiaal | Eksakte harsklasse, kleur / tafoegings, regrind of PCR plan en leveransier gegevens | Foarstelde skroef / extrusion omfang, ferwurkjen oannames en proef materiaal eask |
| Massa en kwaliteit | Foltôge gewicht, skatte bruto parison / flash, krityske muorren, ôfmjittings en funksjonele tests | Trial metoade, sampling troch posysje en akseptaasje definysje |
| Utfier | Required goede dielen per oere, ferskowing / jier folume, SKU mix en switchover frekwinsje | Eveneminten per oere, dielen per evenemint, oannommen akseptearre fraksje en bruto melt berekkening |
| Tooling | Besteande mallen of foarkar holte konsept | Outlet count, sintrum ôfstân, die-pin berik, mal grutte, holte pitch, mal sets en koeling ûntwerp |
| Masine | Foarkar automatisearring nivo en fabryk beheinings | Stasjon count, clamp, extruder, kontrôles, take-out en ynklusyf opsjes |
| Fabryk | Power standert, lucht / wetter betingsten, ambient grinzen, flier, hichte en lift rûte | Wurkblêd foar projekt, algemiene regeling, easken foar stifting / laden en tsjinstferliening |
| Downstream | Trimmen, lektesten, ferfieren, etikettearjen, ynpakken en ôfhanneljen plan | Kapasiteit en ynterface grins foar elke opnommen en keaper-levere poadium |
Net akseptearje in útfierline sûnder syn testbetingsten
In nuttich akseptaasjedokumint neamt de flesketekening, materiaalklasse, klear en bruto gewicht, aktive útgongen en holten, skimmelkjolingsbetingsten, stabile runfinster, kwaliteitstests, samplingplan en opnommen streamôfwerts apparatuer. It registrearret akseptearre dielen per posysje. Sûnder dy betingsten, "pcs / h" kin beskriuwe masine beweging, foarme dielen foar ynspeksje of goed ynpakt flessen-trije ferskillende resultaten.
Freegje om de yndieling foardat it befriezen fan de oankeap oarder
De definitive tekening moat sjen litte die-outlet centerlines tsjin de mal holtes, mal en platen grinzen, blow pins, trimmen of deflashing metoade, take-out paad en tsjinst klaringen. Foar in triple- of fjouwer-head Kinggle fersyk, dizze tekening is wêr projekt-spesifike toanhichte wurdt befêstige; it moat net ôflaat wurde fan 'e publisearre dûbele-head-tabel.
Faak stelde fragen
Wat is in multi-head blow moulding masine?
In multi-head blow moulding masine brûkt in die-head arrangement mei ferskate ferkeappunten te foarmjen ferskate parisons op ien moulding evenemint. De outlet count, sintrum ôfstân en die grutte moatte oerien mei de flesse en skimmel-holte yndieling.
Is in dûbelkopmasine itselde as in twa-holte masine?
Nee Double holle beskriuwt twa die outlets of parisons; twa holte beskriuwt twa diel foarmen yn 'e mal. Se wurde normaal ûntworpen as in oerienkommende twa-dielige yndieling, mar it sitaat moat beide apart oantsjutte.
Makket in fjouwer-kop blaasfoarmmasine fjouwer kear mear flessen?
Net automatysk. It kin foarmje mear dielen per moulding evenemint, mar werklike goede útfier hinget ôf fan stabile evenemint taryf, totale bruto melt fraach, outlet en holte lykwicht, cooling, trimmen, testen en akseptearre kwaliteit.
Hoe wurdt die-head sintrum ôfstân selektearre?
Sintrum ôfstân wurdt selektearre út de foarstelde holte pitch en produkt yndieling. Fleske breedte, nekke posysje, flash pockets, mal stiel, cooling, blow pins, trimmen en fuortheljen romte alle ynfloed op de definitive diminsje.
Kin ien masine wikselje tusken single- en multi-head produksje?
In oare die-head of tooling arranzjemint kin mooglik wêze op in passend manipulearre platfoarm, mar it moat net oannommen wurde. Befêstigje meganyske fit, extrusion-omfang, kontrôles, oerstapwurk, skimmelkompatibiliteit en commissioning easken mei de leveransier.
Wat beheint it oantal holtes yn extrusion blow moulding?
Limits befetsje produkt ôfmjittings, beskikber mal en platen romte, outlet pitch, die en parison mjitkunde, clamp easken, extrusion kapasiteit, cooling lykwicht, diel fuortheljen en streamôfwerts kapasiteit.
Hokker gegevens moat ik stjoere foar in offerte foar in multi-cavity masine?
Stjoer it diel tekening of samples, materiaal grade, klear en bruto parison gewicht, krityske muorren en tests, fereaske goede útfier, SKU plan, fabryk nutsbedriuwen, layout grinzen en downstream easken.