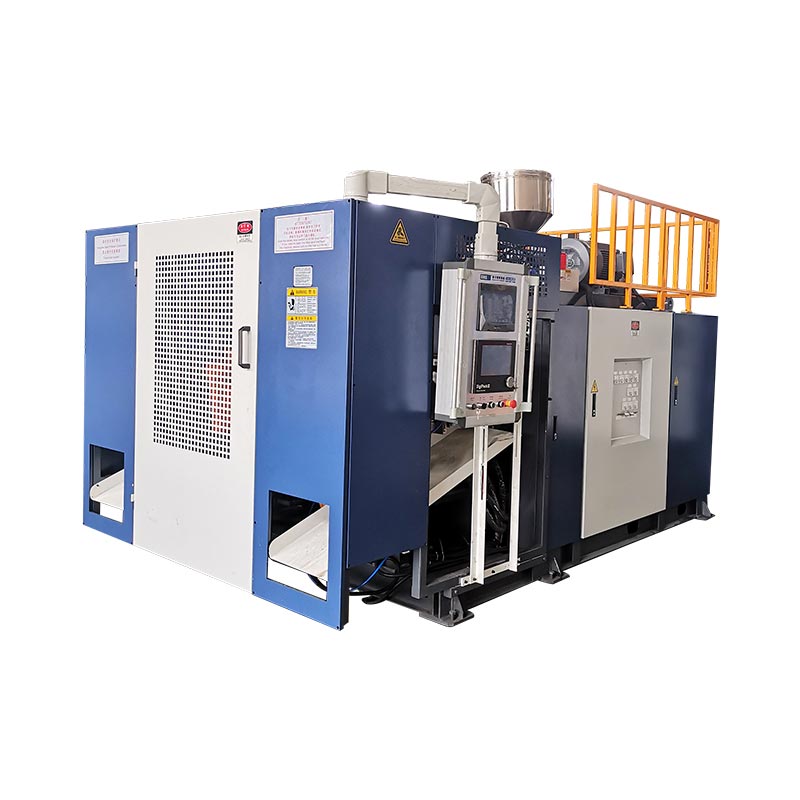
Itselde sichtbere defekt kin komme út hars, parison formaasje, tooling, lucht, cooling, machine condition of in undocumented resept feroaring. Dizze hantlieding helpt in produksjeteam it earste nuttige bewiis te finen foardat jo ynstellings feroarje.

Terminology notysje:Ynternasjonale produksjeteams kinne itselde ûnderwerp neameblow moulding defekten, blow moulding problemen en oplossings, plestik flesse defektenofblaasfoarmige part defekten. De stavering en dielnamme feroarje; de bewiis-basearre diagnostyske metoade net.
Begjin mei in fjouwer-laach diagnostyske workflow
In list mei mooglike oarsaken is nuttich, mar it kin ek stimulearje willekeurige oanpassing. In bettere folchoarder smel de skuld út de klear diel werom troch it proses. De hars leveransier gidsen útLyondellBasell, Formosa PlasticsenTeknor Apexallegear litte sjen dat ien symptoom ferskate oarsaken fan proses, materiaal en ark kin hawwe.
Stel fjouwer fragen foardat jo it resept oanreitsje
- Is it defekt lokaal of globaal?Ien kant suggerearret die centering, skimmel alignment, cooling ûnbalâns of lokale venting. Elke holte as elk diel suggerearret in dield materiaal, temperatuer, druk, nut of folchoarder.
- Is it repeatable of intermittent?In defekt op deselde posysje elke syklus wiist op mjitkunde, tooling of in syngronisearre proses evenemint. In bewegend defekt wiist faker op ynstabile extrusion, fersmoarging, nutsbedriuwen, sensorfeedback of skotfariaasje.
- Wat feroare fuortendaliks foardat it ferskynde?Kontrolearje materiaal lot, regrind persintaazje, kleur, resept revyzje, mal service, heater reparaasje, wetter circuit, lucht fraach, ferskowing oerdracht en opstarten betingst.
- Komt de mjitting oerien mei it fisuele oardiel?In kontener kin sjen akseptabel wylst minimum muorre, gewicht, hals diminsje, lek prestaasjes of top load is ferhuze bûten de goedkard eask.
Extrusion blow moulding defect troubleshooting matrix
Brûk dizze tabel as in rûte nei de earste kontrôles, net as in universele ynstellingsblêd. Harsklasse, dielgeometry, diekop, skimmel, masinetype en kwaliteitsspesifikaasje bepale it juste bestjoeringsfinster.
| Defekt of sykterm | Mooglike oarsaak lagen | Earste bewiis te kontrolearjen | Korrigearjende rjochting |
|---|---|---|---|
| Oermjittige flash | Tefolle materiaal by it knypjen, skimmel slút net folslein, klemprobleem, droegen of beskeadige knyppunt, ôfstimming of timing | Flash lokaasje en dikte, skimmel-ticht posysje, clamp feedback, diel gewicht, pinch-off betingst | Korrekte sluting of tooling betingst; dan fersprieden materiaal leaver as it ferminderjen fan it hiele diel blyn |
| Dun of swak pinch-off | Smelt te hyt, ûnfoldwaande materiaal by weld, ûngeskikte pinch-geometry, oermjittich of iere foarslach | Weld seksje, parison posysje, temperatuer feiten, pre-blow timing, goedkard tooling condition | Weromsette de stabile termyske en timing baseline; ynspektearje de skimmel foardat it tafoegjen fan globale gewicht |
| Pinch-off cutting of split | Kâlde parison, skerpe of beskeadige knype, fluch skimmel ticht, misalignment | Diel mei flitser noch taheakke, cut lokaasje, mal beweging en tooling râne | Korrizjearje fysike skea / ôfstimming en ferifiearje de folchoarder fan skimmel ticht; meitsje allinnich kontrolearre termyske feroarings |
| Uneven muorre dikte | Profile posysje, die centering, parison sag, ynstabile útfier, skimmel shift, asymmetryske koeling of stretch | Fêste muorrekaart oer ferskate syklusen, dielgewicht, feedback fan die gap en defektside | Skied in lokale profyl ferlet fan meganyske asymmetry; brûk de goedkarde muorrekaart |
| Tinne hoeken, skouder of handgreep | Hege lokale stretch, parison te lyts of mispleatst, net genôch programmearre materiaal, betiid kontakt | Minimum-muorre lokaasje, parison diameter / lingte, profyl-to-part alignment | Plak materiaal by de easken sône en befêstigje parison posysje foardat it fergrutsjen fan totale gewicht |
| Parison sag of drawdown | Lege melt sterkte, te hege temperatuer, lange hingje tiid, swiere parison, hars gedrach | Parison lingte en foarm tsjin tiid, eigentlike melt condition, drop / oerdracht timing | Ferkoartje net-stipe tiid of stabilisearje melt en útfier binnen it goedkarde prosesfinster |
| Parison krul of hooking | Die temperatuer ûnbalâns, misalignment, fersmoarging by die lip, oneffen stream | Rjochting fan krul, warming-up steat, die-lip tastân en haad-sône aktuele | Stabile opwaarming tastean; ynspektearje en skjinmeitsje mei de goedkarde proseduere; juste ôfstimming ynstee fan kompensearjen by de skimmel |
| Rûge parison, melt breuk of oranje skelp | Flow-ynstabiliteit, ûngeskikte skuorraten, temperatuerbetingst, stjerlân as rûge skimmel / minne ventilaasje | Oft rûchheid bestiet op 'e frije parison, extrusion rate, mal oerflak en Vents | Identifisearje parison tsjin skimmel oarsprong; bring it ekstruderingsproses werom yn in stabyl finster |
| Bubbles of leechte | Focht / kondensaasje, opsletten gas, min mingen, materiaal lekkage / degradaasje, fersmoarging | Materiaal ôfhanneling, hopper / keel betingst, bubble patroan, hars eask en melt gearhing | Ferwiderje de oarsaak fan materiaalhanneling; ferifiearje mingen en apparatuer betingst foardat it tafoegjen fan werom druk |
| Swarte flekken of brânmerken | Degradearre hars, deade plakken, fersmoarge slijpen, te lange ferbliuwstiid of ferkearde ôfsluting / opstarten | Doe't specks begûn, kleur / regrind lot, purge condition, temperatuer skiednis en downtime | Fertocht materiaal yn quarantaine en folgje de goedkarde purge- / skjinmeitsjenproseduere; fuortsmite de degradaasje boarne |
| Die linen of strepen | Beskeadige / smoarge die lip, fersmoarging, degradearre materiaal, oneffen kleur of stream | Oft de line is fêstmakke om de parison, die-lip ynspeksje en materiaal feroaring skiednis | Beskermje presys oerflakken en skjin troch proseduere; korrekt materiaal blending of skea |
| Unfolsleine klap of min detail | Beheinde/ûnfoldwaande lucht, lekkage, minne ventilaasje, parison te kâld, timing of koarte parison | Masine-ynlaatlucht by blazen, blaaspinseal, vents en tinne / ûnfoltôge regio | Herstel lucht levering en venting; befêstigje parison capture en temperatuer baseline |
| Blow-out | Swakke of snije parison, ferkearde knyp, lege klem, te folle stretch, koarte parison of agressyf blazen | Mislearring oarsprong, parison capture, pinch condition, muorre map en skimmel sluting | Korrigearje de earste fysike mislearring; ferbergje it net troch it tafoegjen fan breed dielgewicht |
| Warpage, rocker boaiem of ovale hals | Net genôch of ûngelikense koeling, blokkearre kanaal, hege smeltwaarmte, iere útstjit, unjildich materiaal distribúsje | Supply / return wetter, cavity temperatuer patroan, cooling tiid en post-ejection feroaring | Herstel lykwichtige waarmteferwidering; dan review syklus tiid en muorre ferdieling |
| Lek of mislearre funksjonele test | Pinch-off swakte, pinhole, tinne muorre, nekke finish, trim skea, fersmoarging of test opset | Markearje de krekte falposysje; seksje it diel; ferifiearje tester en trim betingst | Trace it lek nei syn foarmjen stadium en werhelje de definiearre test nei korreksje |
Materiaal- en smeltdefekten: folgje it lot foar de masine
As in defekt begjint nei in feroaring fan hars, masterbatch of opnij grind, bewarje etiketten en samples foardat jo de apparatuer oanpasse. Opnimme de harsklasse, lot, kleurferhâlding, opnij grind boarne, grinder skerm, opslach betingst en tiid fan feroaring. In fersmoarge blend kin meitsje swarte flekken, strepen, bubbels, die linen, earme welds en ynstabile extrusion. Ien oanpassing kin se net allegear korrigearje.
Focht is net identyk oer materialen. Folgje de hanterings- en droegeeasken fan 'e harsleveransier ynstee fan oan te nimmen dat elke blaasfoarmhars deselde behanneling nedich is. Kondensaasje op kâld materiaal of yn it feedgebiet kin noch in probleem meitsje, sels as it polymeer normaal net droech is. De LyondellBasell Troubleshooting Guide identifisearret kondensaasje en smelt net-uniformiteit ûnder mooglike oarsaken fan bubbels en muorre defekten.
Swarte flekken, reek en ferbaarnd materiaal
Bepale earst oft it defekt is fêstmakke op ien streampaad of willekeurich ferdield. In fêste line kin in stjer / kop lokaasje oanjaan. Willekeurige spikkels kinne folgje fersmoarge hars, regrind of degradearre materiaal frijlitten út in deade gebiet. Besjoch lange stops, bleatstelling oan hege temperatueren, opstart- en shutdown-records, brûk dan de masine- en hars-goedkarde purgingmetoade. Skrape net mei in net goedkard ark mei presys die oerflakken.
Kleur strepen en inkonsistente blending
Kontrolearje oft de streak folget in materiaal feroaring, lege bulk tichtens regrind, feeder ûnderbrekking of in fêste die posysje. Ynspektearje de dosearring en blending record foardat it fergrutsjen fan it mingen enerzjy. Mear werom druk kin ferbetterje mingen yn guon prosessen, mar it kin ek tafoegje shear waarmte en ferbliuwstiid. De krekte antwurd hinget ôf fan de extruder, hars en fêstige proses finster.

Parison mankeminten en uneven muorre dikte
De parochy feroaret al foardat de skimmel tichtgiet. Die swell fergruttet syn grutte as it útgiet de tooling; swiertekrêft en lege melt sterkte kin lûke it nei ûnderen; temperatuer en flow kin fariearje om de omtrek. In 2025 iepen-tagong stúdzje oerparison formaasje mei help fan extrusion proses gegevensek behannelet swelling, drawdown en temperatuer ferdieling as wichtige faktoaren. Dit is de reden wêrom't in ôfmakke muorrekaart nuttich is dan ien gemiddelde dikte.
As de muorre is tin oan ien kant
Meitsje deselde circumferential posysjes op ferskate opienfolgjende dielen. As de tinne kant bliuwt fêst relatyf oan de skimmel, ynspektearje die centering, mal posysje, lokale cooling en iere parison kontakt. As it draait of beweecht, ûndersiikje ekstrusjestabiliteit, materiaalkonsistinsje en feedback. Net kompensearje in meganyske misalignment mei in yngewikkeld profyl, útsein as de fysike oarsaak is útsletten.
As in hoeke, skouder, handgreep of boaiem tin is
Dizze funksjes strekken de parison mear as in rjochte muorre. Befêstigje dat de parison de juste lingte en posysje berikt by skimmel tichtby. Rjochtsje dan it programmearre dikke diel ôf mei de easken funksje. Kinggle'sparison programmearring en muorre-dikte gidsferklearret profyl posysje, lokale iepening en totale skaal yn mear detail.
Wannear't dikte feroaret fan syklus nei syklus
In profyl is net de earste korreksje foar in ynstabyl proses. Ferlykje eigentlike temperatuer, extrusion útfier, accumulator skot of posysje wêr fan tapassing, parison lingte, hydraulysk gedrach en die-gap kommando / feedback. Stabilisearje it proses foardat jo in protte punten bewurkje. Bewarje it akseptearre resept as in beskerme revyzje, sadat it team in mislearre feroaring kin keare.
Flash, pinch-off mislearrings en lekkende dielen
Flash is it materiaal bûten de getten holte, meastentiids om 'e skieding line, nekke en ûnderkant knyp. Guon flash is inherent oan extrusion blow moulding en wurdt fuorthelle streamôfwerts. It defekt is oermjittich, asymmetrysk of ynstabyl flits dat beynfloedet trimmen, weld kwaliteit, gewicht, sluting of syklus betrouberens.
Lês it flitspatroan as bewiis
- Flash oeral:ferlykje part gewicht, parison grutte, mould-ticht foltôging en clamp condition.
- Flits oan ien kant:ynspektearje mal alignment, parallelism, tooling betingst en parison placement.
- Flash wurdt dikker oer de tiid:review termyske drift, skot / útfier drift, wear en hydraulyske steat.
- Flash skeart de weld by trimmen:ynspektearje pinch-off geometry, wear, sluting en trim proses foar feroarjen temperatueren.
In tinne weld, in torn weld en in cut parison binne ferskillende falmodi. LyondellBasell's hantlieding skiedt dizze pinch-off-problemen, om't de wierskynlike remedies yn tsjinoerstelde rjochtingen kinne wize. Hâld de flitser taheakke oan it mislearre stekproef oant de mislearring oarsprong is dokumintearre.
Trace in lek nei it foarmjen poadium
Markearje de leklokaasje fan 'e tester, seksje dan it diel as de kwaliteitsproseduere it talit. In lek oan de ûnderkant weld liedt it team nei pinch-off, materiaal pleatsing en cooling. In pinhole yn it lichem liedt nei in bubble, fersmoarging, die line of lokale tinne muorre. In neklek kin omfetsje finishformaasje, trimmen, ynfoegje posysje of de test fixture. Ferifiearje de lektester mei in bekende referinsje foardat jo it foarmproses feroarje.
Oerflakdefekten: skiede de parison fan 'e skimmel
Observearje de frije parison feilich fan bûten it bewekke gebiet. As in line of rûchheid al bestiet foardat de foarm ticht is, ûndersiikje materiaal, meltstabiliteit en stjerbetingsten. As de parison oannimlik sjocht, mar it ôfmakke oerflak is dof, pitted of mist detail, ynspektearje skimmel oerflak, Vents, blazen, temperatuer en kondensaasje.
Oranje skil en rûch oerflak
Mooglike lagen befetsje rûge parison flow, earme mal venting, lege of beheinde lucht levering, lekkage om de klap pin, in kâlde parison of in skansearre mal oerflak. Kontrolearje de druk op 'e masine tidens it blaasevenemint; in compressor werjefte earne oars yn it fabryk net bewiist dat druk en stream berikke de mal op it fereaske momint. Kinggle'sutility planning gidsbeslacht de lucht en koeling paad fan plant oanbod oan masine ferbining.
Die linen en fêste strepen
Markearje de streekposysje om it diel en fergelykje it mei de parison. As it fêst bliuwt, ynspektearje it oerienkommende streampaad nei de juste ôfsluting en isolemint. In nick oan 'e dielip kin reprodusearje op elke syklus. Fersmoarging of ôfbrutsen hars kin ek yn 'e holle lizze en intermitterend loslitte. Skjinmeitsjen moat de krekte oerflakken beskermje en de levere proseduere folgje.
Koeldefekten, warpage en dimensionale drift
Warpage wurdt faaks pas sichtber nei útstjit. Fergelykje it diel fuortendaliks nei it iepenjen fan de skimmel, nei it trimmen en nei de opjûne kondysjetiid. In rocker boaiem, ovale hals of dimensionale drift kin folgje ûnfoldwaande cooling, ûngelikense holte temperatuer, in blokkearre wetter kanaal, hege melt waarmte, iere ôfhanneling of in ûngelikense muorre ferdieling.
Record oanbod en werom temperatuer, druk en-as ynstrumintaasje is beskikber-flow foar de troffen mal circuit. Touch is gjin betroubere temperatuermjitting en lit gjin beheind kanaal sjen. As de iene kant fan it diel feroaret wylst de plant oanbod bliuwt stabyl, ûndersiket de lokale mannichfâldige, ferbining, kanaal en mal betingst.
Masine, HMI en nut kontrolearret foardat proses oanpassing
De HMI toant oanfragen, feedback, folchoarderstatus en alaarms. It bewiist net dat in klep beweecht, lucht berikte de blaaspin of wetter streamde troch in skimmel. Lês in ynstelde wearde en syn eigentlike wearde as in pear, fergelykje dan it skerm mei it fysike resultaat.
| Observaasje | Wat it kin skiede | Folgjende feilige kontrôle |
|---|---|---|
| Temperatuer set wearde is stabyl, mar werklike wearde driuwt | Kwestje fan resept tsjin sensor, kachel, koeling of kontrôleprobleem | Besjoch de útfierstatus, alarmhistoarje en it autorisearre paad foar elektryske / termyske ynspeksje |
| Luchtoanfier is normaal by idle, mar defekt ferskynt by it blazen | Statyske druk tsjin dynamyske druk / flow beheining | Record masine-ynlet druk by simultane fabryk fraach |
| Kommando feroaret mar parison of diel reagearret net | Recipe kommando fersus actuator, fentyl, kalibraasje, sticking of feedback issue | Fergelykje kommando en feedback, eskalearje dan ûnder de ûnderhâldproseduere |
| Alarm werhellet op deselde syklusstap | Willekeurich barren fersus in ûntbrekkende permissive, posysje of timing betingst | Bewarje it earste alarm en ynspektearje de relatearre yngongen en fysike steat |
| Defekt begûn neidat in bewarre resept waard laden | Machine flater fersus resept / mal / materiaal mismatch | Fergelykje revyzje, ienheden, skimmelidentiteit en beskerme basisline sûnder bewiis te oerskriuwen |
Brûk deKinggle HMI-ynstellingen en alarmgidsfoar in strukturearre folchoarder. As it probleem lekkages, feroarjende temperatueren, smoarge oalje, beheinde koeling of weromkommende alaarms omfettet,checklist foar previntyf ûnderhâldhelpt te ferbinen produkt kwaliteit mei masine condition.

De fabrykswerjefte: bouwe in defektrekord dat in oare ferskowing kin brûke
"Ajustearre temperatuer en no better" is gjin reprodusearber rekord. In nuttich log ferbynt de fertochte diel oan in tiid, masine steat en ferifiearre resultaat. Fotografearje it defekt mei in skaal as markearre lokaasje as praktysk, en hâld in goedkard goede stekproef foar ferliking.
| Record fjild | Wat te fangen | Wêrom makket it út |
|---|---|---|
| Identiteit | Datum / tiid, masine, mal, holte / holle, produkt revyzje, operator en ferskowing | Lit sjen oft de fout folget apparatuer, tooling of in oerdracht |
| Materiaal | Resin grade / lot, masterbatch, regrind boarne en ferhâlding, tiid laden | Ferbynt defekten mei in materiaalferoaring sûnder te rieden |
| Symptoom | Krekte lokaasje, frekwinsje, earste syklus, foto en bewarre sample | Skiedt in fêst defekt fan intermitterende prosesfariaasje |
| Proses steat | Resept revyzje, werklike temperatueren, diel gewicht, syklus tiid, parison / skot observaasje en earste alarm | Behâldt de basisline foardat oanpassingen bewiis wiskje |
| Utilities | Machine-inlet lucht en wetter betingst by produksje; relevante hydraulyske betingst | Bliuwt problemen mei dielde plant of waarmteferwidering |
| Kontrolearre feroaring | Alde wearde, nije wearde, reden, persoan en tiid | Foarkomt dat ferskate simultane feroarings de oarsaak ferbergje |
| Ferifikaasje | Telling fan stabile syklus definieare troch de plant, muorrekaart, gewicht, ôfmjittings en fereaske funksjonele tests | Bewiist oft de korreksje de eigentlike eask ferbettere |
Wannear't te stopjen oanpassen en eskalearje
- In bewaker, interlock, needstop of gefaarlike enerzjykontrôle wurket net as bedoeld.
- In meganyske botsing, ûnferwachte beweging, hjitte elektryske tastân, hydraulysk lek of beskeadige drukkomponint wurdt fertocht.
- Itselde defekt bliuwt neidat de ferifiearre materiaal, nut en goedkard resept baselines binne restaurearre.
- Kommando en eigentlike feedback binne it net iens, of it proses reagearret net foarsisber op in kontrolearre feroaring.
- Tooling reparaasje, kalibraasje, programma feroaring of operaasje bûten it goedkard proses finster soe wêze nedich.
It foarkommen fan weromkommende defekten begjint foardat de masine yn gebrûk is
Foar in nije extrusion blow moulding masine of nije mal, definiearje akseptaasje bewiis foar de rjochtsaak. Biede de dieltekening, harsklasse, doelgewicht, krityske muorrelokaasjes, nekke en algemiene ôfmjittings, trimplan, lek- of druktest, fisuele kritearia, útfierdoel en planthelpprogramma's. In nuttich proefrapport ferbynt de akseptearre samples mei de krekte skimmel, materiaal en reseptferzje.
Lytse konteners en projekten mei hege útfier kinne passe introchgeande extrusion blow moulding masine. Gruttere of swierdere dielen kinne fereaskje inaccumulator blow moulding masine. De juste kar hinget ôf fan it diel en prosespakket, net allinich de defektnamme. Blêdzje troch Kinggle'sblow moulding applikaasjesof stjoer de eigentlike produkt ynformaasje foar in projekt-spesifike diskusje.
Faak stelde fragen
Wat binne de meast foarkommende extrusion blow moulding defekten?
Algemiene mankeminten omfetsje oermjittich flits, swak of snije pinch-off, unjildige muorre dikte, tinne hoeken, parison sag of krul, melt fraktuer, bubbels, swarte stippen, die linen, ûnfolslein blazen, blow-outs, warpage en lekken.
Wat feroarsaket uneven muorre dikte yn blaasfoarmjen?
Mooglike oarsaken befetsje profyl posysje, die centering, parison sag, ynstabile extrusion of skot grutte, mal alignment, ûngelikense cooling en it bedrach fan stretch nedich troch it diel mjitkunde.
Hoe ferminderje jo flits yn extrusion blow moulding?
Kontrolearje earst wêr't de flits foarkomt, dielgewicht, parison pleatsing, mould-slute foltôging, clamp gedrach, alignment en pinch-off betingst. Korrigearje in sluting of tooling flater foardat feroarjen globale diel gewicht.
Wêrom binne d'r bubbels yn in blaasfoarmige diel?
Mooglike oarsaken omfetsje kondensaasje of focht, opsletten gas, ûnfoldwaande smeltuniformiteit, materiaallekkage, ôfbrutsen materiaal en fersmoarging. Kontrolearje de harsenseask en materiaalpaad foardat jo it proses feroarje.
Kin parison-programmearring elk tinne-muorre-defekt reparearje?
Nee Parison programmearring kin net betrouber korrigearje die misalignment, ynstabyl extrusion, skansearre tooling, min cooling, ferkearde mal posysje of in malfunctioning actuator.
Wat moat earst feroare wurde by it oplossen fan problemen mei blaasfoarmjen?
Eerst weromsette en ferifiearje it goedkard materiaal, resept, nut en masine-kondysje baseline. Nei it identifisearjen fan de meast wierskynlike laach, feroarje ien kontrolearre fariabele en werhelje deselde diel mjittingen.
Wêrom komt itselde defekt werom op in oare ferskowing?
Weromkommende mankeminten komme faak werom as reseptferzjes, materiaalferoarings, nutslêzingen, alaarms en korrigearjende aksjes net konsekwint wurde opnommen. In dielde defektlog en beskerme basisline meitsje it proses werheljeber.
Technyske referinsjes
- LyondellBasell: Hoe kinne jo problemen mei blaasfoarm oplosse
- Formosa Plastics: PE en PP Extrusion Blow Moulding Processing Guide
- Teknor Apex: Extrusion Blow Molding Trouble Shooting Guide
- Manufacturing Review: Foarsizzing fan parison formaasje mei help fan proses gegevens yn extrusion blow moulding