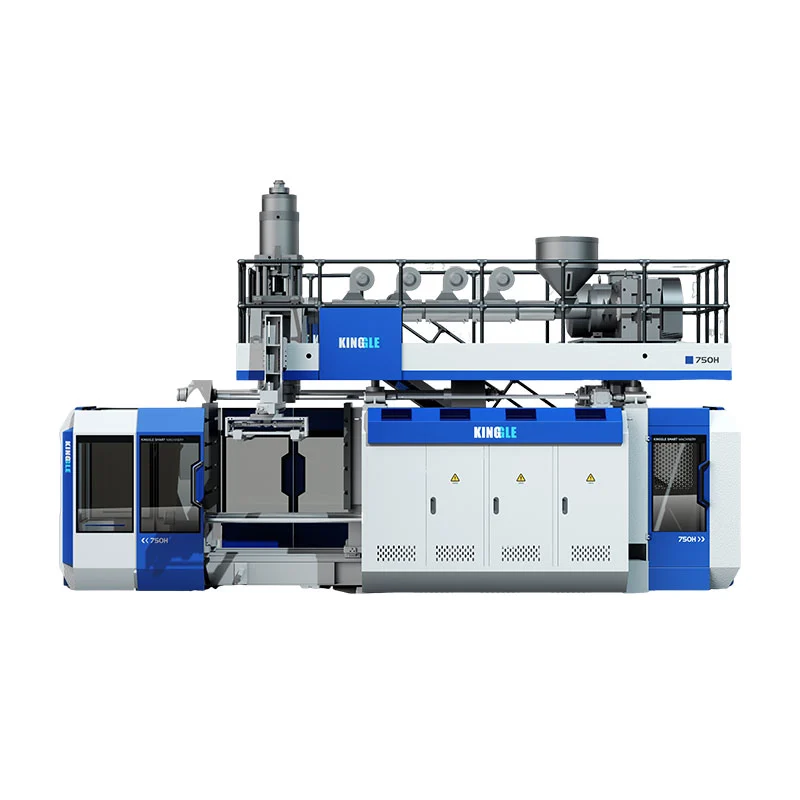
Kies in automatyske blaasfoarmmasjine troch it produkt dat it moat leverje en de operaasjes opnommen nei it foarmjen - net troch it wurd "automatysk" op 'e offerte. Foar extrusion blow moulding, spesifisearje de hars, tooling, take-out, trimmen, ynspeksje en oerdracht as ien produksje systeem. Wy riede it goedkarren fan de konfiguraasje tsjin akseptearre konteners op it definitive discharge punt, net in katalogus dry-syklus figuer.
In moulding masine kin rinne in automatyske syklus wylst minsken noch fuortsmite flash, kontrolearje flessen of folje kartonnen. Dat kin de goede regeling wêze foar in lyts, feroarjend produktberik. It is de ferkearde regeling as de ynvestearringssaak derfan útgiet dat dy banen ferdwûn binne. Definiearje de grins foardat jo prizen fergelykje.
Fiif besluten dy't saken foar in oarder
- Kom oerien mei it foarmproses oan it diel foardat jo automatisearringsnivo's fergelykje.
- Definiearje elke oerdracht- en finishoperaasje, ynklusyf wurk dat hânmjittich bliuwt.
- Balansearje de moulding taryf mei trimmen, ynspeksje en packing kapasiteit.
- Test flaterherstel en feroaringen, net allinich ûnûnderbrutsen produksje.
- Ferlykje totale line kosten per akseptearre container ûnder deselde betingsten.

Wat dekt "automatysk" yn blaasfoarmjen?
"Automatysk" beskriuwt hoe't operaasjes wurde regele. It identifisearret net hoe't it plestik diel wurdt foarme. In automatyske extrusion blow moulding masine en in PET flessen blaasmasine kinne beide rinne programmearre sekwinsjes, dochs se nedich ferskillende materiaal tarieding, tooling en finish arranzjeminten. In keaper dy't op syk is nei in folslein automatyske blaasfoarmmasjine moat de prosesfraach earst bepale.
Yn extrusion blow moulding, de masine foarmet in smelte buis neamd in parison. De skimmel vangt dy buis, en lucht foarmet it holle diel. PET stretch blow moulding brûkt in foarfoarm dat wurdt spand en opblaasd. Dy ferskillende startfoarmen ferklearje wêrom't in PET preform-loading gids is net in folsleine oankeap gids foar in HDPE detergent bottle line.
| Beslút | Extrusion blow moulding | PET stretch blow moulding |
|---|---|---|
| Startfoarm | Extruded gesmolten parison | PET foarfoarm |
| Mienskiplike kopen kontekst | HDPE flessen, behannele konteners en yndustriële holle dielen | Dúdlike drankflessen makke fan preforms |
| Automatisearring fragen | Diel frijlitting, flitsferwidering, trimmen, testen en oerdracht | Preform handling, ferwaarming / stretch-blowing folchoarder en flesse oerdracht |
Proses referinsje:Kinggle syn blow moulding masine gids. Produkt mjitkunde en hars grade bepale de definitive proses kar.
Skied de masine, de sel en de line
In automatyske syklus op masinenivo beslacht de oerienkommende mouldingssekwinsje. In automatisearre sel foeget definieare ôfhanneling of finish ta om dy masine hinne. In produksjeline ferbynt opienfolgjende operaasjes fia in ôfpraat akseptearre produktgrins. Packing kin wêze binnen dy grins, of it kin bliuwe in aparte fabryk operaasje.
Dit binne nuttige ûnderskiedingen foar oankeap, net in belofte dat elke leveransier deselde terminology brûkt. Set de eigentlike operaasjes yn 'e spesifikaasje. "Folslein automatysk" sûnder in apparatuer list lit tefolle romte foar ferskate ynterpretaasjes.
Wy favorearje in spesifike beskriuwing lykas "automatysk foarmjen, oriïntearre take-out, deflashing en lek-testen ûntslach" oer in breed label. It fertelt de keaper wêr't it klear produkt ferskynt en wat noch oandacht nedich is. Materiaal oanfolling, sampling, ôfhanneljen fan ôffal en kartonferoarings hawwe ek eigners nedich, sels as de normale mouldingssekwinsje rint sûnder repetitive hânlieding.
Likemin is automatyske kontrôle net itselde as in folslein elektryske oandriuwing. Drive type, stasjon arranzjeminten, holle count en automatisearring omfang binne aparte karren. Besjoch elk tsjin 'e baan ynstee fan har te behanneljen as ien premium spesifikaasje.
Begjin mei it diel en it produksjeskema
It nominale folume fan in flesse is net genôch om syn produksjeline oan te jaan. In smelle rûne flesse en in breed behannele kontener kinne itselde floeibere folume drage, mar hawwe ferskate mallen, take-out-ark en stipet nedich. De line moat de eigentlike eksterne foarm omgean, net in abstrakt "2 L-produkt."
Begjin mei de dieltekening en de ôfmakke betingst ferwachte by ûntslach. Record de nekke finish, handgreep iepening, lichem ôfmjittings, doelgewicht en krityske kwaliteit easken. Befêstigje de krekte hars graad, kleur pakket en ôfpraat recycled of regrind betingst. Dizze details meitsje in foarstelde proef relevant foar de bedoelde baan.
Oersette it ferkeapplan yn in produksjeeask
Definiearje akseptearre konteners per ferskowing neist it oantal ferskowings, batchgrutte en feroaringsfrekwinsje. In hege oere taryf is minder brûkber as de measte oarders nedich koarte runs en wiidweidige tooling feroarings. In stadiger, mar makliker te feroarjen sel kin better passe by dy produksjemix. Gjin fan beide konklúzjes kinne wurde berikt út maksimale katalogus útfier allinnich.
List de produktfamylje, net allinich de earste lansearflesse. Identifisearje it breedste diel, it swierste diel en it dreechste diel om te gripen of te trimmen. Dit kinne ferskillende SKU's wêze. Beslute dan hokker produkten moatte rinne op 'e earste bou en hokker takomstige ark of aparte apparatuer fereaskje.
- Freeze it testartikel:tekening revyzje, hars, klear gewicht en fereaske tests.
- Stel de leveringsbetingst yn:trim, ynspektearre, oriïntearre, teld of ynpakt.
- Definiearje it skema:goede konteners per shift, operaasje oeren en plande SKU feroarings.
- Kontrolearje de toolingfamylje:mallen, holle stek, grip fixtures, trim nêsten en test sealen.
- Goedkarre de sel envelope:nutsbedriuwen, bewaking, tsjinst tagong en produkt flow.
Stasjon count, die outlets en holtes moatte aparte resinsje. Twa stasjons betsjutte net twa ferkeappunten. In multi-head blow moulding masine makket net elke fleske foarm kompatibel mei de outlet spacing. In multilayer holle beskriuwt muorre konstruksje, net it oantal klear containers per evenemint.
Kinggle'smulti-head fersus multi-cavity guideferklearret dy konfiguraasje ûnderskiedings. Brûk dy resinsje foardat jo de automatisearring yndieling reparearje. Sadree't de holte-arranzjemint is regele, moat de take-out- en finishapparatuer elke posysje behâlde troch oerdracht en kwaliteitskontrôles.
De meast brûkbere enkête befettet dêrom in tekening, materiaal spesifikaasje, produksje skema en kwaliteit definysje. Foar in produksjeline foar HDPE-flessen kin in fersyk foar in "automatyske masine foar it meitsjen fan plestik flessen" sûnder dy ynputs de juste line-omfang net fêststelle.
Kontrolearje de masinesystemen dy't produktkwaliteit ynstelle
Downstream automatisearring kin net reparearje in ynstabile parison, in ûngeskikte pinch-off of in diel dat lit de skimmel te sêft om te behanneljen. It foarmjen proses moat produsearje in repeatable artikel foardat de oerdracht systeem kin leverje repeatable resultaten. Oars wurdt de robot in krekte manier om ynkonsistente dielen te ferpleatsen.
De wichtige dielen fan in blow moulding masine omfetsje de extruder, die kop, clamping ienheid, blow systeem, cooling circuits en kontrôles. Besjoch har bydrage oan it goedkarde diel yn stee fan te kiezen troch komponintnammen allinich. In erkend PLC merk, bygelyks, net fêstigje de levere resept funksjes of streamôfwerts kommunikaasje.
| Systeem | Wat te besjen | Bewiis te freegjen |
|---|---|---|
| Extrusion en die holle | Hars geskiktheid, bruto parison fraach en outlet lykwicht | Produksjemonsters en identifisearre materiaal betingsten |
| Parison kontrôle | Wall distribúsje op it diel syn krityske lokaasjes | Posysje-spesifike mjittingen en bewarre resept |
| Mold en clamping | Tooling fit, pinch-off en release klaring | Goedkarde tekeningen en ynspeksje fan foarmen diel |
| Cooling en ôfhanneling | Diel rigidity by de plande release en grip punten | Oerdracht proef mei it eigentlike diel |
| Kontrôles | Sequence, alarmen, reseptomfang en streamôfwerts sinjalen | Funksje demonstraasje en ynterface list |
In konkrete referinsje: Kinggle syn 2 L single-stasjon masine
DeKGB2L produkt sidejout in maksimale container kapasiteit pa 2 L, a 50 mm screw, 30 kg / h HDPE melting kapasiteit en in maksimum mal grutte fan 360 × 380 mm. It beskriuwt ek twa-, trije- en fjouwer-outlet-konfiguraasjes foar lytsere flessen yn it 100 ml-1 L-berik. Dizze wearden helpe skerm in foarstelde baan; se net ferfange in tooling resinsje.
Deselde side labels 600 PC/HR as "Output (droege syklus)." Dat is net de akseptearre útfier fan in identifisearre shampoo flesse, skimmel en finishing line. In produksjeeask hat it eigentlike materiaal, koeltiid, aktive posysjes en ynspeksjebetingst nedich. Behannelje de droege-syklus-yngong as de publisearre bewegingsreferinsje dy't it is.
Foar in multi-outlet foarstel, kontrolearje de kombinearre bruto parison massa likegoed as holte fit. Foltôge flessegewicht slút de flits út dy't de extruder ek leveret. Mear ferkeappunten kinne de fraach nei extrusion, koeling en finish tegearre ferheegje. Head count allinnich kin net fêststelle in brûkbere produksje taryf.
Wy soene it mouldingssysteem allinich goedkarre neidat de krityske dielmjittingen en oerdrachtgedrach stabyl binne ûnder de ôfpraat betingsten. It tafoegjen fan in transportband foardat jo dizze problemen oplosse, ferpleatst it probleem fierder yn 'e line. Foar muorre distribúsje, brûk deparison programmearring gidsnjonken it produkt tekening.
Spesifisearje de line fan feeding oan akseptearre konteners
De sterkste spesifikaasje foar automatisearring fan blaasfoarmen folget it produkt troch elke operaasje. It seit wat elke module ûntfangt, wat it leveret en wa't de ferbining hat mei de folgjende module. Dit is brûkber as in lange list fan robots, transportbanden en sensoren sûnder in ôfsprutsen prosesgrins.
Kinggle's publisearreautomatisearring mooglikhedenbefetsje streamôfwerts trimmen, ynspeksje en ferpakking. Foar in fleskeprojekt oersette dy mooglikheid yn in definiearre omfang. Automatysk deflashing, nekke trimmen, lektesten en ynpakken binne ferskate funksjes; gjinien moat stilwei oannommen wurde út de oanwêzigens fan in oar.
| Operaasje | Fraach om te regeljen | Akseptaasjekontrôle |
|---|---|---|
| Feeding | Wa leveret ferfier, blending en kontrôle op materiaalnivo? | It goedkarde materiaal berikt de hopper sûnder in net plande oanbodûnderbrekking. |
| Útnimme | Wêr is it diel gripe, en hokker oriïntaasje ferlit de ienheid? | Gjin miste oerdracht of ûnakseptabel markearring op it testartikel. |
| Deflashing en trimmen | Hokker flash- en finishfunksjes wurde fuortsmiten? | Fereaske rânen, hals en handgreep iepeningen foldogge oan de part definysje. |
| Ynspeksje en ôfwizing | Hokker testen binne ynline, en hoe wurde mislearre dielen skieden? | Oerienkommen útdagingsmonsters wurde identifisearre en korrekt trochstjoerd. |
| Ferfier en ynpakke | Hokker flessebetingst en regeling moat it folgjende stasjon berikke? | Oerdracht, akkumulaasje en definitive tellen wurkje op it ôfpraat taryf. |
Jou elke grins ien neamde yntegraasjeeigner. As de masineleveransier de take-out leveret en in oare leveransier de lektester leveret, moat immen de flesseoriïntaasje, oerdrachthichte, ôfstân en kontrôlehandshake noch goedkarre. It keapjen fan kompatibele útsjende modules is net itselde as it keapjen fan in yntegreare sel.
Iens hoe "klear", "diel oanwêzich," "syklus kompleet" en fout betingsten wurde fertsjintwurdige dêr't dy sinjalen binne nedich. Identifisearje hokker controller in stop inisjearret en hokker ienheid de inisjearjende fout rapportearret. De krekte arsjitektuer is projektspesifyk, mar de ferantwurdlikens kin net ûndúdlik bliuwe.
Kontrolearje ôffalstream apart fan 'e akseptearre produktrûte. Fuortsmite flits fereasket kolleksje en in ôfpraat disposysje. Wergebrûk hinget ôf fan 'e materiaal- en produkteasken; in automatyske grinder ferbining net machtigje gjin regrind persintaazje. Hâld it materiaalrezept kontrolearre.
Foar fleskelektesten, definiearje de testmetoade, fixture, dichtbetingst en ôfpraat útdagingsmonsters. In teststasjon moat mear dwaan as in grien resultaat werjaan. It moat mislearrings betrouber skiede en tellen opnimme sûnder ôfwiisde dielen ûngemurken werom te litten nei de transportband fan goede produkten.
De omfang tekening moat ek sjen litte ûnderhâld en skimmel-feroaring tagong. Brûk Kinggle'snut en fabryk-yndieling gidsom macht, loft, wetter en romte te koördinearjen mei alle ynbegrepen helpmiddels.
De handoff kin de útfier beheine foardat de foarmmasine docht
In produksjeline foar blaasfoarmjen leveret allinich wat har ferbûne operaasjes kinne ûnderhâlde. De fluchste module kin net kompensearje foar in stadiger trimmer, tester of packing stasjon. Buffers jouwe de line tiid om te herstellen fan in koarte ûnderbrekking; se net fuortsmite in oanhâldende kapasiteit mismatch.
Earst sette alle apparatuer taryf op deselde basis. Betsjut it oantal moulding eveneminten, bruto dielen, hifke dielen of akseptearre containers? Befettet it allinich trochgeande rinnen, of omfettet oanfolling en gewoane stops? Ferlykje tariven pas neidat dy definysjes oerienkomme.
In wurke foarbyld mei in eksplisyt oannommen produksjebasis
Beskôgje in foarnommen line dy't releases 480 containers per oere nei moulding en trimmen. Oannimme dat syn ien-posysje lek tester fereasket 8 sekonden foar de folsleine lading, test, beslút en unload folchoarder. De ideale kapasiteit is 3.600 ÷ 8 = 450 konteners per oere. Dit binne planning oannames, net in mjitten Kinggle masine resultaat.
Ynkommende taryf: 480/h · Ideale testkapasiteit: 450/h · Akkumulaasje: 30/h
Sels sûnder testerstops binne ynkommende dielen har kapasiteit mei 30 konteners per oere grutter. In buffer mei 15 brûkbere posysjes soe ynfolje 15 ÷ 30 = 0,5 oere, of 30 minuten. De line begjinne mei in lege transportband kin in koarte demonstraasje befredigjend sjen litte. It ûnbalâns bestiet noch.
Besjoch no in folsleine testerstop. By it oannommen ynkommende taryf fan 480 / h komme dielen oan 8 per minút. Deselde 15 frije posysjes jouwe mar 15 ÷ 8 = 1.875 minuten, sawat 113 sekonden, foardat dy buffer fol is. De accumulation rate tidens in fertraging en by in folsleine stop binne oars.
Dy berekkeningen binne nuttich allinnich as de posysjes binne echt brûkber. In flesse dy't tipt, oanrekket in wacht of kin de fereaske oriïntaasje net behâlde, makket gjin jildige bufferposysje. De kontrôles hawwe ek in ôfpraat antwurd nedich foardat de feilige akkumulaasjelimyt wurdt berikt.
Kontrolearje geometry likegoed as snelheid
Útnimme ark en transportbanden moatte it diel behannelje yn syn eigentlike frijlitting tastân. Identifisearje in repeatable grip lokaasje. Kontrolearje oft de nekke, lichem of flits dizze lokaasje leveret, en oft it trimmen it foar de folgjende oerdracht ferwideret. In funksje beskikber by de earste pickup kin net bestean by de twadde.
Wy soene dizze datumketen oplosse foardat de masinesnelheid ferheget. In line dy't mei in ferstannich taryf oerstapt en foarsisber herstelt, is in bettere produksjebestân dan ien dy't werhelle hânmjittige weryndieling nedich is. De foarkar oplossing kin wurde herzien tooling, in oare oerdracht folchoarder of ekstra downstream kapasiteit-net in flugger moulding syklus.
Ta beslút, telle akseptearre konteners nei it ôfpraat ynspeksjepunt. Hâld upstream bruto telt foar diagnoaze, mar brûk se net as de ferstjoering-útfier figuer. Kinggle'sfabryk akseptaasje gidsferklearret wêrom produkt identiteit, count grinzen en observaasje tiid hearre yn deselde rekord.
Bewize dat de line produkten kin herstellen en feroarje
In glêde automatyske run bewiist mar ien bestjoeringssysteem steat. Produksje omfettet ek replenishment, mislearre oerstappen, ôfwiisde dielen, blokkearre transportbanden en produktferoarings. Dy eveneminten fertsjinje in plak yn de akseptaasje plan omdat it antwurd bepaalt oft de sel werom nei kontrolearre produksje.
Fan 'e fabrykskant soene wy foutherstel foar in gepolijst demonstraasje sette. As in flesse de pickup mist, is de folgjende fraach net hoe fluch immen it werom kin pleatse. De fragen binne wat de miss ûntdutsen, hokker beweging stoppe en hoe't de sel in bekende steat befêstiget foardat se opnij starte. Werhelle hânkorreksje is in symptoom om te ûndersykjen, net normale automatyske operaasje.
Wannear't in tinne muorre flesse tipt nei frijlitting, wy soene kontrolearje de grip en stipe betingst foardat feroarjen fan ferskate proses ynstellings. Besjoch de rigiditeit fan it diel by oerdracht, de kontaktpunten fan 'e fixture en de bewegingsekwinsje. Dan besykje ien kontrolearre korreksje en ynspektearje it diel wer. Mear gripende druk kin in oar defekt meitsje ynstee fan it earste te reparearjen.
Deselde dissipline jildt as lek ôfwiisd opstean. Bewarje de troffen samples en identifisearje de posysje en tiid. Kontrolearje de test segel en fixture steat neist de getten nekke en pinch-off. In lekkende testferbining en in lekkende kontener fereaskje ferskate korreksjes. It feroarjen fan it foarmrezept sûnder dizze oarsaken te skieden kin tiid fergrieme en de fout ferbergje.
Definiearje herstel foardat de fout optreedt
- Record de inisjearjende fout, beynfloede module en produktposysje.
- Bring de sel nei de steat definieare troch it goedkarde kontrôle- en feiligensûntwerp.
- Lit autorisearre personiel de fout oplosse ûnder de foarskreaune proseduere foar isolaasje en tagong.
- Fermoedsoene dielen yn oerdracht, ynspeksje en ôfwize posysjes foar opnij starte.
- Ferfetsje troch de ôfpraat herstelsekwinsje, ferifiearje dan de fereaske produktkontrôles.
Dit binne planningstappen, gjin tastimming om bewekke apparatuer yn te gean of in interlock te omgean. De yntegreare sel hat in risiko-beoardieling nedich dy't module-ynteraksjes en foarsisbere yntervinsjes dekt.ISO 12100:2010jout algemiene prinsipes foar beoardieling en risikoreduksje fan masines; it projekt moat ek identifisearje de tapassing masine-spesifike en bestimming easken.
In bewarre resept is net needsaaklik in folsleine oerstap
In resept kin temperatueren en foarmjen bewegingen ûnthâlde wylst de picker, trim nêst en tester bliuwe mei de hân oanpast. Freegje hokker posysjes wurde opslein, dy't motorisearre binne en dy't in fysike arkferoaring nedich binne. Techne'sproses automatisearring dokumintaasjejout in yndustry foarbyld fan opmaak-keppele ynstellings foar picker, deflashing en lek-tester posysjes. Dat yllustrearret de omfang te spesifisearje; it net fêstigje dy funksjes op eltse masine.
Definiearje oerstaptiid fan it definitive akseptearre diel fan ien opmaak nei it earste akseptearre diel fan 'e folgjende, ûnder de ôfpraat metoade. Record tooling wurk, oanpassings, materiaal oergong en kwaliteit release apart. Dit bleatstelt wat in rapper opnij opnij wirklik besparret en wat in meganyske of prosestaak bliuwt.
Fergelykje kosten per akseptearre kontener, net automatisearringsetiketten
In semy-automatyske fersus folslein automatyske blaasfoarmmasjine-fergeliking moat begjinne mei itselde produkt en produksjeskema. Oars kin de goedkeapere offerte gewoan ôfhanneling, testen of ferpakking útslute dy't de oare offerte omfettet. Fergelykje gelikense leveringsgrinzen foardat jo apparatuertotalen fergelykje.
Automatisearring is it meast te ferdigenjen as it in definieare repetitive beheining ferwideret. Dat kin wêze hânmjittich flitsferwidering, inkonsistente oerdracht, in drege ynspeksje handoff of in packing operaasje dy't kin net byhâlde tempo. Mear automatisearring keapje sûnder de beheining te identifisearjen kin ûnderhâld en oerstapwurk tafoegje sûnder aksepteare útfier te ferbetterjen.
Hâld de kostengrins sa breed as de útfiergrins
Kosten per akseptearre kontener = totale kosten binnen de ôfpraat produksjegrins ÷ akseptearre konteners levere binnen dy grins
De teller moat de kosten befetsje dy't relevant binne foar de fergeliking: materiaal, arbeid, nutsbedriuwen, ark, ûnderhâld en de selektearre kapitaal- of overheadbehandeling. Brûk deselde boekhâlding metoade foar beide opsjes. In streamôfwerts robot is net fergees, om't de kosten bûten it offerte foar foarmmasjine sitte.
List de weromkommende minsklike taken. Immen kin noch materiaal oanfolje, skrap ferpleatse, dielen probearje, kartons ferfange, ark behâlde en reagearje op alaarms. Skatte wurkdruk oer in normale ferskowing, net allinich wylst de automatyske folchoarder rint. Beslute oft in operator kin feilich tsjinje mear as ien sel sûnder fertrage kontrôles of herstel.
Brûk elektryske enerzjy yn kWh foar de observaasjeperioade en akseptearre konteners út deselde perioade. Power yn kW is in oare kwantiteit. Omfetsje de ôfpraat helpstikken by it fergelykjen fan in folsleine line, benammen as in kompressor, chiller of grinder feroaret tusken de foarstellen. Denut easken gidsleit út wêrom't ferbûn macht en bestjoeringssysteem fraach moatte ek bliuwe apart.
Foar frequente opmaakwizigingen, ûndersiikje de fixtures en ekstra ark nedich foar elke SKU. In legere inisjele selpriis kin wurde kompensearre troch drege feroaringen as ekstra opmaakdielen. Oarsom kin in ferfine oerdrachtsysteem net nedich wêze foar in produkt mei leech folume mei in praktyske hânmjittich finishrûte.
Wy riede oan om foarstellen te rangearjen neffens de produksjebeheining dy't se fuortsmite, de akseptearre útfier dy't se kinne ferifiearje en it weromkommende wurk dat se efterlitte. In mear automatisearre sel fertsjinnet syn plak as dy foardielen passe by it echte skema fan it fabryk. "Unbemanne" is net in genôch finansjeel argumint.
Freegje om sensibiliteitsgefallen ynstee fan in universele werombetelling. Ferlykje ferwachte fraach, legere benutting en faker feroarings mei help fan de keaper syn eigen kosten. Dat makket it ynvestearringsbeslút nuttich sels as ferkeapvoluminten of produktmix feroarje.
De konfiguraasje goedkarre foardat jo de bestelling pleatse
Feroarje it selektearre konsept yn in oerienkommen apparatuerlist, selyndieling en akseptaasjeprotokol foar de oankeapopdracht. De djoerste dûbelsinnigens is faaks net in ûntbrekkende sensor. It is in grins dy't elke partij tocht fan in oar te hearren.
Foar in kompakte flesse projekt, de2 L single-stasjon platfoarmbiedt in konkreet útgongspunt. Syn publisearre skimmel envelope en lytsere-fleske multi-outlet opsjes tastean in earste fit resinsje. De eigentlike tekening, hars, koparrangement en streamôfwerts berik bepale de foarstelde bou. Kies dy konfiguraasje net út folume allinich.
Meitsje de proef antwurd op oankeapfragen
De proef moat de ôfpraat produktdefinysje brûke en de operaasjes omfetsje dy't de oanhelle útfier stypje. As lektesten of trimmen diel útmeitsje fan 'e leveringsgrins, demonstrearje it dan mei de sel ynstee fan in net-relatearre standalone syklus te presintearjen. Bewarje sample identiteit dêr't meardere posysjes koenen ferbergje in swak outlet of holte.
It akseptaasjerekord moat elke claim ferbine mei in metoade, limyt en waarnommen resultaat. In wurd lykas "trochgien" sûnder de ûnderlizzende betingst kin net liede ta it yntsjinjen by it fabryk fan 'e keaper. DeKinggle FAT gidsjout in folsleiner ramt foar dat bewiis.
- Identiteit bouwe:machine, tooling, kontrôle ferzje en opnommen modules.
- Testbetingsten:produkt, hars, aktive posysjes en nutsbedriuwen.
- Kwaliteit:krityske mjittingen, funksjonele tests en reject redenen.
- Line prestaasjes:akseptearre count, observaasje perioade, haltes en yntervinsjes.
- Herstel:oerienkommen foutsenario's en de oantoand opnij starte folchoarder.
- Oerdracht:tekeningen, hânboeken, tooling ynformaasje, backups en iepen items.
Separate fabryksakseptaasje fan akseptaasje fan side wêr't planttsjinsten as apparatuer fan tredden net kinne wurde reprodusearre foar ferstjoering. Identifisearje dy oerbleaune kontrôles foarôf en tawize ferantwurdlikens. In fabryksproef moat net rêstich beweare om betingsten te ferifiearjen dy't it net omfette.
Training moat de gewoane operaasje dekke en de banen dy't automatisearring efterlit. Operators moatte in mislearre oerdracht werkenne, it inisjearjende alarm ynterpretearje en de goedkarde herstelmetoade folgje. Underhâld hat de tekeningen, wear-part ynformaasje en tagong nedich om de sel te stypjen.
Beprate in automatyske extrusion blow moulding konfiguraasje mei Kinggle.Stjoer de kontenertekening, harsklasse, klear gewicht, fereaske tests, produksjeskema en plande streamôfwerts operaasjes fia deprojekt enquiry side.
Kontakt:sales@kinggle.com · +86-574-87103665. In definiearre produkt en line grins meitsje de konfiguraasje resinsje mear brûkber as in fersyk foar masine priis allinnich.
Faak stelde fragen
Is in automatyske blaasfoarmmasine itselde as in folsleine produksjeline?
Nee, In automatyske masine kin moulding bewegings kontrolearje wylst produkt fuortheljen, trimmen, ynspeksje of packing bliuwe apart. In folsleine produksjeline definiearret de oerdracht, kontrôles en kwaliteitsgrins tusken dy operaasjes. Freegje om in apparatuerlist en yndieling dy't elke opnommen module, hantliedingstaak en útsletten tsjinst identifisearje. De oankeap spesifikaasje, net it wurd automatysk, bepaalt wat sil oankomme.
Hat in folslein automatyske blaasfoarmmasine noch operators nedich?
Ja. Materiaal oanfolling, kwaliteitssampling, wizigingen fan ark, ûnderhâld en flaterherstel hawwe noch ferantwurdlikens nedich. Automatisearring kin repetitive ôfhanneling fuortsmite sûnder elke produksjetaak te ferwiderjen. Plan personiel om de folsleine ferskowing en de eigentlike tsjinst yndieling, ynklusyf packing en scrap handling. Meitsje gjin arbeidsskatting ôf út in koarte demonstraasje wêryn stipepersoniel bûten it kameraframe bliuwt.
Binne automatyske deflashing, fleskelektesten en ynpakken as standert opnommen?
Net oannimme dat se binne. De offerte moat elke operaasje identifisearje, de levere apparatuer, produktspesifike tooling, testmetoade en ôfwizerûte. In take-out ienheid is gjin lek tester, en in automatyske cunewalde is gjin automatyske packing systeem. Freegje foar elke oanhelle module hokker ûnfoltôge betingst it ûntfangt en hokker akseptearre betingst it leveret.
Kin in besteande extrusion blow moulding masine wurde automatisearre?
Mooglik, mar helberens hinget ôf fan de besteande kontrôle systeem, guarding, beskikbere romte, malapning, produkt release en oerdracht arrangement. It diel moat ek passe by de foarstelde grip-, trim- en ynspeksjearmaturen. Besjoch de folsleine sel foardat jo in robot as transportband apart keapje. In retrofit moat in definieare yntegraasjeferantwurdlikens, bywurke risiko-beoardieling en ôfpraat produksjeproef omfetsje.
Hoe moatte keapers de útfier fan in automatyske line ferifiearje?
Telle akseptearre konteners op it ôfpraat definitive ûntslachpunt oer in definieare observaasjeperioade. Identifisearje de hars, produkt, skimmel, aktive posysjes, nutsbedriuwen en opnommen streamôfwerts operaasjes. Hâld ôfwizen, stops en hânmjittige yntervinsjes yn it rekord. Rapportearje bruto moulding útfier apart fan akseptearre line útfier. In wearde fan 'e droege syklus is gjin ferfanging foar dizze produksjeproef.